

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / دليل مواد سلك EDM: كيفية اختيار نوع السلك المناسب لجهاز WEDM Mac الخاص بك
دليل مواد سلك EDM: كيفية اختيار نوع السلك المناسب لجهاز WEDM Mac الخاص بك
2026-09-09
اتصلت بنا ورشة عمل القوالب في Huangyan ذات مرة لتقديم شكوى بشأن الأداء. كانت ماكينة EDM الجديدة ذات السرعة المتوسطة تقطع الأسلاك بحوالي 60% من سرعتها المقدرة، وكان السلك ينقطع كل تسعين دقيقة أثناء النوبة الليلية. تم فحص مصدر الطاقة والأدلة والعازل الكهربائي ووجدوا أنهم طبيعيون. عندما زار مهندسنا المتجر، كان الجواب على البكرة: كان المشغل يستخدم سلكًا نحاسيًا مستوردًا رخيصًا يبلغ قطره الاسمي 0.25 مم، لكن القطر المقاس تراوح بين 0.246 مم و0.258 مم على طول عينة بطول 50 مترًا. تسبب السلك غير المستوي في حدوث فجوات تفريغ متقلبة، وتيار القطع غير المستقر، والكسر في النهاية. كانت مادة سلك EDM هي المشكلة الحقيقية.
هذه ليست قصة غير عادية. في سلك EDM، السلك هو القطب الذي ينقل كل شرارة إلى قطعة العمل، لذلك تحدد مادته مدى سرعة توليد الشرر، ومدى ثباتها، ومدة بقاء السلك على قيد الحياة قبل أن ينخفض قطره إلى ما دون المستوى المقبول. الاستنتاج يأتي أولاً: بالنسبة لأي ماكينة WEDM، يعد اختيار مادة سلك EDM بمثابة معلمة عملية، وليس مجرد شراء مستهلك. يمكن أن يؤدي تغيير مادة الأسلاك إلى تحسين سرعة القطع بنسبة 30-50%، وتحسين تشطيب السطح بدرجة كاملة، وتقليل تكلفة قطع المليمتر المربع.
تشرح هذه المقالة ما تفعله مادة سلك EDM فعليًا، وتقارن الأنواع الشائعة - النحاس، والنحاس المطلي بالزنك، والأسلاك الملدنة بالانتشار، والموليبدينوم، والتنغستن، والأسلاك ذات القلب الفولاذي - وتوفر طريق اختيار عملي يعتمد على نوع الماكينة، ومواد قطعة العمل، ومتطلبات الدقة وميزانية الشراء. إنه مكتوب من وجهة نظر الشركة المصنعة لآلة WEDM التي قامت باختبار مواد الأسلاك هذه على أرضية الإنتاج الخاصة بنا لأكثر من عقدين من الزمن.
محتوى
- 1 لماذا تحدد مادة الأسلاك EDM أداء القطع الخاص بك
- 2 مقارنة أنواع مواد سلك EDM الرئيسية
- 3 لمحة سريعة عن مقارنة مواد الأسلاك EDM
- 4 اختيار مادة سلك EDM لنوع ماكينة WEDM الخاصة بك
- 5 قطر السلك وعلاقته بمادة السلك
- 6 مطابقة مادة الأسلاك EDM مع قطعة العمل والصناعة لديك
- 7 اعتبارات الشراء: التكلفة والجودة وموثوقية الموردين
- 8 الأسئلة المتداولة: أسئلة حول مواد سلك EDM من ورش العمل الحقيقية
- 8.1 ما هي مادة سلك EDM الأكثر شيوعًا؟
- 8.2 لماذا لا يزال سلك الموليبدينوم يستخدم في EDM؟
- 8.3 هل يعمل السلك المطلي على تحسين تشطيب السطح؟
- 8.4 هل يمكنني استخدام الأسلاك النحاسية على جهاز مصمم لأسلاك الموليبدينوم؟
- 8.5 ما مدى تأثير مادة الأسلاك على تكلفة الجزء الواحد؟
- 8.6 هل تؤثر مادة الأسلاك على دقة القطع المستدقة؟
- 9 التوصية النهائية
لماذا تحدد مادة الأسلاك EDM أداء القطع الخاص بك
في سلك EDM، يوجد سلك معدني رفيع بين فتحتي توجيه، بينما تتحرك قطعة العمل تحت تحكم CNC. السلك وقطعة العمل لا يتلامسان أبدًا؛ وبدلاً من ذلك، تؤدي آلاف التفريغات الكهربائية في الثانية إلى تآكل المادة من خلال الذوبان والتبخر. لذلك يجب أن يقوم السلك بأربع وظائف في نفس الوقت: توصيل تيار التفريغ، وتحمل حرارة الشرارة، وتحمل التوتر الذي يحافظ على مسار القطع مستقيمًا، والتغذية بسلاسة من خلال أدلة وآلية خيوط أوتوماتيكية. تحدد مادة السلك مدى جودة أداء الوظائف الأربع.
والنتيجة العملية هي أن نفس الآلة ونفس برنامج CNC ونفس قطعة العمل يمكن أن تنتج نتائج مختلفة تمامًا باستخدام مواد سلكية مختلفة. يسمح السلك النحاسي ذو الموصلية العالية بتيار تفريغ أكبر وقطع أسرع، ولكن إذا كانت نقطة انصهاره منخفضة، فإن السلك يتآكل بسرعة ويضيق الشق. يقاوم سلك الموليبدينوم التآكل لفترة طويلة، لكن موصليته المنخفضة تحد من تردد الشرارة. يوفر السلك المطلي بالزنك تفريغًا مستقرًا لأن الزنك يتبخر عند درجة حرارة منخفضة، ولهذا السبب يفضل السلك المطلي للقطع النهائي.
خمس خصائص تحدد مادة الأسلاك EDM الجيدة
عند تقييم مادة سلك EDM، يجب على مهندسي العمليات مقارنة خمس خصائص. تأتي هذه الخصائص من المتطلبات الفيزيائية لعملية التآكل بالشرارة، وتظهر أيضًا في الأوراق الفنية لكل مصنع أو مورد جاد للأسلاك.
- قوة الشد. يجب أن يتحمل السلك التوتر العالي دون أن ينكسر أو ينكسر. يتحكم التوتر في استقامة خط القطع، خاصة في قطع العمل الطويلة والقطع المستدقة. تصنع الأسلاك عالية الشد من سبائك أو مركبات أقوى مثل الأسلاك الفولاذية والأسلاك الملدنة بالانتشار.
- مقاومة الكسر. يمكن أن ينكسر السلك ليس فقط بسبب الحمل الزائد، ولكن أيضًا بسبب الشقوق الصغيرة الناتجة عن التسخين والتبريد المتكرر عند نقطة الشرارة. مقاومة الكسر أمر بالغ الأهمية عند إعادة استخدام السلك، كما هو الحال في تطبيقات سلك الموليبدينوم.
- الموصلية الكهربائية. تسمح الموصلية الأعلى بتدفق تيار أكبر وبالتالي معدل قطع أعلى. يتمتع النحاس بموصلية ممتازة، لكن قوته المنخفضة تجبر الشركات المصنعة على التنازل عن النحاس أو إضافة نواة قوية.
- درجة حرارة التبخير. يتبخر سطح السلك أثناء كل عملية تفريغ، وبالتالي فإن نقطة التبخر المنخفضة تعني أن الشرارة تشتعل بشكل أسرع ويظل قلب السلك أكثر برودة. ولهذا السبب تعمل مرحلة جاما الغنية بالزنك على تحسين الأداء: حيث يحترق طلاء الزنك بينما يظل قلب النحاس سليمًا.
- صلابة واتساق السطح. يمنح السطح الموحد والخالي من الحطام شرارات متسقة ويقلل من خطر التسخين الموضعي. تؤثر الصلابة أيضًا على سلوك السلك في الأدلة ومدى مقاومته للتآكل من حواف قطعة العمل.
بالإضافة إلى ذلك، يحدد قطر السلك واستدارة مقطعه العرضي عرض الشق والحد الأدنى لنصف قطر الزاوية الداخلية. المورد الذي لا يستطيع الحفاظ على تسامح القطر في حدود 0.003-0.005 مم سيخلق مشاكل لا يمكن لأي خيار مادي حلها.
الوجبات الجاهزة الرئيسية: تعتبر مادة سلك EDM بمثابة معلمة عملية: فهي تغير السرعة واللمسة النهائية وعمر السلك والتكلفة، لذلك يجب تحديده بنفس الانضباط مثل إعدادات النبض الخاصة بالجهاز.
مقارنة أنواع مواد سلك EDM الرئيسية
يقدم السوق مجموعة واسعة من مواد الأسلاك EDM، ولكن معظم الإنتاج يقع في عدد قليل من العائلات. يسرد الجدول أدناه الأنواع الرئيسية وتكوينها والموصلية النسبية وقوة الشد والتطبيقات النموذجية. الملاحظات التفصيلية تتبع الجدول.
| مادة | تكوين | الموصلية مقابل النحاس | قوة الشد | تطبيقات نموذجية |
|---|---|---|---|---|
| النحاس | النحاس 99.9% | 100% | منخفض | العمل المخبري، الجروح الخفيفة جدًا، البحث |
| النحاس | النحاس 65% / الزنك 35% (آسيا)، 63/37 (الولايات المتحدة/الاتحاد الأوروبي) | حوالي 28-30% | متوسط | القطع العام، الإنتاج الحساس للتكلفة |
| النحاس المطلي بالزنك (مرحلة جاما) | النحاس core with zinc-rich coating | حوالي 28-30% with surface effect | متوسط-high | قوالب دقيقة، قوالب ختم، قطع نهائية |
| انتشار صلب | النحاس core with diffused zinc layer | تحسين استقرار السطح | عالية | خيوط أوتوماتيكية، الفضاء، عمل كربيد |
| الموليبدينوم | مو 99.9% | حوالي 30% | عالية جدا | عالية-speed WEDM, reused wire, low-cost cutting |
| التنغستن | دبليو 99.9% | حوالي 31% | عالية جدا | ثقب صغير EDM، تفاصيل دقيقة، أجزاء تتحمل درجات الحرارة العالية |
| الصلب الأساسية | قلب فولاذي مع طبقة خارجية من النحاس أو النحاس | متوسط | عالية جدا | قطع عمل رفيعة، قطع مستدقة، قطع طويلة |
سلك نحاس
الأسلاك النحاسية عبارة عن سبيكة من النحاس والزنك، والنسب الأكثر شيوعًا هي 65/35 في آسيا و63/37 في الولايات المتحدة وأوروبا. النحاس هو معيار الصناعة لأنه يوازن بين التكلفة والتوصيل والقوة وأداء القطع لغالبية وظائف WEDM. الحد الرئيسي منه هو التآكل: نقطة الانصهار المنخفضة نسبيًا تعني أن السلك يفقد قطره بسرعة أكبر من الأنواع المطلية أو الملدنة بالانتشار، لذلك فهو الأفضل للتمريرات الخشنة والقطع للأغراض العامة حيث لا يكون تشطيب السطح حرجًا. بالنسبة لآلة متوسطة السرعة، لا يزال السلك النحاسي يمثل خيارًا قويًا للمبتدئين للمحلات التجارية التي تريد تكلفة استهلاكية منخفضة.
الأسلاك النحاسية المطلية بالزنك (مرحلة جاما)
يحتوي السلك النحاسي المطلي بالزنك، والذي يُسمى أيضًا سلك طور جاما، على طبقة خارجية غنية بالزنك تتبخر عند درجة حرارة أقل من القلب النحاسي. عندما يتبخر الطلاء، فإنه يبرد منطقة الشرارة ويحسن اشتعال التفريغ التالي، مما يجعل تيار القطع أكثر استقرارًا. والنتيجة هي عدد أقل من فواصل الأسلاك، وسرعة قطع أعلى قليلاً، وسطح أفضل مقارنة بالنحاس العادي. يستخدم العديد من صانعي القوالب الدقيقة سلكًا مطليًا بالزنك لتمرير اللمسات النهائية ويحتفظون بالنحاس العادي للتخشين.
سلك صلب منتشر
يتم إنتاج الأسلاك الملدنة بالانتشار عن طريق تسخين الأسلاك المطلية بالزنك بحيث ينتشر الزنك في قلب النحاس، مما يؤدي إلى إنشاء طبقة سبيكة موحدة ذات قوة شد عالية وسلامة سطحية ممتازة. إنها المادة المفضلة للآلات ذات خيوط الأسلاك الأوتوماتيكية، لأن القوة العالية والسطح النظيف يقللان من فشل الخيوط. يعمل السلك الملدن بالانتشار أيضًا بشكل جيد على قطع العمل الطويلة، وعلى فولاذ الأدوات المتصلب وفي السبائك الفضائية، حيث يكون كسر الأسلاك في القطع العميق مكلفًا.
سلك الموليبدينوم
سلك الموليبدينوم عبارة عن سلك معدني نقي يتمتع بقوة شد عالية جدًا ومقاومة تآكل رائعة. إنها المادة القياسية لآلات EDM عالية السرعة لقطع الأسلاك، وخاصة سلسلة DK77، لأنه يمكن إعادة استخدامها: ينتقل السلك ذهابًا وإيابًا عبر منطقة القطع تحت توتر منخفض، وينتشر التآكل على طول طويل. والمقايضة هي انخفاض الموصلية، مما يحد من قطع التيار؛ ونتيجة لذلك، فإن آلات WEDM عالية السرعة تقطع بشكل أبطأ من الآلات متوسطة السرعة التي تعمل بالنحاس أو الأسلاك المطلية، ولكن تكلفة المواد الاستهلاكية لكل جزء منخفضة للغاية. غالبًا ما تختار المتاجر التي تقوم بإصلاح القوالب القديمة أو قطع أجزاء الأجهزة البسيطة سلك الموليبدينوم لهذا السبب.
الأسلاك النحاسية وأسلاك التنغستن والأسلاك الفولاذية
يتمتع السلك النحاسي بأعلى موصلية ولكنه ضعيف ميكانيكيًا، لذلك نادرًا ما يستخدم في آلات WEDM الحديثة باستثناء الاختبارات المعملية الخاصة أو القطع الخفيفة جدًا. سلك التنغستن لديه نقطة انصهار عالية للغاية وقوة عالية، ولكن السعر مرتفع وسرعة القطع منخفضة؛ يتم استخدامه بشكل أساسي لـ EDM ذات الفتحات الصغيرة والأسلاك الدقيقة التي يقل حجمها عن 0.10 مم حيث تكون القوة ضرورية. يتكون السلك الفولاذي من مركز فولاذي عالي القوة مغطى بطبقة من النحاس أو النحاس. إنه يوفر قوة شد عالية جدًا بقطر صغير، مما يجعله مفيدًا للقطع المستدق ولقطع العمل الرقيقة جدًا حيث قد يؤدي الشق الكبير إلى تدمير الجزء.
الوجبات الجاهزة الرئيسية: يظل النحاس هو الخيار الافتراضي، والنحاس المطلي بالزنك هو الترقية، والسلك الملدن بالانتشار هو الاختيار الدقيق، وسلك الموليبدينوم هو الخيار الاقتصادي لآلات WEDM عالية السرعة.
لمحة سريعة عن مقارنة مواد الأسلاك EDM
إن النظر إلى جدول الخصائص لا يزال يترك المشتري غير متأكد، لأن كل مادة تفوز بمعيار مختلف. تخبرك قوة الشد بمقدار الشد الذي يمكن أن يتحمله السلك قبل أن ينكسر وينكسر. تضع الموصلية حدًا أعلى لتيار القطع وبالتالي للسرعة. تخبرك مقاومة التآكل بالمدة التي يحتفظ فيها السلك بقطره الاسمي قبل أن يبدأ الشق في الانكماش. يقارن الرسم البياني أدناه النحاس والنحاس المطلي بالزنك والموليبدينوم والأسلاك الملدنة بالانتشار عبر ستة معايير على مؤشر من 0 إلى 100، مما يجعل المقايضات مرئية في صورة واحدة.
النحاس النحاس المطلي بالزنك الموليبدينوم انتشار صلب
النمط الأكثر وضوحًا هو أن السلك النحاسي يحتوي على المضلع الأكثر استدارة، بدون قمة بارزة. تعتبر درجة فعاليتها من حيث التكلفة البالغة 80 هي الأعلى في هذا المجال، ولكن مقاومة التآكل عند 50 وسرعة القطع عند 55 تؤدي إلى انخفاض الأداء العام. من الناحية العملية، هذا يعني أن النحاس العادي يظل بمثابة خط أساس موثوق به للتصنيع العام، وليس السلك الأسرع أو الأطول عمرًا.
يدفع النحاس المطلي بالزنك المضلع إلى الخارج من خلال مقاومة التآكل وسرعة القطع، وهذا هو بالضبط السبب في أن السلك المطلي أصبح المعيار في ختم القالب وعمل القالب الدقيق. تتبخر طبقة الزنك عند درجة حرارة أقل من قلب النحاس، وبالتالي تشتعل الشرارة بشكل أسرع ويظل التفريغ أكثر استقرارًا عند ترددات النبض العالية. ويعني التفريغ المستقر أيضًا عددًا أقل من طبقات إعادة الصب على السطح، مما يقلل من العمل المتبقي لتمريرات النهاية.
ويظهر سلك الموليبدينوم استراتيجية معاكسة: قوة شد عالية للغاية عند 85 ومقاومة تآكل ممتازة عند 90، ولكن موصلية أقل بشكل ملحوظ عند 40. وهذا المزيج يناسب آلات قطع الأسلاك العالية السرعة التي تعيد استخدام نفس البكرة على عدة تمريرات، لأن المحرك الرئيسي للتكلفة هو استهلاك الأسلاك، وليس سرعة القطع. يفسر حد الموصلية أيضًا سبب عدم قدرة آلات الموليبدينوم على الوصول إلى نفس سرعة القطع القصوى مثل آلات الأسلاك المطلية على كتل الفولاذ السميكة.
يوفر السلك الملدن بالانتشار أكبر مساحة مغلقة، مما يشير إلى مجموعة الخصائص الأكثر توازناً. تعد سرعة القطع التي تبلغ 85 والتشطيب السطحي 85 هي الأعلى بين المواد الأربعة، مما يجعلها الاختيار الأول للقطع النهائي لفولاذ الأدوات المتصلب وللآلات ذات خيوط الأسلاك الأوتوماتيكية. والمقايضة هي السعر: من الواضح أن تكلفة الأسلاك الملدنة بالانتشار أكثر من تكلفة النحاس العادي، وبالتالي فإن القرار النهائي اقتصادي وليس تقنيًا. بالنسبة لمتجر يقوم بتشغيل آلة متوسطة السرعة، فإن الانتقال من الأسلاك النحاسية إلى الأسلاك المطلية بالزنك أو الأسلاك الملدنة بالانتشار عادة ما تؤتي ثمارها في غضون عدد قليل من قطع العمل. بالنسبة لآلة DK77 عالية السرعة التي تعمل بالفعل على تشغيل الموليبدينوم، فإن التغيير إلى الأسلاك النحاسية أو المطلية سيتطلب إعدادًا مختلفًا للطاقة وإعدادات شد، لذلك نادرًا ما يكون ذلك مبررًا. وبالتالي فإن مخطط الرادار يؤكد الاستنتاج الافتتاحي: اختر المضلع الذي يطابق أولوياتك، وليس السلك الذي وصل مع الجهاز افتراضيًا.
الوجبات الجاهزة الرئيسية: لا تفوز أي مادة سلكية EDM على كل محور؛ الخيار الأفضل هو الخيار الذي يتوافق مضلعه مع أولويتك، سواء كان ذلك يتعلق بالسرعة أو النهاية أو عمر السلك أو التكلفة.
اختيار مادة سلك EDM لنوع ماكينة WEDM الخاصة بك
الآلة هي الشرط الحدي الأول لاختيار الأسلاك، لأن مصدر الطاقة ونظام التوجيه ومسار تغذية الأسلاك مصممون حول عائلة الأسلاك. في Taizhou Xinchengyang، ننتج أربع سلاسل رئيسية: DK77 عالية السرعة، DK-BC عالية السرعة، PS-C متوسطة السرعة وDKD ذات الاستدقاق الكبير. تعكس توصيات مواد الأسلاك أدناه المعلمات الكهربائية لكل سلسلة وعادات عملائنا في غرف الأدوات وورش الإنتاج.
WEDM عالي السرعة (سلسلة DK77): سلك الموليبدينوم
آلات DK77 هي آلات قطع الأسلاك الكلاسيكية عالية السرعة المستخدمة في جميع أنحاء الصين والعديد من أسواق التصدير. عادةً ما يتم تشغيل سلك الموليبدينوم بقطر 0.12-0.20 مم، ويتم إعادة استخدام السلك عن طريق عكس اتجاه البكرة. نظرًا لأن السلك يمر عبر منطقة القطع بشكل متكرر، فإن مقاومة التآكل أكثر أهمية من التوصيل الكهربائي؛ ولهذا السبب يظل سلك الموليبدينوم النقي هو الخيار السائد. بالنسبة للمشترين الذين يستخدمون ماكينة DK7725 لقالب الفولاذ القياسي، فإن سلك الموليبدينوم عالي الجودة مع الاستدارة المتسقة والسطح النظيف سيوفر قطعًا مستقرًا وعمرًا طويلًا للبكرة.
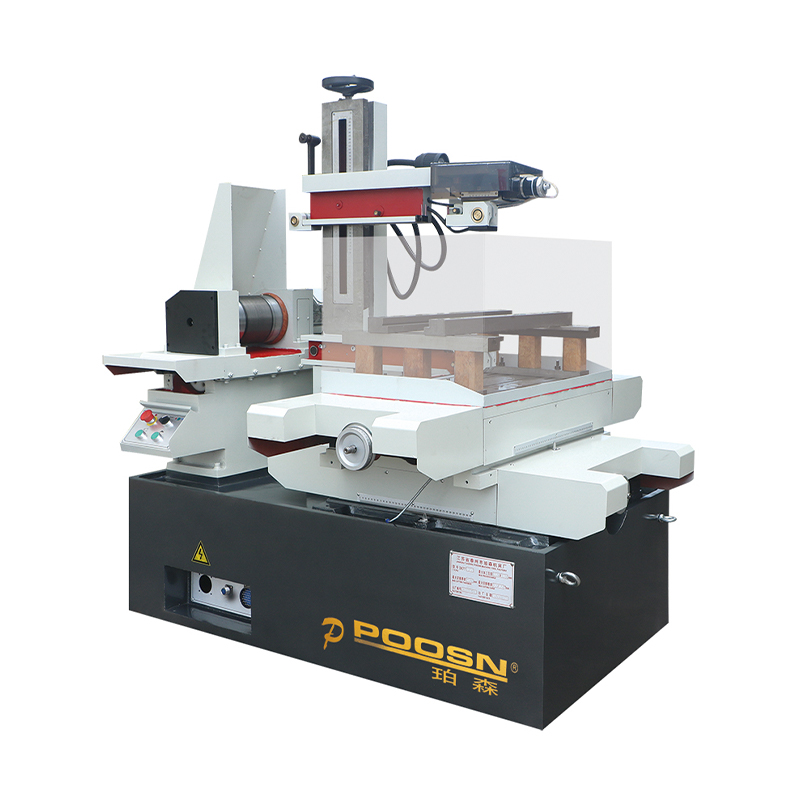 DK-7725 CNC EDM للأسلاك عالية السرعة مع تحكم بأربعة محاور تم تصميم هذا الطراز كآلة قطع أسلاك كلاسيكية عالية السرعة لقوالب الفولاذ، ويوفر سعة تحميل تصل إلى 250 كجم ووصلة بأربعة محاور، ويقترن جيدًا بسلك الموليبدينوم المتسق للحصول على قطع مستقر وفعال. عرض المنتج →
WEDM متوسطة السرعة (سلسلة PS-C وDK-BC): سلك مطلي بالنحاس أو الزنك
تم تصميم آلات قطع الأسلاك متوسطة السرعة لتوفير تشطيب أفضل للسطح وكفاءة قطع أعلى من الآلات عالية السرعة. ينتج مصدر الطاقة نبضات ذات تردد أعلى تعمل بشكل أفضل مع الأسلاك النحاسية أو النحاسية المطلية بالزنك. يعتبر النحاس العادي مقبولاً للأعمال العامة ولتمرير القطع الأول. بالنسبة للتشطيبات النهائية، يعمل السلك المطلي بالزنك على تحسين خشونة السطح بشكل ملحوظ ويقلل من خطر حدوث التشققات. عادةً ما يتحول العملاء الذين يستخدمون آلة PS35C متوسطة السرعة لختم إدخالات القالب من السلك النحاسي إلى السلك المطلي بالزنك بعد البكرة الأولى، ويكون التحسن في تمرير النهاية مرئيًا في وقت التلميع بعد القطع.
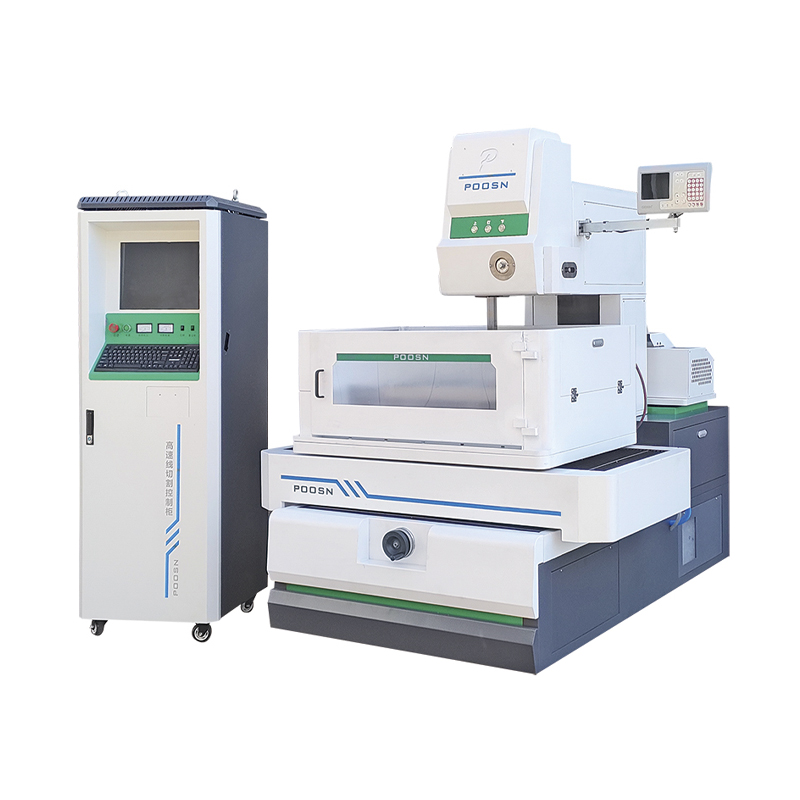 PS35C سلك EDM دقيق متوسط السرعة للأجزاء القوية آلة متوسطة السرعة مناسبة لختم إدخالات القالب وغيرها من الأعمال الدقيقة، وتقترن مزود الطاقة عالي التردد بسلك نحاسي مطلي بالزنك لتحسين تشطيب السطح وتقليل التشققات عند تمريرات النهاية. عرض المنتج →
WEDM مستدق كبير (سلسلة DKD): سلك موحد عالي الشد
يتطلب القطع المستدق الكبير إمالة السلك عبر الموجهات العلوية والسفلية مع الحفاظ على حافة القطع المستقيمة. أي اختلاف في قطر السلك أو قوة الشد يغير زاوية الاستدقاق الفعلية ويخلق انحرافًا في الأبعاد على ارتفاع قطعة العمل. بالنسبة لماكينات DKD ذات الاستدقاق الكبير، نوصي بالأسلاك المطلية بالزنك أو الملدنة بالانتشار مع تناسق قطر ممتاز، عادةً 0.20-0.25 مم. يحافظ الطلاء على استقرار التفريغ عندما يكون السلك مائلاً، كما أن قوة الشد الأعلى تقلل من انحراف السلك الذي قد يؤدي إلى تقريب الحواف العلوية والسفلية للاستدقاق.
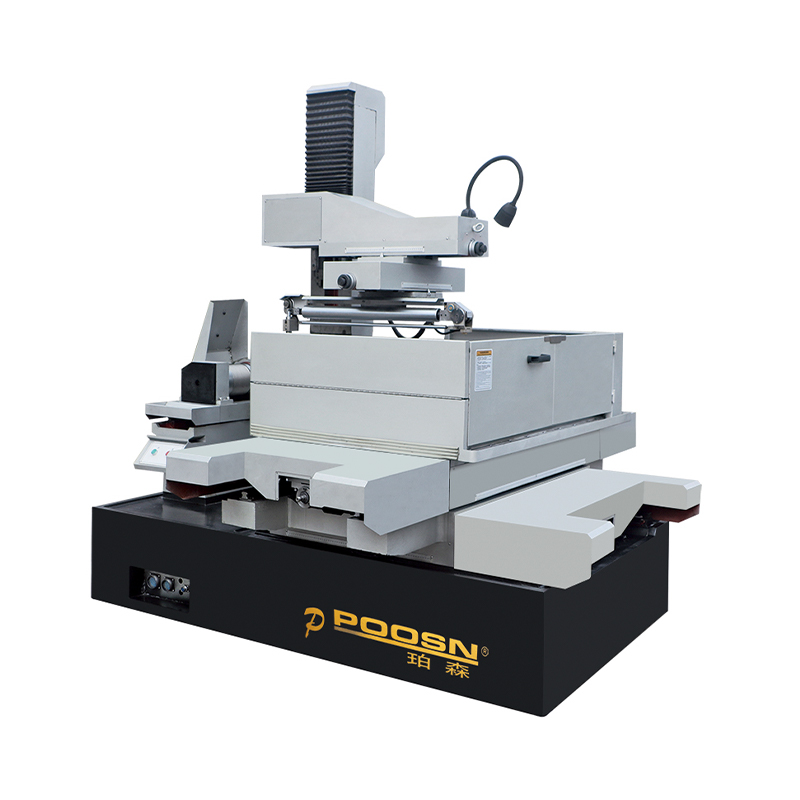 DK45D سلك EDM كبير المستدق للقوالب الدقيقة تتميز بزاوية استدقاق قصوى تبلغ ±30°/40 مم وسمك قطع 450 مم، وتتعامل هذه الماكينة مع القطع المستدق عالي الدقة؛ استخدم سلكًا مطليًا عالي الشد للحفاظ على تناسق الأبعاد وتجنب تقريب الحواف. عرض المنتج →
الموارد ذات الصلة: إذا كنت لا تزال تقرر ما إذا كانت الآلة عالية السرعة أو الآلة متوسطة السرعة تناسب إنتاجك، فاقرأ المقارنة بيننا آلات EDM للأسلاك عالية السرعة مقابل متوسطة السرعة . وقبل أن تطلب الأسلاك بكميات كبيرة، تحقق من كيفية التعرف على أ الشركة المصنعة المباشرة مقابل شركة تجارية لأن جودة الأسلاك والدعم الفني مختلفان تمامًا في الحالتين.
الوجبات الجاهزة الرئيسية: قم بمطابقة عائلة الأسلاك مع سلسلة الماكينات: الموليبدينوم لـ DK77 عالي السرعة، والأسلاك النحاسية أو المطلية بالزنك لـ PS-C وDK-BC متوسطة السرعة، والأسلاك المطلية عالية الشد لـ DKD كبيرة الاستدقاق.
قطر السلك وعلاقته بمادة السلك
قطر السلك هو القرار الثاني بعد المادة، وهما مرتبطان. يمكن سحب المواد ذات قوة الشد العالية إلى قطر أرق دون أن تنكسر، ولهذا السبب تتوفر أسلاك الفولاذ والموليبدينوم حتى 0.10 مم، في حين يتم استخدام النحاس العادي عادة عند 0.20-0.30 مم. يحدد القطر عرض الشق، والحد الأدنى لنصف القطر الداخلي، وكمية المادة التي يجب إزالتها؛ كما أنه يتفاعل مع المعلمات الكهربائية للجهاز.
| القطر (مم) | عرض الشق النموذجي (مم) | الحد الأدنى لنصف قطر الزاوية (مم) | الاستخدام النموذجي |
|---|---|---|---|
| 0.10 | 0.14-0.16 | 0.08 | تفاصيل دقيقة، أجزاء ساعة، فتحات ضيقة |
| 0.15 | 0.19-0.22 | 0.10 | إلكترونيات دقيقة، صفائح رقيقة |
| 0.20 | 0.24-0.28 | 0.14 | إدراج قالب دقيق، قوالب صغيرة |
| 0.25 | 0.30-0.35 | 0.18 | قالب فولاذي قياسي، قوالب ختم |
| 0.30 | 0.36-0.42 | 0.22 | قطع عمل سميكة، قطع خشنة |
| 0.33 | 0.40-0.46 | 0.25 | السرعة القصوى للتخشين وإزالة المخزون العالي |
يبلغ الحد الأدنى لنصف قطر الزاوية تقريبًا نصف القطر بالإضافة إلى فجوة التفريغ، لذا فإن السلك الذي يبلغ قطره 0.25 مم مع فجوة 0.03 مم يترك نصف قطر قريبًا من 0.18 مم. إذا كان التصميم يتطلب زاوية حادة، فيمكن للبرنامج إضافة حلقة صغيرة أو يجب على المشغل التبديل إلى سلك أرق. يتم قطع الأسلاك الرقيقة بشكل أبطأ لأن المقطع العرضي يحمل تيارًا أقل؛ والمفاضلة العملية هي الوقت مقابل الدقة.
وينبغي النظر في المادة والقطر معا. تلخص البطاقات التالية نطاقات القطر النموذجية لكل عائلة مواد.
الموليبدينوم
0.12-0.20 مم نموذجي لآلات DK77 عالية السرعة؛ الأسلاك المعاد استخدامها؛ مقاومة للاهتراء، الموصلية المنخفضة. نحاس عادي
0.20-0.30 ملم شائع للقطع العام؛ تكلفة أقل تسامح أوسع على القطر. النحاس المطلي بالزنك
يوصى باستخدام 0.20-0.25 مم للقطع النهائية؛ تفريغ مستقر سطح أدق. الصلب الأساسية
0.10-0.20 مم للقطع المستدقة والأجزاء الرقيقة؛ قوة الشد عالية جدا.
عندما يحدد الرسم فتحة ضيقة بعرض 0.15 مم، فإن الخيارات العملية الوحيدة هي سلك موليبدينوم 0.10 مم أو سلك ذو قلب فولاذي، لأن سلك 0.20 مم سيترك شقًا يبلغ حوالي 0.25 مم. هذا النوع من القيود شائع في إصلاح المكونات الدقيقة البالية وفي إنتاج أجزاء القالب الصغيرة. في تلك الحالات، يجب أن توفر مادة السلك قوة شد عالية حتى لا ينكسر السلك الرقيق أثناء القطع.
الوجبات الجاهزة الرئيسية: حدد القطر أولاً من نصف قطر الزاوية المطلوب وعرض الفتحة، ثم اختر مادة يمكنها حمل هذا القطر بقوة شد كافية.
مطابقة مادة الأسلاك EDM مع قطعة العمل والصناعة لديك
إن مادة الشغل والصناعة التي تنتمي إليها هي الشرط الحدودي الثاني. تغطي صفحات الحلول الخاصة بنا تصنيع القوالب، والفضاء، والمعادن، والصيانة، والمواد الخاصة، ولكل منطقة تفضيلات مختلفة لمواد الأسلاك.
تصنيع القالب
عادةً ما يتم تقوية فولاذ القالب قبل EDM، ويحدد مرور النهاية وقت التلميع. يوصى باستخدام الأسلاك المطلية بالزنك أو الملدنة بالانتشار للممرات النهائية لأن التفريغ المستقر يترك طبقة بيضاء أرق وخشونة سطحية أصغر. بالنسبة للتمرير الخشن، يحافظ النحاس العادي على انخفاض التكلفة.
قطاع الطيران
يصعب معالجة السبائك القائمة على النيكل والتيتانيوم لأنها تولد درجة حرارة تفريغ عالية وتميل إلى لحام الحطام مرة أخرى على السطح. يقلل السلك المطلي ذو قوة الشد العالية والتفريغ المستقر من خطر كسر السلك في الجروح العميقة ويعطي سطحًا أكثر اتساقًا. غالبًا ما يتم استخدام الأسلاك الملدنة بالانتشار في هذا القطاع بسبب موثوقية الخيوط على المكونات الطويلة.
الصناعة المعدنية
في المختبرات المعدنية ومصانع الإنتاج، يتم استخدام سلك EDM لقطع قطع الاختبار والعينات من القضبان والألواح والمطروقات. تعتبر سرعة القطع هي الأولوية، لذا فإن السلك النحاسي السميك أو السلك المطلي بالزنك يكون مناسبًا. عادةً ما لا يكون تشطيب السطح حرجًا لأن العينة يتم طحنها بعد ذلك.
صناعة الصيانة والإصلاح
تقوم ورش الإصلاح بقطع البراغي المكسورة والتروس البالية والمفاتيح التالفة والقوالب التي تم إنقاذها. غالبًا ما تكون قطع العمل متسخة أو مغناطيسية، وظروف القطع بعيدة عن المثالية. يعتبر الموليبدينوم أو الأسلاك النحاسية منخفضة التكلفة مقبولة لأن الهدف هو إزالة المواد بشكل موثوق، وليس تحقيق تشطيب ممتاز. بالنسبة لمحلات الصيانة التي تمتلك ماكينة DK77 عالية السرعة، فإن سلك الموليبدينوم هو المعيار الاقتصادي.
معالجة المواد الخاصة
يتآكل الكربيد و PCD والمواد الخاصة الموصلة الأخرى بشكل مختلف عن الفولاذ لأن مرحلة الرابط تقوم بتوصيل التيار. السلك المطلي الناعم في نطاق 0.15-0.20 مم، مع طاقة تفريغ منخفضة، ينتج أقل ضرر على سطح الكربيد. يعد السلك الملدن بالانتشار أيضًا خيارًا جيدًا للمواد الخاصة لأن سطحه الموحد يتجنب تركيز التيار الموضعي.
الوجبات الجاهزة الرئيسية: اختر مادة الأسلاك وفقًا لما تقوم بقطعه، وليس فقط وفقًا لما يمكن للآلة تشغيله: الأجزاء الدقيقة تستحق الأسلاك المطلية، في حين أن أعمال الصيانة القاسية يمكن أن تستخدم الموليبدينوم أو النحاس العادي.
اعتبارات الشراء: التكلفة والجودة وموثوقية الموردين
يُباع سلك EDM بالكيلوغرام الواحد، لكن التكلفة المهمة هي التكلفة لكل مليمتر مربع من مساحة القطع. إن السلك الرخيص الذي ينكسر كل ساعة أو ينتج عنه تشطيب سيئ سيكلف أكثر من السلك المتميز، لأن القطع المتقطع يهدر وقت الإعداد، ويتخطى السلك، ويدمر قطعة العمل في بعض الأحيان. عند شراء الأسلاك، قارن السعر الفعلي للجزء الواحد، وليس السعر لكل بكرة.
تختلف جودة الأسلاك بشكل كبير بين الموردين، حتى بالنسبة لنفس المادة الاسمية. من السهل إجراء الفحوصات التالية عند وصول دفعة جديدة من الأسلاك.
| تحقق من البند | نتيجة مقبولة |
|---|---|
| اتساق القطر | الانحراف أقل من 0.005 مم خلال عينة طولها 10 أمتار؛ لا يوجد قسم أرق من الاسمي ناقص 0.003 مم |
| حالة السطح | لون موحد، لا توجد بقع صدأ، لا خدوش على الطلاء، لا يوجد مسحوق أكسيد على البكرة |
| جودة التخزين المؤقت | طبقات متساوية، لا توجد دورات متقاطعة، طبقة خارجية محكمة لا ترتخي أثناء النقل |
| القوة الميكانيكية | شهادة اختبار الشد، أو اختبار الكسر السريع عند التوتر الطبيعي، بدون علامات استطالة |
| التعبئة والتغليف | كيس من البلاستيك أو كيس مفرغ من الهواء مع مادة مجففة؛ يجب عدم تعريض السلك للرطوبة قبل الاستخدام |
تغير قناة الشراء أيضًا مستوى الدعم الذي يمكنك توقعه. توضح المقارنة أدناه ما يجب على متجر الإنتاج مراعاته عند الاختيار بين الشركة المصنعة المباشرة والشركة التجارية أو تاجر الجملة.
الشراء من الشركة المصنعة مباشرة
| الشراء من شركة تجارية أو تاجر جملة
|
بالنسبة لمتجر الإنتاج، الحل الأكثر أمانًا هو شراء الأسلاك من الشركة المصنعة للآلة أو من مورد متخصص في المواد الاستهلاكية WEDM ويمكنه تقديم شهادة تحليل. باعتبارنا مصنعًا مباشرًا لآلات EDM المقطوعة بالأسلاك، فإننا نقوم باختبار مواد الأسلاك التي نوصي بها على أجهزتنا الخاصة وفي ظل نظام إدارة الجودة الخاص بنا، لذلك يتم ضمان توافق السلك مع مصدر الطاقة ونظام التوجيه. وهذا يقلل من فترة التجربة والخطأ التي يواجهها كل مصنع جديد.
الوجبات الجاهزة الرئيسية: تقييم الأسلاك على أساس التكلفة لكل جزء جيد؛ قم بقياس القطر والسطح والتخزين المؤقت وقوة الشد في كل دفعة جديدة، وتفضيل الشركة المصنعة أو المورد المتخصص الذي يمكنه تقديم الدعم الفني.
الأسئلة المتداولة: أسئلة حول مواد سلك EDM من ورش العمل الحقيقية
هذه هي الأسئلة التي نسمعها غالبًا من مشتري ومشغلي الماكينات حول مادة الأسلاك EDM.
ما هي مادة سلك EDM الأكثر شيوعًا؟النحاس wire, typically a copper-zinc alloy with a ratio of 65/35 in Asia and 63/37 in North America and Europe. It accounts for the largest share of WEDM wire consumption because it offers a good balance of cost and cutting performance for general work. |
لماذا لا يزال سلك الموليبدينوم يستخدم في EDM؟الموليبدينوم wire is used in high-speed wire-cut machines because it can be reused. The wire runs back and forth under low tension, so wear is spread over a long length, and the consumable cost per part is very low. Its wear resistance is high, but its electrical conductivity is lower than brass or coated wire, which limits maximum cutting speed. |
هل يعمل السلك المطلي على تحسين تشطيب السطح؟نعم. يتبخر الطلاء الغني بالزنك عند درجة حرارة منخفضة، مما يجعل التفريغ أكثر استقرارًا ويقلل من حجم الحفر المتبقية على قطعة العمل. ونتيجة لذلك، فإن خشونة السطح بعد مرور النهاية تكون أقل، ويمكن تقليل وقت التلميع بهامش ملحوظ. |
هل يمكنني استخدام الأسلاك النحاسية على جهاز مصمم لأسلاك الموليبدينوم؟إنها ليست مبادلة بسيطة. تقوم الآلات عالية السرعة بتعيين معلمات النبض والتوتر ومحاذاة الدليل لخصائص سلك الموليبدينوم. قد يؤدي تشغيل الأسلاك النحاسية دون تغيير هذه الإعدادات إلى حدوث فواصل متكررة وقطع سيئ. إذا كنت تريد تغيير عائلة الأسلاك، فاستشر الشركة المصنعة للجهاز أولاً؛ في سلسلة DK77 نوصي عمومًا بالبقاء مع سلك الموليبدينوم. |
ما مدى تأثير مادة الأسلاك على تكلفة الجزء الواحد؟استهلاك الأسلاك ليس سوى جزء صغير من التكلفة الإجمالية للجزء؛ التكلفة الأكبر هي وقت الآلة ووقت المشغل. يمكن للسلك الرخيص الذي يقطع بشكل أبطأ وينكسر في كثير من الأحيان أن يزيد تكلفة الجزء بنسبة 20-30% حتى لو كان سعر السلك للكيلوغرام منخفضًا. عادةً ما يتم سداد الأسلاك المطلية الموثوقة من خلال سرعة قطع أعلى وانقطاعات أقل. |
هل تؤثر مادة الأسلاك على دقة القطع المستدقة؟نعم. في القطع المستدق، يكون السلك مائلًا، وأي اختلاف في القطر أو قوة الشد يؤدي إلى انحراف زاوية القطع الفعلية عن الزاوية المبرمجة. بالنسبة للآلات ذات الاستدقاق الكبير مثل سلسلة DKD، استخدم سلكًا عالي الشد بقطر ثابت جدًا، على سبيل المثال سلك مطلي بالزنك أو سلك ملدن بالانتشار، وتجنب إعادة استخدام الأسلاك التي تم اهتراءها بالفعل في منطقة القطع. |
الوجبات الجاهزة الرئيسية: تعتمد مادة سلك EDM المناسبة على نوع الماكينة ومواد قطعة العمل والتوازن بين السرعة والتشطيب والتكلفة؛ تغطي هذه الإجابات الستة السيناريوهات الأكثر شيوعًا.
التوصية النهائية
إذا أخذت فكرة واحدة فقط من هذه المقالة، فليكن هذا: اختر مادة سلك EDM بعناية كما تختار الآلة. السلك ليس من المواد الاستهلاكية ذات القيمة المنخفضة التي يمكن شراؤها بالسعر وحده؛ إنه متغير عملية نشط يعمل مع مصدر الطاقة والعازل الكهربائي وبرنامج CNC.
- بالنسبة للماكينات عالية السرعة DK77، استخدم سلك موليبدينوم عالي الجودة بقطر 0.12-0.20 مم.
- بالنسبة للآلات متوسطة السرعة PS-C وDK-BC، استخدم النحاس العادي للتخشين والنحاس المطلي بالزنك لتمرير اللمسات النهائية.
- بالنسبة لآلات DKD ذات الاستدقاق الكبير، اختر الأسلاك المطلية بالزنك أو الملدنة بالانتشار مع تناسق القطر الذي تم التحقق منه.
- حدد قطر السلك من نصف قطر الزاوية وعرض الفتحة للرسم، وليس مما هو متوفر في المخزون.
- اختبر بكرة واحدة قبل الالتزام بطلب البيع بالجملة، وقم بقياس سرعة القطع، وتشطيب السطح، واستهلاك الأسلاك.
- قم بالشراء من الشركة المصنعة أو المورد الفني الذي يمكنه دعم السلك ببيانات الآلة الحقيقية وشهادة الجودة.
عندما تتم مطابقة الماكينة ومواد الأسلاك ومعلمات العملية، تصبح عملية EDM السلكية واحدة من أكثر عمليات الدقة المتاحة تكرارًا وأرخصها. لقد قامت ورشة العمل الخاصة بنا بقطع عشرات الآلاف من قطع العمل على مدى العقدين الماضيين، وكل تحسين في اختيار الأسلاك أنتج مكاسب يمكن قياسها في السرعة والجودة.
الوجبات الجاهزة الرئيسية: يعد الاختيار المتعمد لمواد الأسلاك، مدفوعًا بسلسلة الماكينات ومتطلبات قطع العمل وجودة المورد التي تم التحقق منها، هو الترقية الأسرع والأقل تكلفة التي يمكن أن تقوم بها ورشة WEDM.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
