

 English
 русский
 عربى

أخبار الصناعة
سلك EDM للفضاء: دليل القطع الدقيق للمكونات الحرجة
2026-09-15
يتلقى متجرك مجموعة من لوحات قفل شفرات التوربينات إنكونيل 718، ومجموعة من أختام الحريق المصنوعة من التيتانيوم، ومجموعة من إدخالات D2 الصلبة لقالب تزوير معدات الهبوط. يستدعي الرسم تفاوتات التشكيل في نطاق ±0.005 مم، وتشطيب سطحي أفضل من Ra 0.8 ميكرومتر، وطبقة إعادة صب خالية من الشقوق الصغيرة. يمنحك جدول الإنتاج سبعة أيام.
مثل هذه المتطلبات هي السبب وراء احتلال سلك EDM لمثل هذا المكان المستقر في صناعة الطيران. يقوم سلك EDM - المكتوب أيضًا EDM أو WEDM - بإزالة المواد ذات التفريغ الكهربائي المتحكم فيه في سائل عازل، وبالتالي فإن صلابة قطعة العمل ومتانتها لا تحد من العملية بالطريقة التي تحد بها من الطحن أو الطحن. لا يزال من الممكن قطع المواد التي يصعب أو يستحيل قطعها باستخدام أداة الحافة إلى الشكل النهائي. اعتمدت متاجر الطيران على هذه العملية لعقود من الزمن فيما يتعلق بفتحات شجرة التنوب، وميزات التبريد، والأقواس الدقيقة، وحلقات الختم، والمبيتات ذات الجدران الرقيقة، حيث لا يُسمح بوجود نتوءات، وانحراف الأدوات، وحرق الطحن.
يغطي هذا الدليل كيفية عمل العملية على المواد الفضائية، حيث تكمن الحدود العملية للتسامح، وتشطيب السطح وسلامة السطح، وفئة الماكينة التي تستحق النظر فيها لمجموعة قطع معينة، وما الذي يجب التحقق منه قبل تقديم طلب - بما في ذلك اختبار القطع على المواد الخاصة بك.
الاستنتاج الرئيسي: يستحق سلك التنظيم الإداري التقييم عندما يجب تلبية الصلابة والتسامح المحكم وسلامة السطح في نفس الجزء. يستعرض باقي هذا الدليل سلوك المواد وحدود التسامح والتشطيب واختيار الماكينة وما يجب التحقق منه قبل الطلب.
محتوى
لماذا يتم استخدام Wire EDM في مكونات الفضاء الجوي
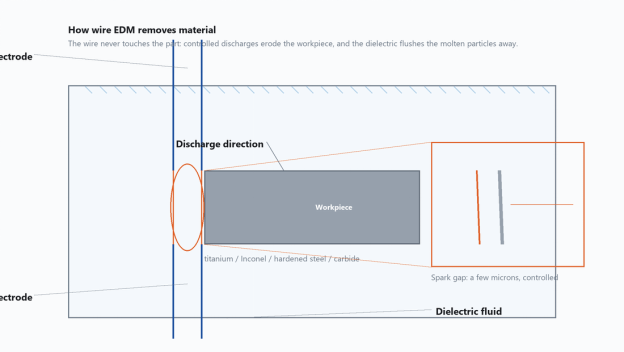
يقوم سلك EDM بتوليد كل تفريغ بين قطب سلك كهربائي رفيع وقطعة الشغل، مع غمر منطقة القطع في (أو مسحها) بسائل عازل. لا يلمس السلك الجزء أبدًا، ويتم الاحتفاظ بفجوة الشرارة في حدود بضعة ميكرونات، ويقوم العازل الكهربائي بحمل الجزيئات المنصهرة بعيدًا. نظرًا لأن قوة القطع تساوي صفرًا، فإن الجدران الرقيقة لا تنحني، ولا تتمزق الميزات الدقيقة، ولا توجد أداة حافة للتقطيع أو الكسر. هذا هو ما يجعل آلة EDM السلكية CNC مناسبة بشكل طبيعي للأجزاء التي قد تشوه تحت الحمل الميكانيكي.
أربع خصائص هي الأكثر أهمية في العمل الفضائي:
- صلابة المواد ليست عائقا. يمكن قطع أداة فولاذية صلبة بالكامل ومبيت Inconel المصبوب ووسادة تآكل من الكربيد الملبد على نفس الآلة؛ ما يتغير هو معدل التغذية الذي يمكن تحقيقه، وليس الجدوى.
- المنطقة المتضررة بالحرارة رقيقة. نظرًا لأن كل تفريغ يستمر لميكروثانية فقط ويقوم العازل بإخماد السطح فورًا، فإن الطبقة المتضررة تكون أرق بكثير من القطع بالليزر أو البلازما.
- لا يوجد لدغ ميكانيكي. تكون طبقة إعادة الصياغة موحدة على طول الكفاف، ويمكن التحكم فيها بتمرير القطع بدلاً من التشطيب اليدوي.
- قطع المكدس عملي. يمكن تثبيت عدة صفائح رفيعة معًا وتقطيعها كحزمة واحدة، مما يزيد من إنتاجية ألواح الختم والحشوات.
بالنسبة لكل جزء جديد، يقوم تخطيط إنتاج الطيران بإجراء مقارنة بين التصنيع أو الشراء والعملية. المقارنة الأكثر شيوعًا هي سلك EDM مقابل الطحن CNC والقطع بالليزر ونفث الماء الكاشط لنفس الهندسة.
الاستنتاج الرئيسي: يتم اختيار Wire EDM للفضاء عندما تكون الأولوية هي صفر قوة قطع، ومنطقة رقيقة متأثرة بالحرارة، وحافة خالية من النتوءات، والقدرة على قطع الأجزاء الرقيقة في إعداد واحد.
مواد الفضاء الجوي مناسبة لسلك EDM
يستخدم تصنيع الفضاء الجوي مجموعة ضيقة من السبائك عالية الأداء، ومعظمها يصعب تصنيعه بالوسائل التقليدية: سبائك التيتانيوم، والسبائك الفائقة القائمة على النيكل، والفولاذ عالي القوة، ومواد الأدوات المصنوعة من الكربيد، وسبائك هيكل الطائرة المصنوعة من الألومنيوم. تتصرف كل مجموعة بشكل مختلف في فجوة EDM، وتؤثر هذه الاختلافات على معدل التغذية وشد الأسلاك وإعدادات التنظيف. لا تعتمد ماكينة EDM لقطع المعادن على حافة القطع، لذا فإن الصلابة لا تعيقها - لكن التوصيل الحراري ونقطة الانصهار وطريقة إعادة تصلب المادة لا تزال تشكل النتيجة.
يلخص الجدول أدناه كيفية استجابة هذه المواد عادةً لمعدات WEDM متوسطة السرعة وعالية السرعة باستخدام قطب سلك الموليبدينوم ومعلمات القطع القياسية.
| مادة | استخدام الفضاء الجوي | حالة نموذجية | السلوك في القطع |
|---|---|---|---|
| سبائك التيتانيوم تي-6Al-4V | أقواس هيكل الطائرة، وأختام الحريق، والمثبتات | صلب أو معالج بالحرارة، HRC 30-36 | يقطع بشكل نظيف بسرعة معتدلة؛ نهاية جيدة مع قطع متعددة. يعد التنظيف أمرًا مهمًا لغسل جزيئات التيتانيوم بعيدًا. |
| إنكونيل 718 سبيكة فائقة تعتمد على النيكل | أقراص التوربينات، والأغلفة، والأختام | تمت معالجة المحلول وعمره، HRC 36-44 | أبطأ من الفولاذ؛ تساعد كثافة التيار المنخفضة على تجنب الشقوق الصغيرة. استخدم تمريرات مقشودة منفصلة للتحكم في طبقة إعادة الصياغة. |
| فولاذ الأدوات المتصلب (D2، H13) | قوالب الحدادة، وأدوات القطع، وإدراج القالب | تصلب إلى HRC 52-62 | قطع سريع ونهاية ممتازة؛ صلابة لا تقلل من معدل التغذية. |
| كربيد التنغستن | أدوات القطع، وسادات التآكل، وأجهزة القياس | متكلس، من الصعب جدا | بطيء؛ يتطلب طاقة منخفضة لتجنب التشقق. السلك الناعم والطاقة المنخفضة يعطيان أفضل ميزة. |
| الألومنيوم 7075-T6 | ساريات هيكل الطائرة، والأقواس، والنماذج الأولية | لجنة حقوق الإنسان 20-24 | أسرع القطع إعادة صياغة منخفضة. مناسبة للأجزاء المكدسة. |
| سبائك الصلب المنخفضة 4340 | مكونات معدات الهبوط | تصلب، HRC 40-50 | سرعة قطع جيدة؛ تشطيب متسق التنظيف القياسي يعمل بشكل جيد. |
سرعة القطع التقريبية النسبية مهمة لتخطيط الإنتاج. التصنيف أدناه نوعي ويتم تقديمه كدليل تخطيط، وليس كقيم مقاسة - تعتمد النتيجة الفعلية على ارتفاع قطعة العمل، وقطر السلك، وظروف التنظيف وإعدادات المولد.
| مادة | سرعة القطع الخشنة النسبية | السبب الرئيسي |
|---|---|---|
| الألومنيوم 7075-T6 | الأسرع | الموصلية الحرارية العالية، نقطة انصهار منخفضة، التنظيف النظيف |
| سبائك الصلب المنخفضة 4340 | سريع | يوصل الفولاذ الحرارة بعيدًا وينظف بشكل نظيف |
| فولاذ الأدوات المتصلب (D2، H13) | سريع | الصلابة لا تقلل من معدل التغذية، لكن يجب شطف الحمأة |
| Ti-6Al-4V | معتدل | تعمل الموصلية الحرارية المنخفضة على تركيز الحرارة في الفجوة، لذا يجب أن يظل التقدم معتدلاً لتجنب تمزق السلك |
| Inconel 718 | بطيء | درجة حرارة انصهار عالية مع الموصلية الحرارية المنخفضة |
| كربيد التنغستن | بطيءest | مطلوب طاقة منخفضة لتجنب الشقوق الصغيرة في الحافة |
هذا التصنيف له عواقب عملية. يمكن أن تعمل وظيفة الألومنيوم بشكل أسرع عدة مرات من وظيفة كربيد مماثلة. تؤثر نفس الاختلافات على اختيار الماكينة: تستفيد ورشة قطع السبائك الفائقة في الغالب من التحكم الدقيق في النبض ومحرك سلكي قوي، في حين أن ورشة قطع الألومنيوم والصلب يمكنها تشغيل آلات أبسط بإنتاجية أعلى. كما أنه يفسر أيضًا سبب كون استراتيجيات القطع المتعددة قياسية في مجال الطيران - فالقطع الأول يحدد الشكل، وتمريرة واحدة أو اثنتين من القطع تعمل على تحسين النهاية وإزالة معظم طبقة إعادة الصياغة. في أجزاء التيتانيوم والإنكونيل، غالبًا ما تمثل تصاريح القطع هذه الفرق بين الجزء المرفوض والجزء المعتمد.
أربع ملاحظات عملية قبل تحديد المعلمات:
- مسحوق التيتانيوم الناتج عن القطع هو مادة كاشطة؛ قم بتصفية العازل الكهربائي بعناية وقم بتغيير وسائط التصفية في الموعد المحدد.
- يمكن للسبائك الفائقة القائمة على النيكل أن تصبح أكثر صلابة إذا توقف القطع؛ حافظ على استقرار ضغط التنظيف وراقب فجوة الجهد.
- يجب قطع الكربيد بسلك جديد أو شبه جديد لتجنب التناقص التدريجي الناتج عن تآكل السلك.
- بالنسبة لأجزاء الألومنيوم المكدسة، أضف طبقة علوية مضحية لحماية الطبقة الأولى من تلف دخول السلك.
الاستنتاج الرئيسي: قم بمطابقة المعلمات الخاصة بك مع عائلة السبائك بدلاً من إعداد عام واحد؛ تحتاج سبائك التيتانيوم والنيكل الفائقة إلى طاقة خاضعة للرقابة وتمريرات منضبطة، في حين أن الفولاذ والألومنيوم يكافئان معدلات تغذية أعلى.
الأسلاك EDM مقابل الطحن باستخدام الحاسب الآلي والقطع بالليزر ونفث الماء
| المعيار | Wire EDM | الطحن باستخدام الحاسب الآلي | القطع بالليزر | نفث الماء الكاشطة |
|---|---|---|---|---|
| تشكيل لدغ | لا شيء | شائع على الحواف | خبث طفيفة | لا شيء |
| ارتداء الأداة | الأسلاك المستهلكة. لا يوجد تآكل للأداة الثابتة | هام في السبائك الصلبة | البصريات تتحلل | ارتداء فوهة |
| المنطقة المتأثرة بالحرارة | طبقة إعادة تشكيل رقيقة | الحد الأدنى | منطقة الخطر الكبيرة | لا شيء |
| مادة تصلب | ممتاز | فقير إلى عادل | جيد | جيد |
| سلامة الجدار الرقيق | ممتاز | خطر الانحراف | تشويه الحرارة | خطر ضغط الماء |
| قطع المكدس | نعم | نادرا | نعم, but HAZ between layers | نعم, but edges flare |
| تكلفة الأدوات | منخفض | عالية بالنسبة للمواد الصلبة | معتدل | معتدل |
القراءة المهمة لهذا الجدول ليست أن سلك EDM يفوز بكل سطر. غالبًا ما يكون الطحن أسرع بالنسبة لجيوب المواد اللينة الكبيرة، ويُفضل استخدام نفث الماء للألواح السميكة جدًا حيث لا يكون تشطيب السطح حرجًا. يكون Wire EDM في أفضل حالاته عندما يكون الجزء رقيقًا أو معقدًا أو مصنوعًا من مادة صلبة أو مقطوعًا في كومة حيث يجب أن تكون جودة الحافة متطابقة عبر العديد من الطبقات.
ومن الناحية العملية، يتم إنتاج أجزاء الفضاء الجوي في كثير من الأحيان من خلال الجمع بين العمليات. قد يتم طحن المكون لإزالة المواد السائبة، ومعالجته بالحرارة، ثم قطع الأسلاك إلى الشكل النهائي. يعمل هذا المسار الهجين على تقصير وقت الدورة ويحافظ على دقة الميزات المعتمدة على الصلابة. نظرًا لأن العملية تتم دون مراقبة بعد الإعداد الأول، يمكن لمشغل واحد الإشراف على العديد من الأجهزة خلال ساعات خارج أوقات الذروة، مما يؤدي إلى تحسين استخدام الماكينة.
الاستنتاج الرئيسي: يعتبر Wire EDM هو الاختيار الصحيح للأجزاء الرفيعة أو المعقدة أو الصلبة أو المقطوعة؛ يظل الطحن والنفث المائي خيارين أفضل لإزالة المواد اللينة الكبيرة أو الألواح السميكة حيث لا يكون التشطيب حرجًا.
التفاوتات والتشطيب السطحي وتكامل السطح
تتحكم الرسومات الفضائية في ثلاث خصائص متعلقة بالسطح: دقة الأبعاد، وخشونة السطح، والسلامة المعدنية. يعالجهم Wire EDM بشكل أساسي من خلال عدد التمريرات. التمريرة الأولى هي القطع الخام. تعمل كل تمريرة تالية بطاقة أقل مع إزاحة، وتحسن اللمسة النهائية وتزيل معظم طبقة إعادة الصياغة. يحافظ نظام التحكم على نفس مسار السلك لكل تمريرة، لذا فإن ما يتغير بين التمريرات هو طاقة النبض والإزاحة ومعدل التغذية.
| تمرير | الغرض | ما يحسن |
|---|---|---|
| التمريرة الأولى | إزالة سريعة للمخزون — تحديد الشكل | الهندسة؛ طبقة إعادة الصياغة موجودة |
| التمريرة الثانية | نصف تشطيب | يزيل معظم طبقة إعادة الصياغة؛ يقلل من التموج |
| التمريرة الثالثة | إنهاء | البعد النهائي والخشونة للعديد من أجزاء الرحلة |
| التمريرة الرابعة (اختياري) | لمسة نهائية فائقة | إغلاق الوجوه والحواف الحرجة للتعب |
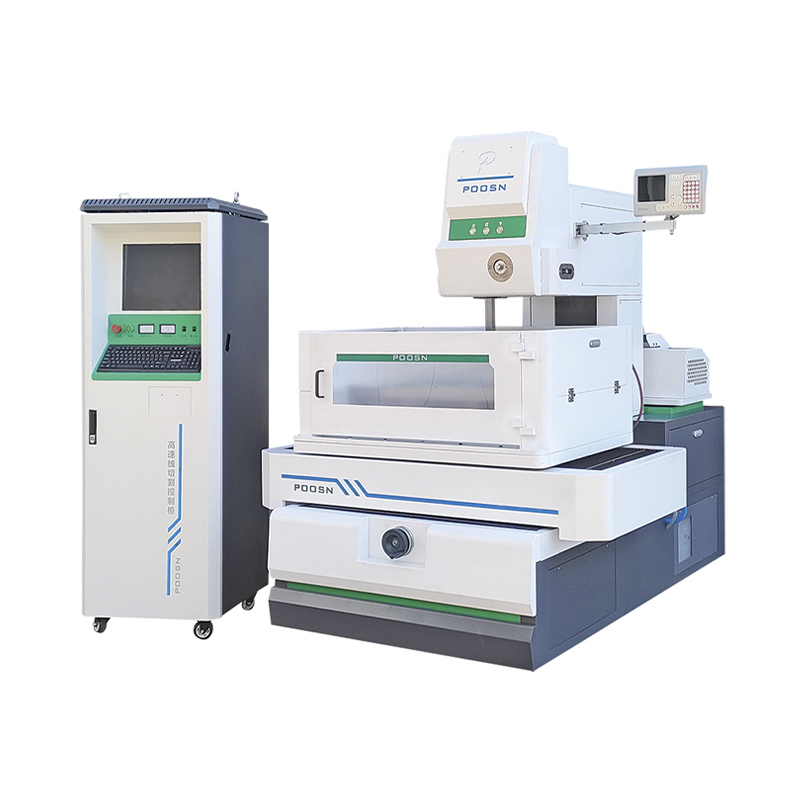
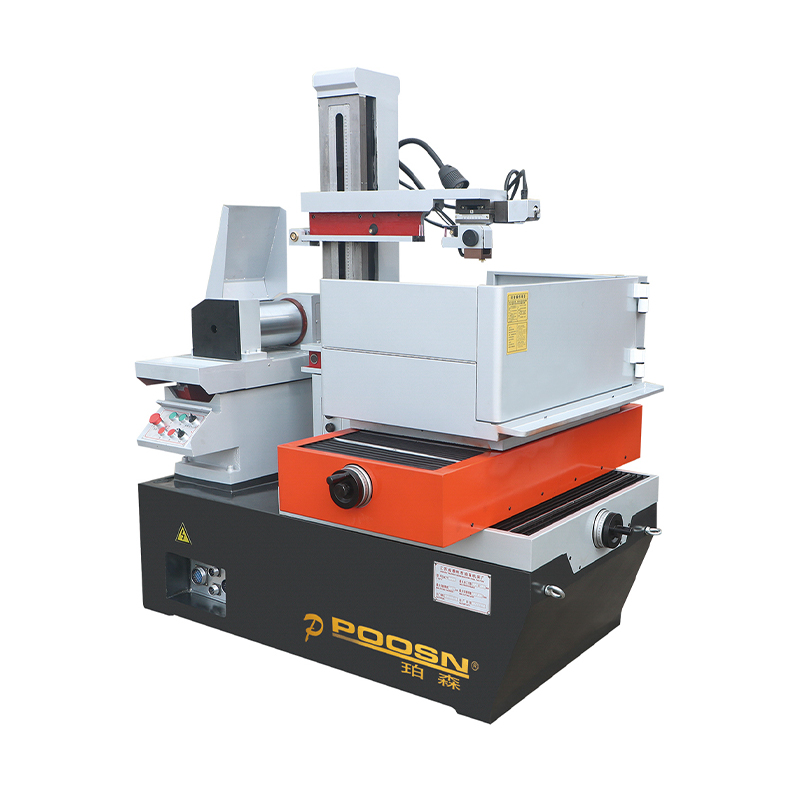
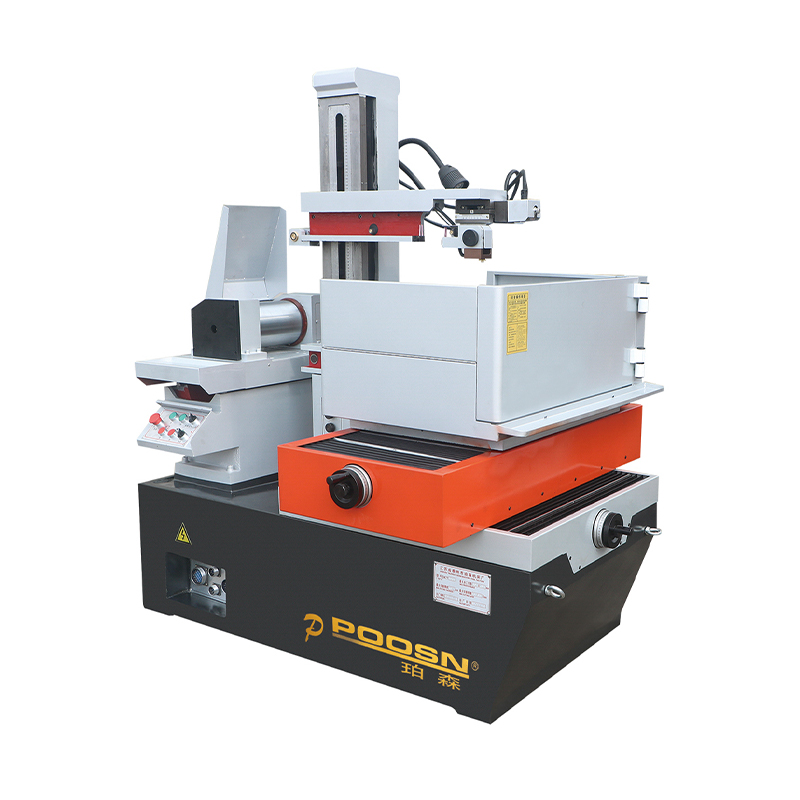
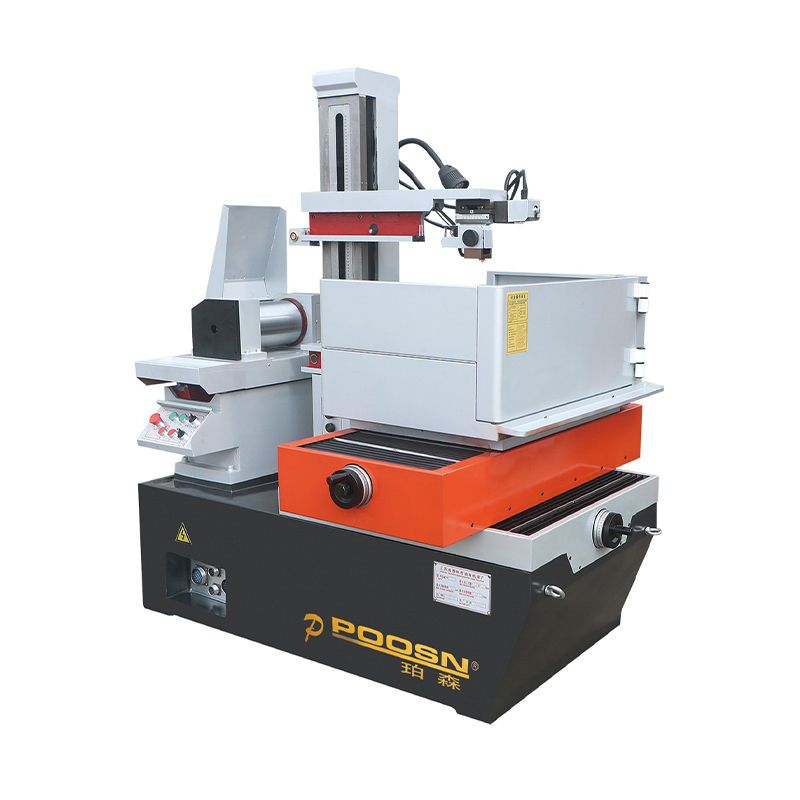
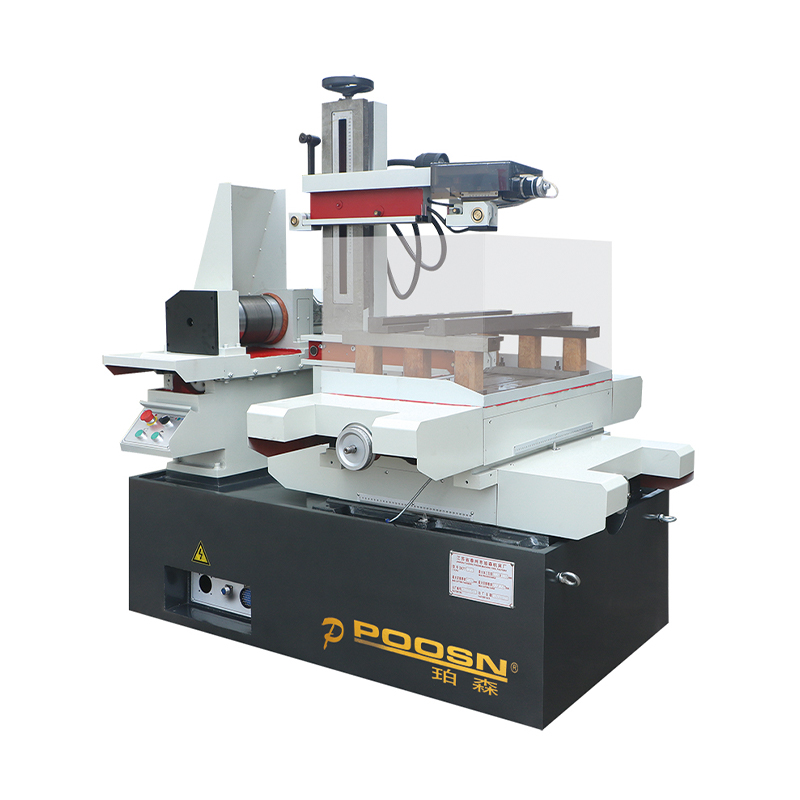
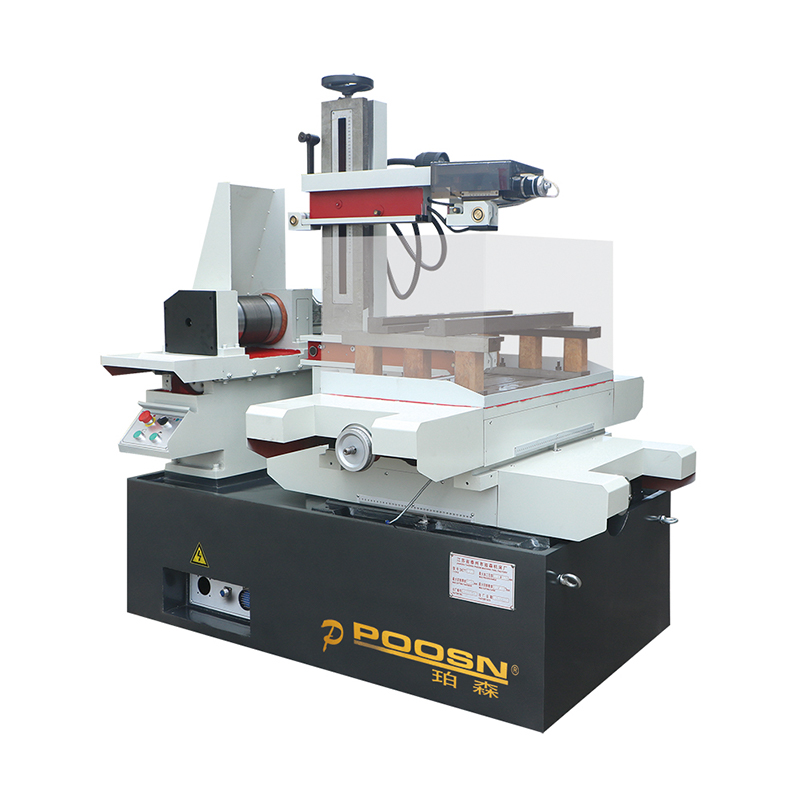
يعتمد عدد مرات المرور التي يحتاجها جزء معين، وما هي النهاية التي يمكن تحقيقها، على الماكينة والمواد وصلابة قطعة العمل وإعدادات المولد. ولهذا السبب فإن اختبار القطع على قطعة العمل الخاصة بك هو الطريقة العملية للتأكد من ذلك. كمرجع، فإن خط الأساس لسلسلة POOSN المنشورة هو دقة تصنيع تبلغ 0.02 مم، وتصل إلى ± 0.012 مم في التكرار الأخير، مع خشونة السطح وصولاً إلى Ra ≥ 1.2 ميكرومتر.
سلامة السطح هي العامل الذي يفصل سلك الطيران EDM عن قطع الأسلاك العامة. طبقة إعادة الصياغة - الطبقة البيضاء - عبارة عن طبقة رقيقة مُعاد ترسيخها تُركت على الحافة المقطوعة بعد تمريرة خشنة. في الممارسة الصناعية، غالبًا ما يتم الإبلاغ عن أن القطع الخام يترك طبقة بيضاء في حدود 15 إلى 30 ميكرومتر اعتمادًا على طاقة النبض؛ عادة ما يؤدي قطع القطع إلى أقل من حوالي 5 ميكرومتر، ويتم تمرير اللمسات النهائية الدقيقة إلى الأسفل مرة أخرى. إذا كانت تلك الطبقة تحتوي على شقوق صغيرة، فيمكن أن تصبح موقع بدء التعب على قرص التوربين أو الدعامة الهيكلية. النتيجة العملية هي نفسها مهما كان الرقم الدقيق: يجب أن يكون للجزء الفضائي المعتمد عادةً مسار تقليم واحد على الأقل بعد القطع التقريبي، ويجب تحديد حد الطبقة البيضاء المقبول في أمر الشراء أو في الرسم.
يجب على المشترين أن يطلبوا تقييمًا معدنيًا عندما تكون عملية أو مادة جديدة مؤهلة. الممارسة القياسية هي تقسيم الجزء، وصقل المقطع العرضي وحفره، وفحص الحافة تحت المجهر، وتسجيل النتيجة. يصبح التقييم جزءًا من تقرير فحص المادة الأولى ويتم الاحتفاظ به طوال مدة البرنامج.
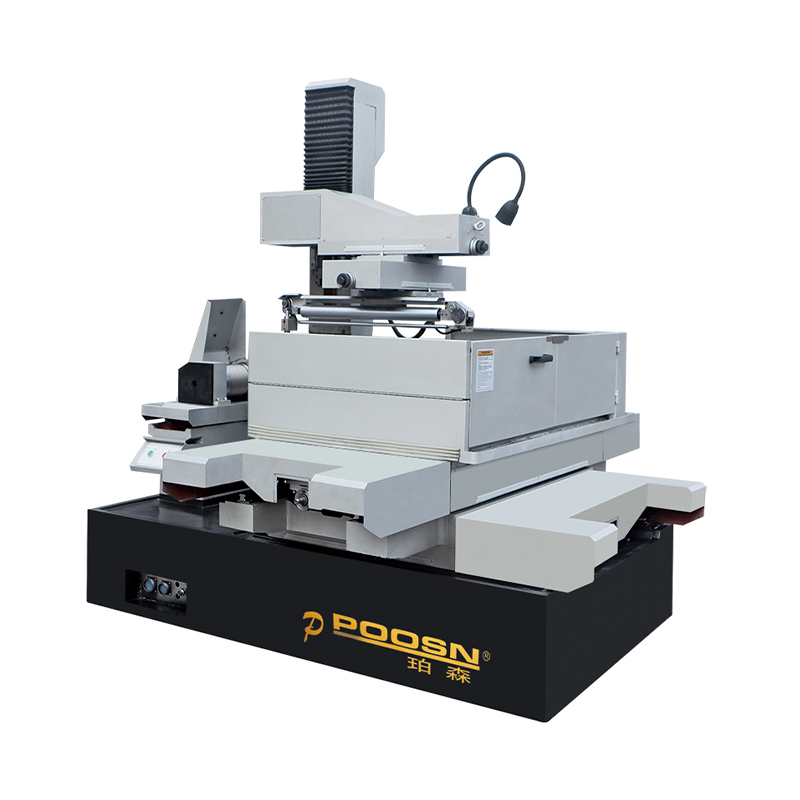
القطع المستدق له تأثيره الخاص على سلامة السطح. عندما يمتد السلك بزاوية، يكون مسار التفريغ أطول على جانب واحد، مما يغير النهاية المحلية ويمكن أن يترك حافة باهتة على نصف القطر الداخلي. تعمل الآلات المصممة للزوايا المستدقة الكبيرة على تقليل ذلك عن طريق إبقاء موجهات الأسلاك قريبة من قطعة العمل والحفاظ على التنظيف المتسق على كلا الجانبين - وهو تفصيل مهم بالنسبة لأراضي الختم ذات الزوايا والميزات المماثلة. عندما يتطلب الجزء زاوية مستدقة كبيرة، قد تكون هناك حاجة إلى آلة WEDM ذات مستدق كبير؛ في الأجهزة القياسية، تكون القدرة على التناقص التدريجي أصغر بكثير.
الاستنتاج الرئيسي: قم بتخطيط كل مهمة EDM لأسلاك الفضاء الجوي مع تمريرة قطع واحدة على الأقل بعد القطع الأولي، وحدد الحد المقبول للطبقة البيضاء في الرسم أو أمر الشراء، وتأكد من التسامح القابل للتحقيق وانتهي من خلال اختبار القطع على الجزء الخاص بك.
كيفية اختيار آلة EDM السلكية للفضاء
هناك ثلاث فئات من آلات EDM السلكية شائعة في العمل الفضائي: EDM للأسلاك عالية السرعة، وEDM للأسلاك متوسطة السرعة، وEDM للأسلاك ذات الاستدقاق الكبير. غالبًا ما تُعتبر الآلة متوسطة السرعة خيارًا مناسبًا لأجهزة الطيران التي تتطلب تفاوتات مشددة وتشطيبًا سطحيًا يمكن التحكم فيه، لأنها توازن بين الدقة والتشطيب وتكلفة التشغيل. تظل الآلات عالية السرعة مفيدة في عمليات القطع الخام وإعداد الأدوات والنماذج الأولية منخفضة التكلفة. تُستخدم الآلات المستدقة الكبيرة حيث تتطلب الهندسة نفسها زاوية شديدة الانحدار. نظرًا لأن الاختيار الصحيح يعتمد على مزيج الأجزاء، يجب أن يبدأ الاختيار من العمل وليس من رقم مواصفات واحد.
ابدأ بمظروف العمل. يمكن أن تكون الأجزاء الفضائية كبيرة الحجم بشكل مدهش - على سبيل المثال، يمكن لعضو إطار من التيتانيوم أن يبلغ عرضه أكثر من متر - ولكن غالبية الأجزاء الدقيقة تتلاءم بشكل مريح مع مظروف متوسط الحجم. القائمة المرجعية أدناه هي التي نوصي باستخدامها عند مقارنة عروض الأسعار:
- قم بإدراج كل مجموعة من الأجزاء بحجم المغلف والمواد والزاوية المستدقة والتشطيب المطلوب.
- قم بحساب عدد عدادات القطع شهريًا للاختيار بين ماكينة واحدة أو اثنتين.
- تأكد من أن الماكينة يمكن أن تعمل دون مراقبة، بما في ذلك خيوط الأسلاك الأوتوماتيكية الموثوقة.
- اطلب إجراء اختبار القطع على المواد والهندسة الفعلية الخاصة بك قبل إصدار الطلب.
- مقارنة البرنامج التدريبي وزمن الاستجابة لقطع الغيار بين الموردين.
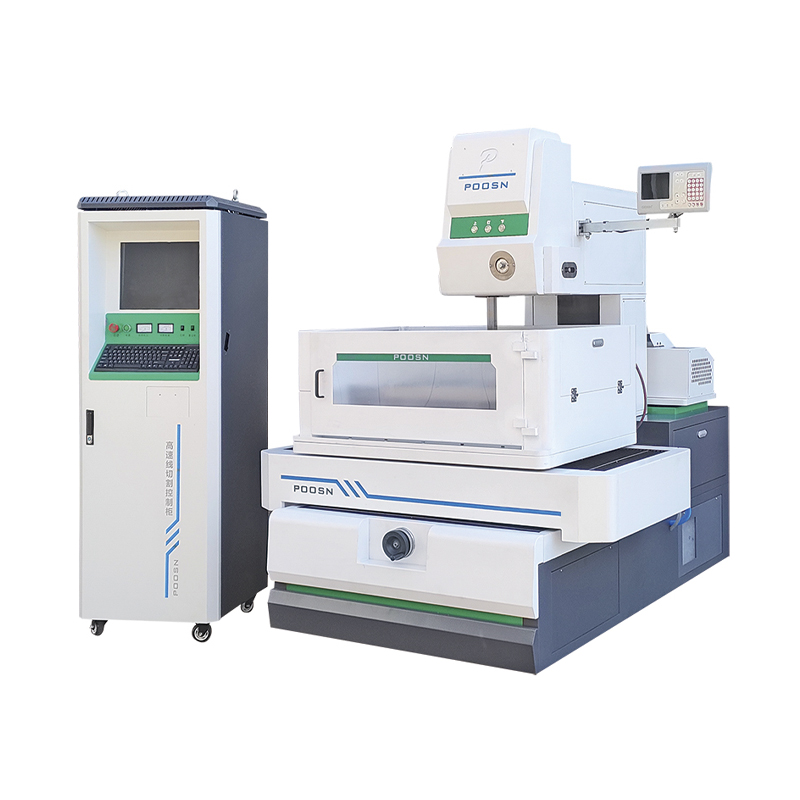
وبعيدًا عن فئة الماكينة، فإن التكوين مهم: محور مؤازر عالي الدقة مع ردود فعل زجاجية، وتحكم تلقائي في شد الأسلاك، ووحدة تبريد عازلة لتحقيق الاستقرار الحراري، ونظام ترشيح يسهل صيانته. يطلب العديد من المشترين أيضًا مكتبة معلمات مخزنة منظمة حسب المادة، بحيث لا يضطر المشغلون إلى إعادة بناء الإعدادات لكل سبيكة جديدة. سلك EDM عالي الدقة ليس رقم جزء واحد؛ إنه مزيج من المحاذاة الميكانيكية وجودة التحكم وقدرة المشغل على قراءة ظروف الفجوة.
الاستنتاج الرئيسي: اختر فئة الماكينة من مزيج الأجزاء ومغلف العمل الخاص بك، وليس من شكل مواصفات واحد، وتحقق من تفاصيل التكوين - ردود الفعل المؤازرة، والتحكم في شد الأسلاك، والترشيح، ومكتبة معلمات المواد - التي تحدد الدقة في العالم الحقيقي.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
