

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / سلك EDM للكربيد: دليل القطع الدقيق من الشركة المصنعة لسلك EDM في الصين
سلك EDM للكربيد: دليل القطع الدقيق من الشركة المصنعة لسلك EDM في الصين
2026-09-28
عندما يحاول متجر القوالب قطع لكمة كربيد باستخدام برنامج EDM سلكي قياسي، فإن أول علامة على وجود مشكلة عادة ما تكون سلكًا مكسورًا أو زاوية كبيرة الحجم. الكربيد، أو كربيد التنغستن، ليس صلبًا فحسب؛ وهو موصل للكهرباء ولكنه حساس حرارياً، ومرحلته الرابطة تتصرف بشكل مختلف عن الفولاذ. يعتبر سلك EDM للكربيد ممكنًا تمامًا، لكن النافذة بين القطع النظيف وقطعة الشغل الممزقة أضيق مما يتوقعه معظم المشغلين. الجواب العملي هو التعامل مع الكربيد باعتباره فئة معالجة خاصة به: اختر آلة ذات تحكم ثابت في التفريغ، واختر السلك المناسب، وخطط لتمريرات متعددة. يشرح هذا الدليل التغييرات التي تحدث عندما تكون قطعة العمل من الكربيد، وكيفية مطابقة مواصفات الماكينة مع المهمة، ومكان الشركة المصنعة لـ EDM للأسلاك في الصين في صورة المصادر.
الوجبات الجاهزة الرئيسية: يمكن قطع الكربيد بشكل موثوق عن طريق سلك EDM، لكن النجاح يعتمد على طاقة التفريغ التي يتم التحكم فيها، واختيار الأسلاك المناسب، وآلة قادرة على التشغيل المتسق متعدد القطع.
محتوى
- 1 لماذا يتصرف الكربيد بشكل مختلف في سلك EDM
- 2 كيف يقطع سلك EDM الكربيد: المبدأ والحدود العملية
- 3 مواصفات الماكينة التي تهم الكربيد
- 4 اختيار القطب الكهربائي للكربيد
- 5 الرسم البياني: معدل إزالة الكربيد وتشطيب السطح حسب نوع الماكينة
- 6 تطبيقات كربيد المشتركة ودليل الاختيار
- 7 نصائح الصيانة والتشغيل لسلك الكربيد EDM
- 8 التعليمات: سلك EDM للكربيد
- 9 من أين يمكن الحصول على آلات EDM للأسلاك الخاصة بالكربيد
لماذا يتصرف الكربيد بشكل مختلف في سلك EDM
كربيد التنغستن هو مادة مركبة: حبيبات كربيد التنغستن الصلبة التي يتم ربطها معًا بواسطة مادة رابطة معدنية، عادةً ما تكون من الكوبالت أو النيكل. يمنحها هذا الهيكل مقاومة استثنائية للتآكل، ولكنه يخلق أيضًا تحديات محددة لتصنيع التفريغ الكهربائي. تتميز حبيبات الكربيد بنقاط انصهار عالية جدًا، بينما يذوب الرابط عند درجة حرارة أقل بكثير. أثناء الشرارة، يمكن أن تتآكل المادة الرابطة بشكل تفضيلي، مما يترك حبيبات غير مدعومة قد تنفصل بدلاً من ذوبانها بشكل نظيف. هذا هو السبب في أن الكربيد غالبًا ما ينتج سطحًا أكثر خشونة وطبقة إعادة صياغة أوسع من فولاذ الأدوات تحت نفس طاقة التفريغ.
عامل آخر هو المقاومة الكهربائية. الكربيد موصل، لكن مقاومته أعلى من مقاومة الفولاذ. وهذا يعني أن قناة التفريغ تتشكل بشكل مختلف، ويجب أن توفر الآلة جهد دائرة مفتوحة أعلى قليلاً لبدء الشرارة باستمرار. إذا لم يتمكن المولد من التكيف، فستحصل على تفريغ غير مستقر، وكسر الأسلاك، ودقة زاوية ضعيفة. الموصلية الحرارية أيضًا أقل من الفولاذ، لذلك تتركز الحرارة بالقرب من القطع. بدون التبريد الكافي وفترات النبض الخاضعة للتحكم، يمكن أن تظهر الشقوق الصغيرة في سطح الكربيد. هذه التأثيرات ليست نظرية. فهي تظهر في المليمترات القليلة الأولى من قطع الاختبار، وهي تملي خطة العملية بأكملها.
| الملكية | كربيد التنغستن | أداة الصلب (D2) | الآثار المترتبة على العملية |
|---|---|---|---|
| الصلابة (الجهد العالي) | 1200-1800 | 600-800 | يتطلب الكربيد طاقة تفريغ أقل لتجنب الشقوق الصغيرة. |
| المقاومة الكهربائية | أعلى | أقل | أعلى open-circuit voltage needed for stable ignition. |
| الموصلية الحرارية | أقل | أعلى | تبقى الحرارة بالقرب من القطع. هناك حاجة لمزيد من تمريرات المقشود والتبريد. |
| مرحلة الموثق | الكوبالت أو النيكل | لا شيء | يمكن أن تتآكل المادة الرابطة بشكل انتقائي، مما يؤثر على سلامة السطح. |
| معدل الإزالة النموذجي | 20-50% من الفولاذ | خط الأساس | خطط لأوقات دورات أطول أو تقريبية باستخدام WEDM عالي السرعة. |
| الانتهاء من السطح بعد قطع واحد | را 3.2-6.3 ميكرومتر | را 2.0-4.0 ميكرومتر | تعد استراتيجية القطع المتعددة إلزامية للتحمل المحكم. |
| ارتداء الأسلاك | أعلى | معتدل | استخدم سلكًا مطليًا أو قم بزيادة سرعة السلك لتقليل الكسر. |
الوجبات الجاهزة الرئيسية: إن الهيكل المركب للكربيد والمقاومة العالية يعني أن أداء معايير الفولاذ القياسية سيكون ضعيفًا؛ يجب أن يتم تكييف العملية منذ الشرارة الأولى.
كيف يقطع سلك EDM الكربيد: المبدأ والحدود العملية
يقوم سلك EDM بإزالة المواد من خلال التفريغ الكهربائي المتحكم فيه بين قطب السلك المتحرك وقطعة العمل، وكلاهما مغمور في الماء منزوع الأيونات. يقوم كل تصريف بإذابة وتبخير كمية صغيرة من المادة. بالنسبة للكربيد، يجب أن تظل طاقة التفريغ منخفضة بما يكفي لتجنب الصدمة الحرارية، ولكن عالية بما يكفي لتآكل الحبوب الصلبة. والنتيجة هي قطع بطيء نسبيًا ولكنه دقيق لا يعتمد على صلابة المادة. هذه هي الميزة الرئيسية: يمكن قطع لكمة كربيد 90 HRA بنفس الإعداد الذي يتعامل مع الفولاذ المقسى، بشرط تعديل المعلمات.
الحد العملي هو طبقة إعادة الصياغة. في الكربيد، يمكن أن تحتوي طبقة إعادة التشكيل على شقوق صغيرة، ومحتوى متزايد من الكوبالت، وحتى الكربون الحر. إذا تم استخدام الجزء في قالب ختم عالي الدورة، فيمكن أن تنتشر هذه الشقوق الصغيرة تحت الحمل. الحل هو تسلسل متعدد القطع: قطعة واحدة أو أكثر من القطع الخشنة لإزالة الجزء الأكبر، تليها قطعتان إلى أربع قطع من القطع التي تقلل الطبقة التالفة تدريجيًا. كل قطعة من القطع تزيل فقط بضعة ميكرونات، ولكنها تعمل على تثبيت السطح وتحسين دقة الأبعاد. في ماكينة EDM السلكية ذات السرعة المتوسطة، يتحرك السلك في اتجاه واحد، لذلك تظل ظروف التفريغ ثابتة من الأعلى إلى الأسفل. هذا الاتساق هو السبب وراء تفضيل WEDM متوسط السرعة لأدوات الكربيد.
حد آخر هو التنظيف. يعتبر حطام الكربيد مادة كاشطة ويمكن أن يتراكم في القطع إذا كان ضغط التنظيف منخفضًا جدًا. لكن التنظيف المفرط يمكن أن يهتز السلك ويتسبب في كسر السلك. يبدأ المشغلون عادةً بضغط شطف منخفض ويزيدونه فقط إذا أظهر القطع علامات قصر الدائرة. يحتاج الماء العازل أيضًا إلى عناية منتظمة: يجب الحفاظ على الموصلية الكهربائية بين 5 و15 ميكرو سيميز/سم، ويجب أن تكون المرشحات نظيفة لمنع تراكم أيونات الكوبالت في الخزان.
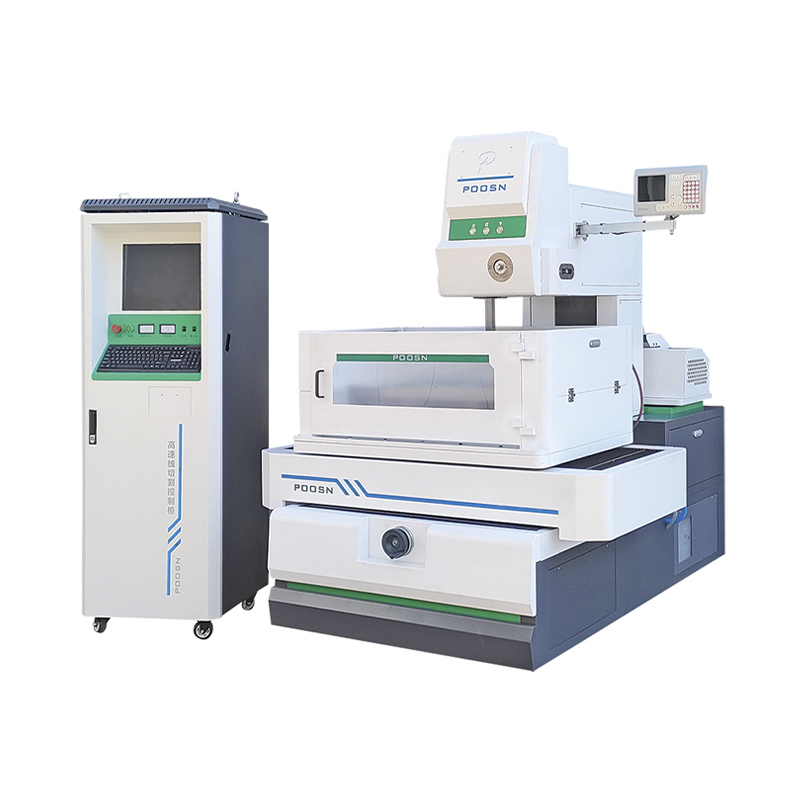
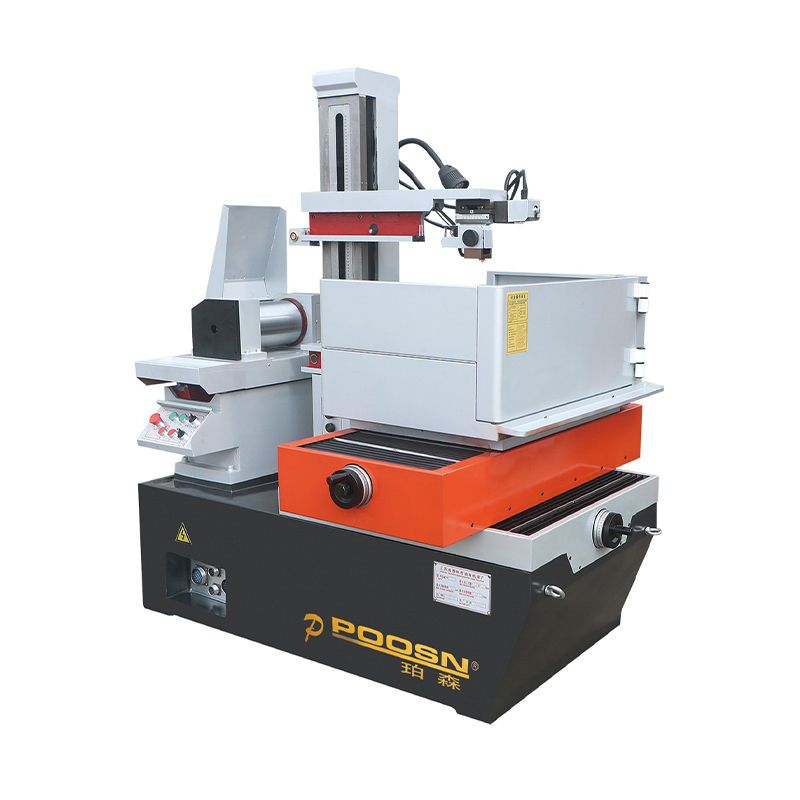
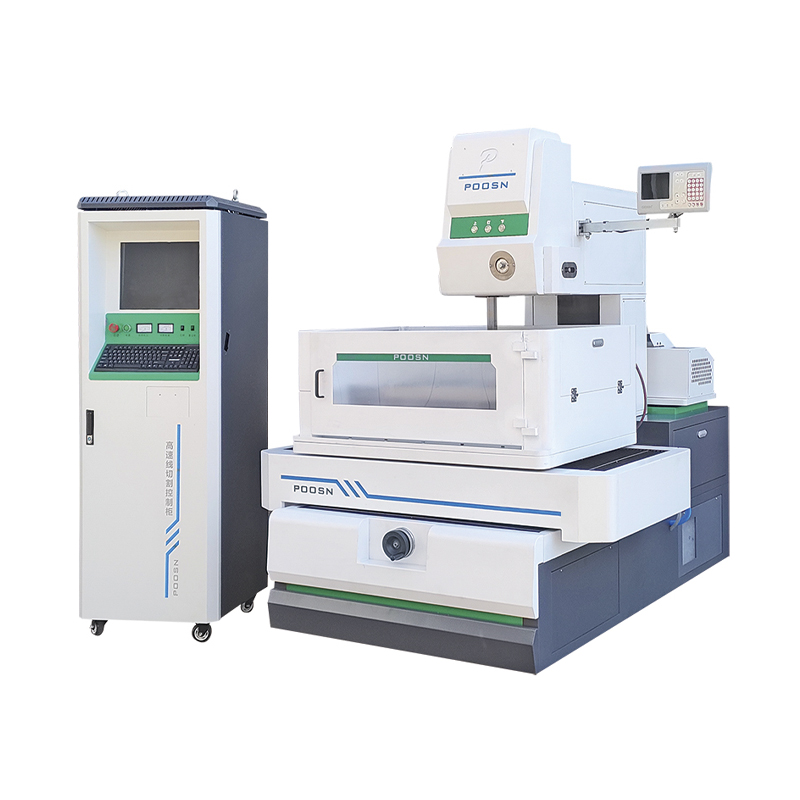 آلة قطع الأسلاك EDM ذات السرعة المتوسطة CNC الدقيقة PS35C ماكينة EDM للقطع السلكي ذات السرعة المتوسطة من سلسلة PS35C هي عبارة عن قطعة من المعدات المصممة خصيصًا للقطع الدقيق لقطع العمل متوسطة الحجم، وتتميز بكفاءة عمل عالية. عرض المنتج →
الوجبات الجاهزة الرئيسية: قطع الكربيد هي عملية متعددة القطع؛ يزيل القطع الخام المواد، لكن قطع القطع تحدد ما إذا كان الكربيد سيبقى في الخدمة أم لا.
مواصفات الماكينة التي تهم الكربيد
ليس كل سلك EDM مناسبًا للكربيد بشكل متساوٍ. المواصفات الرئيسية هي دقة التحكم في التفريغ، واستقرار شد السلك، وعدد مرات القطع. يستخدم سلك EDM عالي السرعة (HS-WEDM) سلكًا تردديًا وهو فعال من حيث التكلفة للتخشين، ولكن تشطيب سطحه ودقة الزوايا محدودة. يستخدم EDM السلكي متوسط السرعة (MS-WEDM) مسارًا سلكيًا أحادي الاتجاه، مما يقلل من تآكل الأسلاك ويوفر سلامة أفضل للسطح. بالنسبة للكربيد، يكون الفرق كبيرًا: يمكن للآلة متوسطة السرعة الاحتفاظ بـ ±0.005 مم على قالب الكربيد، بينما قد تواجه الآلة عالية السرعة صعوبة في الاحتفاظ بـ ±0.02 مم.
| نوع الآلة | مسار الأسلاك | الدقة النموذجية | الانتهاء من السطح | أفضل استخدام للكربيد |
|---|---|---|---|---|
| عالية السرعة WEDM (HS-WEDM) | الترددية سلك الموليبدينوم | ±0.015–0.02 ملم | را 2.5-3.2 ميكرومتر | أشكال خشنة وبسيطة وأجزاء حساسة للتكلفة |
| سرعة متوسطة WEDM (MS-WEDM) | سلك أحادي الاتجاه | ±0.005–0.01 ملم | را 0.8-1.6 ميكرومتر | قوالب دقيقة، ولكمات، وتشطيب متعدد القطع |
| تفتق كبير WEDM | أحادية الاتجاه أو الترددية | ±0.01–0.015 ملم | را 1.6-2.5 ميكرومتر | قوالب معقدة بزوايا مسودة وإدراج كربيد |
عندما تقوم بمقارنة آلة EDM لسلك CNC من أجل أعمال الكربيد، انظر إلى ما هو أبعد من الدقة الرئيسية. اسأل عن الحد الأدنى من طاقة التفريغ، ودقة التحكم المؤازر، وما إذا كان بإمكان الماكينة ضبط المعلمات تلقائيًا لكل تمريرة قطع. ستحافظ الآلة ذات الإطار الصلب والتعويض الحراري على الدقة في عمليات القطع الطويلة. بالنسبة لمقاطع الكربيد الثقيلة، يمكن أن يؤدي قطر السلك الأكبر (0.25 مم بدلاً من 0.20 مم) إلى تحسين الشطف وتقليل كسر الأسلاك، ولكنه يزيد أيضًا من عرض الشق. يجب تقييم المقايضة مقابل هندسة الجزء.
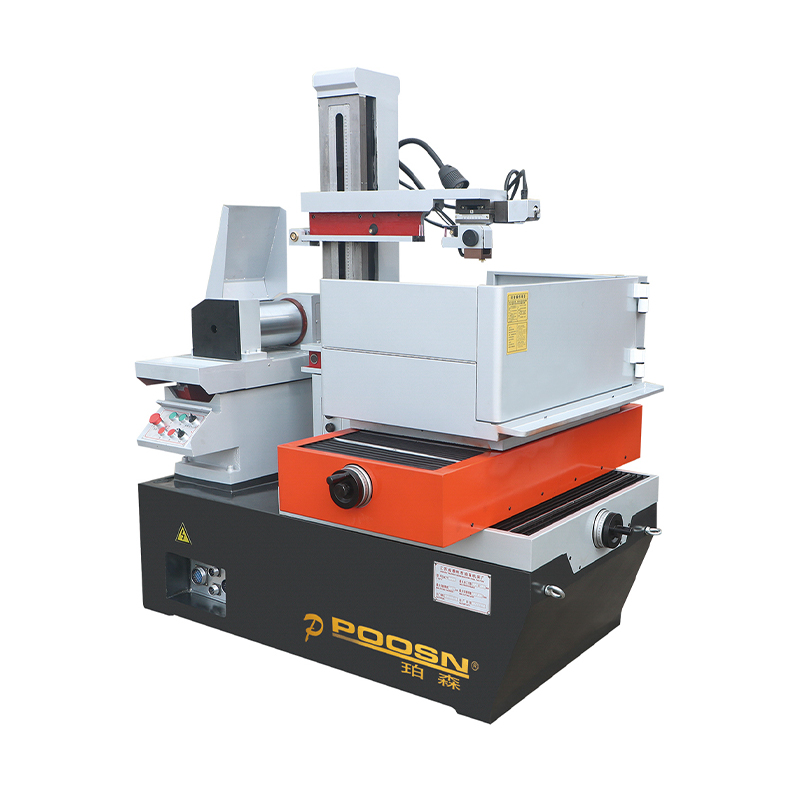
سلسلة PS-C
WEDM متوسط السرعة لقوالب ولكمات الكربيد الدقيقة.
سلسلة DK-BC
توازن WEDM عالي السرعة بين التكلفة والدقة.
سلسلة دي كيه دي
قطع مستدق كبير لإدراج قالب كربيد معقد.
سلسلة DK77
WEDM عالي السرعة لتخشين كتل الكربيد اقتصاديًا.
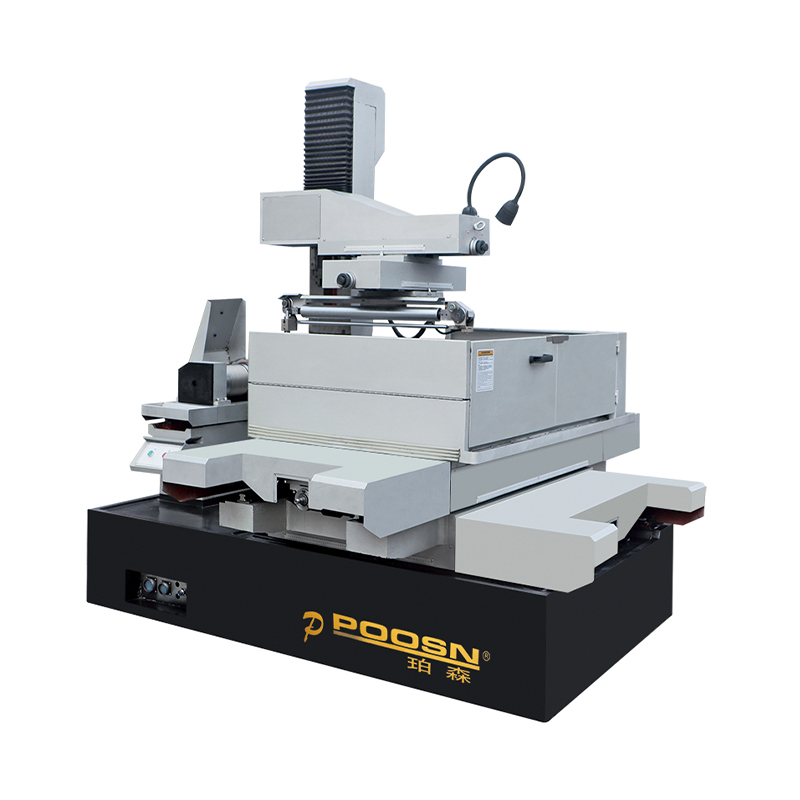
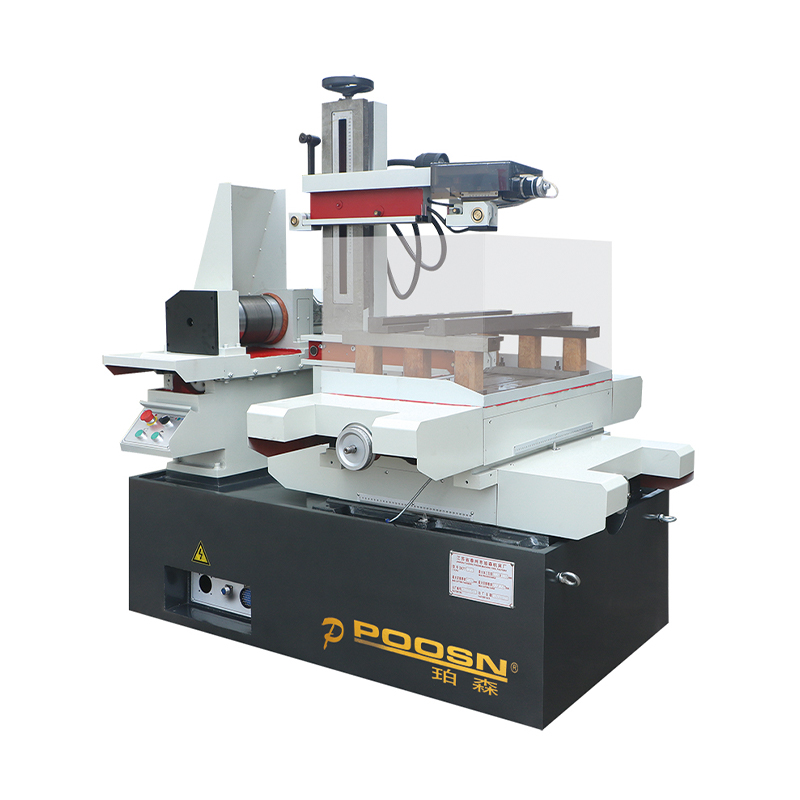
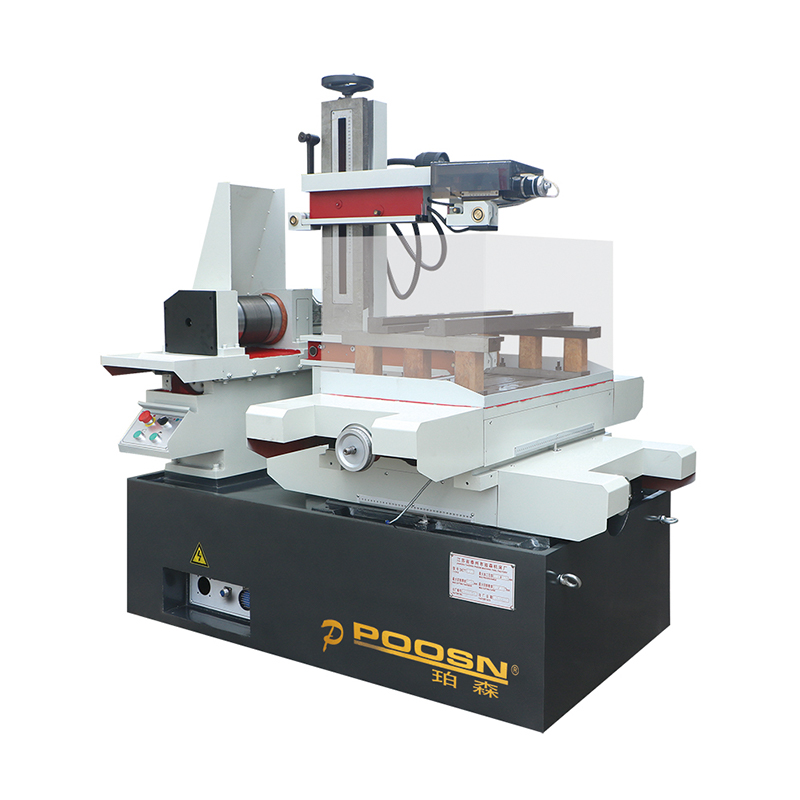 آلة EDM للأسلاك عالية السرعة CNC DK-7745 (4 محاور، 400×600 مم) DK-7745 سلك EDM عالي السرعة: جهاز مصمم خصيصًا للأشكال المعقدة والأجزاء عالية الدقة، مما يوفر أداء تصنيع دقيق وموثوق. هذا ماك ... عرض المنتج →
الوجبات الجاهزة الرئيسية: بالنسبة للكربيد، قم بإعطاء الأولوية لـ WEDM متوسط السرعة مع إمكانية القطع المتعدد؛ من الأفضل حجز الآلات عالية السرعة للميزات الخشنة أو غير الحرجة.
اختيار القطب الكهربائي للكربيد
القطب الكهربائي السلكي ليس مجرد مادة مستهلكة؛ إنها جزء من وصفة العملية. بالنسبة للكربيد، يجب أن يقاوم السلك التآكل ويحافظ على تفريغ ثابت. يعد السلك النحاسي العادي أمرًا شائعًا بالنسبة للصلب ولكنه يتآكل بسرعة في الكربيد لأن رابط الكوبالت يسرع الانتشار. يوفر السلك المطلي بالزنك تنظيفًا أفضل وتآكلًا أقل، مما يجعله خيارًا شائعًا لتخشين الكربيد. من أجل تمريرات التشطيب، يمكن للسلك الملدن بالانتشار أو السلك المركب ذو النواة العالية الزنك أن يوفر سطحًا أنعم ويقلل من خطر ترشيح الكوبالت.
يعتبر سلك الموليبدينوم قياسيًا في آلات WEDM عالية السرعة. إنها قوية ويمكنها تحمل التوتر العالي، ولكنها تنتج فجوة شرارة أوسع وتترك سطحًا أكثر خشونة. إذا كنت تستخدم آلة عالية السرعة لتخشين الكربيد، فإن سلك الموليبدينوم مقبول. ومع ذلك، بالنسبة للأبعاد النهائية، قم بالتبديل إلى آلة متوسطة السرعة بسلك نحاسي أو مطلي. يلخص الجدول أدناه خيارات الأسلاك الشائعة.
| نوع السلك | نطاق القطر | طلاء | مزايا للكربيد | القيود |
|---|---|---|---|---|
| نحاس عادي | 0.20-0.30 ملم | لا شيء | منخفضة التكلفة، جيدة للصلب | تآكل عالي في الكربيد، وضعف التنظيف |
| النحاس المطلي بالزنك | 0.20-0.30 ملم | الزنك | تنظيف أفضل، وتقليل كسر الأسلاك | تكلفة أعلى قليلا |
| انتشار صلب | 0.20-0.25 ملم | الزنك-rich surface | تشطيب سطحي ممتاز، تآكل منخفض | الأفضل لإنهاء التمريرات فقط |
| الموليبدينوم | 0.18-0.25 ملم | لا شيء | قوة الشد العالية، قابلة لإعادة الاستخدام | سطح أكثر خشونة، وشق أوسع |
| مركب (قلب فولاذي) | 0.20-0.30 ملم | النحاس / الزنك | التوتر العالي، جيد للأجزاء الطويلة | أعلى cost, specific machine requirements |
الوجبات الجاهزة الرئيسية: قم بمطابقة السلك بالممر: استخدم سلكًا مطليًا أو سلكًا من الموليبدينوم للتخشين، وسلكًا ملدنًا منتشرًا لإنهاء الكربيد لتقليل تلف السطح.
الرسم البياني: معدل إزالة الكربيد وتشطيب السطح حسب نوع الماكينة
العلاقة بين معدل الإزالة والانتهاء من السطح هي المقايضة المركزية في سلك كربيد EDM. عادةً ما يعني القطع الأسرع طاقة تفريغ أعلى، مما يترك طبقة إعادة تشكيل أكثر سمكًا. يعمل القطع الأبطأ مع تمريرات القطع المتعددة على تحسين سلامة السطح ولكنه يزيد من وقت الدورة. يساعدك فهم هذا التوازن على اختيار الماكينة المناسبة واستراتيجية العملية. يقارن الرسم البياني أدناه ثلاث فئات شائعة من الماكينات على بعدين: معدل الإزالة النسبي والتشطيب القابل للتحقيق للسطح. يتم تطبيع القيم لقطعة عمل من كربيد التنجستن بسمك 40 مم مع رابط كوبالت بنسبة 12%.
معدل الإزالة النسبي وتشطيب السطح حسب نوع الماكينة
عالية السرعة WEDM (التخشين)
الإزالة: 95%
التشطيب: 40%
سرعة متوسطة WEDM (متعدد القطع)
الإزالة: 65%
النهاية: 90%
تفتق كبير WEDM (complex shapes)
الإزالة: 75%
النهاية: 70%
تشير النسبة الأعلى إلى أداء أفضل مقارنة بأفضل نتيجة في كل فئة. يرتبط معدل الإزالة والانتهاء من السطح عكسيا في عمليات المرور الفردي.
الرسم البياني يجعل المقايضة مرئية. يوفر WEDM عالي السرعة أعلى معدل إزالة يصل إلى 95% من الحد الأقصى الطبيعي، لكن تشطيب سطحه يحتل المرتبة الأدنى عند 40%. يعد هذا المزيج مقبولاً لتخشين كربيد فارغ حيث يؤدي الطحن أو التشطيب اللاحق إلى إزالة الطبقة التالفة. على النقيض من ذلك، يتخلى WEDM ذو السرعة المتوسطة عن بعض السرعة - معدل إزالة 65٪ - ولكنه يحقق درجة إنهاء 90٪، مما يعني أنه يمكن أن ينتج إدراج قالب كربيد الذي يتطلب القليل من التلميع اليدوي أو لا يتطلب أي تلميع يدوي. يوجد WEDM المستدق الكبير في المنتصف: إزالة بنسبة 75% وإنهاء بنسبة 70%، مما يعكس قدرته على قطع الميزات ذات الزوايا دون التضحية بالكثير من جودة السطح.
بالنسبة لمحل قوالب يقوم بقطع إدراج كربيد معقد بمسودة 15 درجة، فقد تكون الآلة ذات الاستدقاق الكبير هي الخيار العملي الوحيد. يجب إكمال القطع الزاوية في إعداد واحد، ويجب أن يكون تشطيب السطح جيدًا بما يكفي لتجنب ثني اليد. في هذه الحالة، تُترجم درجة الانتهاء بنسبة 70% إلى Ra 1.8 ميكرومتر تقريبًا، وهو أمر مقبول للعديد من قلوب قوالب الحقن. إذا كانت عملية الإدخال تتطلب Ra 0.8 ميكرومتر، فسيحتاج المتجر إلى تشغيل عمليات تقليم إضافية على آلة متوسطة السرعة، مما يقلل بشكل فعال من معدل الإزالة إلى 50% أو أقل.
يسلط الرسم البياني أيضًا الضوء على سبب عدم إمكانية استناد اختيار الماكينة إلى رقم واحد. قد تنهي الآلة عالية السرعة بمعدل إزالة 95% قطعًا خشنًا خلال ساعتين، ولكن إذا تركت طبقة إعادة صب بقطر 20 ميكرومتر، فقد تستغرق عملية التشطيب اللاحقة 6 ساعات. قد تستغرق الآلة متوسطة السرعة 3 ساعات لنفس قطع التخشين، لكن طبقة إعادة الصياغة تكون 8 ميكرومتر فقط، لذا فإن التشطيب يستغرق ساعتين. إجمالي وقت الدورة يفضل الآلة ذات السرعة المتوسطة، وسلامة سطح الكربيد أفضل. هذه هي الحسابات التي يقوم بها صانعو الأدوات ذوو الخبرة قبل عرض أسعار عمل الكربيد.
ملاحظة أخرى من الرسم البياني هي الفجوة بين معدل الإزالة ودرجة النهاية. بالنسبة لـ WEDM عالي السرعة، تبلغ الفجوة 55 نقطة مئوية؛ وللسرعة المتوسطة 25 نقطة. أما بالنسبة للاستدقاق الكبير فهو 5 نقاط. تعني الفجوة الأصغر أن الآلة أكثر توازناً، لكن التوازن ليس هو الهدف دائمًا. إذا كان الجزء عبارة عن لوحة تآكل كربيد مستطيلة بسيطة ذات تفاوتات كبيرة، فإن الفجوة الكبيرة في الماكينة عالية السرعة ليست ذات صلة. إذا كان الجزء عبارة عن ثقب دقيق بتفاوت 0.005 مم، فإن الفجوة الأصغر في الماكينة متوسطة السرعة ضرورية.
أخيرًا، ضع في اعتبارك أن قيم المخطط قد تم تطبيعها لقطعة عمل معينة. سيؤدي تغيير درجة الكربيد - على سبيل المثال، من 12% كوبالت إلى 6% كوبالت - إلى تغيير درجات النهاية إلى الأسفل لأن محتوى الرابط المنخفض يجعل المادة أكثر هشاشة وعرضة للتشققات الدقيقة. ستؤدي زيادة سماكة قطعة العمل من 40 مم إلى 80 مم أيضًا إلى تقليل معدلات الإزالة عبر اللوحة، لكن الماكينة متوسطة السرعة قد تحتفظ بميزة الإنهاء بشكل أفضل لأنها تحافظ على ثبات شد السلك. تعني هذه المتغيرات أنه يجب استخدام المخطط كنقطة بداية، وليس كمواصفات ثابتة.
الوجبات الجاهزة الرئيسية: يؤكد الرسم البياني أن WEDM ذو السرعة المتوسطة يوفر أفضل توازن للكربيد، ولكن الآلات عالية السرعة لا يزال لديها مكان للتخشين عندما لا تكون سلامة السطح هي العامل المقيد.
تطبيقات كربيد المشتركة ودليل الاختيار
يتم استخدام سلك الكربيد EDM في الصناعات التي تكون فيها مقاومة التآكل والدقة أمرًا بالغ الأهمية. تشمل التطبيقات الأكثر شيوعًا قوالب الختم وأدوات التثقيب وقوالب الرسم وألواح التآكل وإدراج قوالب الحقن. في كل حالة، يجب قطع جزء الكربيد إلى الشكل النهائي بعد التلبيد والطحن، وغالبًا ما تكون عملية EDM للأسلاك هي العملية الوحيدة التي يمكنها إنتاج الشكل الهندسي المطلوب دون إحداث تشققات. على سبيل المثال، يستخدم قالب الختم التدريجي للموصلات الكهربائية إدراجات كربيد ذات ملفات تعريف معقدة؛ يقوم سلك EDM بقطع المظهر الجانبي وزوايا الإغاثة في إعداد واحد.
عند اختيار سلك EDM للكربيد، ابدأ بغلاف الجزء والتسامح. إذا كان الجزء أكبر من 300 مم × 400 مم، فستحتاج إلى آلة ذات طاولة عمل أكبر وإطار ثابت. إذا كان التسامح أكثر إحكامًا من ± 0.01 مم، فامنح الأولوية لـ WEDM متوسط السرعة مع التحكم في الحلقة المغلقة والتعويض الحراري. إذا كان الجزء يحتوي على تناقص تدريجي أكبر من 15 درجة، فمن الضروري استخدام آلة استدقاق كبيرة. يلخص الجدول أدناه منطق الاختيار.
| متطلبات التطبيق | نوع الماكينة الموصى بها | المواصفات الرئيسية | سلك نموذجي |
|---|---|---|---|
| تخشين كتل كربيد كبيرة | عالية السرعة ويدم | معدل إزالة مرتفع، طاولة عمل كبيرة | الموليبدينوم 0.20 mm |
| يموت الدقة واللكمات | سرعة متوسطة WEDM | قطع متعدد بدقة ±0.005 مم | النحاس المطلي بالزنك 0.25 mm |
| قوالب معقدة مع مشروع | تفتق كبير WEDM | استدقاق يصل إلى 30 درجة، توتر ثابت | انتشار صلب 0.25 mm |
| إدراجات صغيرة وحساسة | سرعة متوسطة WEDM | طاقة تفريغ منخفضة، لمسة نهائية جيدة | انتشار صلب 0.20 mm |
| إنتاج بكميات كبيرة | سرعة متوسطة WEDM | خيوط الأسلاك التلقائية، AWC موثوقة | سلك مركب 0.30 ملم |
وبعيدًا عن الآلة، ضع في اعتبارك التكلفة الإجمالية للعملية. الكربيد باهظ الثمن، ويمكن أن يكلف الجزء المخروط مئات أو آلاف الدولارات. وهذا يجعل موثوقية آلة EDM السلكية أمرًا بالغ الأهمية. تقلل الآلة المزودة بنظام خيوط الأسلاك الأوتوماتيكي من خطر الخطأ البشري، ولكنها تزيد من التعقيد. بالنسبة لمتجر يقطع الكربيد يوميًا، فإن الاستثمار له ما يبرره. بالنسبة للمتجر الذي يقوم بقطع الكربيد من حين لآخر، قد تكون آلة أبسط ذات خيط يدوي كافية. يجب أن يعتمد القرار على الحجم السنوي لعمل الكربيد وقيمة الأجزاء التي يتم قطعها.
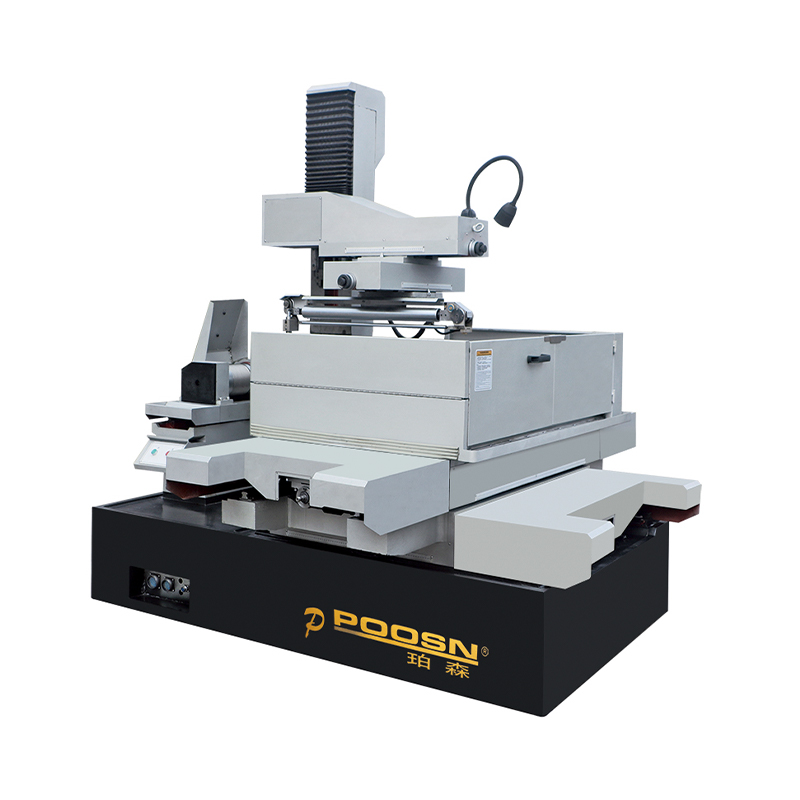 DK45D CNC آلة قطع الأسلاك المستدقة الكبيرة EDM لتصنيع القوالب الدقيقة ماكينة EDM للأسلاك ذات المستدق الكبير من سلسلة DK45D: تم تصميم هذه السلسلة خصيصًا لمهام القطع ذات الدقة العالية والمستدقة الكبيرة، وهي مثالية للتصنيع الدقيق الذي يتطلب قدرًا كبيرًا من... عرض المنتج →
الوجبات الجاهزة الرئيسية: مطابقة الماكينة مع متطلبات غلاف الجزء والتسامح والتفتق؛ بالنسبة للكربيد، عادةً ما تفوق الدقة وسلامة السطح السرعة النقية.
نصائح الصيانة والتشغيل لسلك الكربيد EDM
يضع قطع الكربيد ضغطًا إضافيًا على نظام EDM السلكي، لذا يجب أن تكون فترات الصيانة أقصر من أعمال الفولاذ. يجب أن تبقى المياه العازلة نظيفة: تتراكم أيونات الكوبالت والتنغستن بسرعة، وإذا ارتفعت الموصلية فوق 15 ميكروسيمنز / سم، فإن استقرار التفريغ يعاني. تحقق من راتنج إزالة الأيونات والمرشحات كل 100 ساعة من قطع الكربيد، أو في كثير من الأحيان إذا كانت الآلة تعمل بشكل مستمر. يجب التحكم في درجة حرارة الماء ضمن ±1 درجة مئوية لمنع التشوه الحراري لقطعة العمل.
تتآكل أدلة الأسلاك والأحذية الملامسة بشكل أسرع مع الكربيد لأن الحطام الكاشطة يدخل في مسار التنظيف. افحص الأدلة كل 200 ساعة واستبدلها إذا تغير قطر السلك بأكثر من 0.01 مم. يجب أن يظل شد السلك عند الطرف العلوي من نطاق الآلة، ولكن ليس عاليًا لدرجة أن السلك ينكسر. بالنسبة لسلك مطلي بقطر 0.25 مم، يكون التوتر 12-15 نيوتن نموذجيًا في آلة متوسطة السرعة. في آلة عالية السرعة مع سلك الموليبدينوم، يكون التوتر عادة 8-12 نيوتن.
من الناحية التشغيلية، فإن القاعدة الأكثر أهمية هي عدم تخطي تمريرات القطع مطلقًا. غالبًا ما يفشل جزء الكربيد الذي يبدو مقبولاً بعد القطع الخام في الخدمة لأن طبقة إعادة الصب تحتوي على شقوق صغيرة. قم بتشغيل تمريرتين على الأقل، وبالنسبة للقوالب الحرجة، قم بتشغيل أربعة. يزيل تمرير القطع الأول 20-30 ميكرومتر، والثاني يزيل 10-15 ميكرومتر، ويزيل التمريرات النهائية 5 ميكرومتر أو أقل. حافظ على ضغط التنظيف معتدلاً أثناء عمليات القطع لتجنب اهتزاز السلك. إذا سمح الجهاز بذلك، استخدم سرعة سلك أقل للتمرير النهائي لتقليل علامات الأسلاك.
وأخيرا، توثيق المعلمات لكل درجة كربيد وهندسة الجزء. درجات الكربيد من موردين مختلفين يمكن أن تتصرف بشكل مختلف، والوصفة التي تعمل مع دفعة واحدة قد لا تعمل مع دفعة أخرى. احتفظ بسجل لطاقة التفريغ، وتردد النبض، وسرعة السلك، وضغط التنظيف. بمرور الوقت، يصبح هذا السجل قاعدة معرفية قيمة تقلل من وقت الإعداد ومعدل الخردة.
الوجبات الجاهزة الرئيسية: يتطلب الكربيد دورات صيانة أقصر وانضباطًا صارمًا متعدد القطع؛ يعد التقليل من تصاريح القطع أسرع طريقة لإلغاء جزء باهظ الثمن.
التعليمات: سلك EDM للكربيد
هل يمكن لسلك EDM قطع كربيد التنغستن؟نعم. كربيد التنغستن موصل للكهرباء، لذلك يمكن لسلك EDM قطعه. ومع ذلك، تتطلب العملية طاقة تفريغ أقل وتمريرات تقليم متعددة لأن رابط الكوبالت يمكن أن يتآكل بشكل انتقائي. بدون المعلمات المناسبة، قد ينتج عن القطع شقوق صغيرة وسطح خشن. |
ما هي آلة EDM السلكية الأفضل للكربيد؟تعتبر آلة EDM السلكية متوسطة السرعة (MS-WEDM) ذات القدرة على القطع المتعدد هي الأفضل بشكل عام. يحافظ على توتر ثابت للسلك ويمنحك سطحًا ناعمًا. يمكن استخدام WEDM عالي السرعة للتخشين، ولكنه غير مناسب للأبعاد النهائية للكربيد. |
كم عدد التمريرات اللازمة للكربيد؟تمريرتين على الأقل، وما يصل إلى أربعة لقوالب الدقة. تقوم كل تمريرة بإزالة مواد أقل تدريجيًا: 20-30 ميكرومتر، و10-15 ميكرومتر، و5 ميكرومتر أو أقل. تعمل عمليات القطع على إزالة طبقة إعادة الصياغة وتحسين سلامة السطح. |
ما هو السلك الأفضل لقطع الكربيد؟النحاس المطلي بالزنك wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
كيف يمكنني تجنب الشقوق الصغيرة في سطح الكربيد؟استخدم طاقة تفريغ منخفضة، وحافظ على نظافة العازل الكهربائي، ولا تتخطى أبدًا تمريرات القطع. أيضًا، حافظ على توتر السلك المستقر وضغط التنظيف المعتدل. إذا استمرت الشقوق الصغيرة في الظهور، فقم بتقليل مدة النبض وزيادة الفاصل الزمني للنبض. |
هل يمكن لمصنع EDM للأسلاك في الصين توريد آلات لأعمال الكربيد؟نعم. العديد من الشركات المصنعة لـ EDM للأسلاك في الصين، بما في ذلك Taizhou Xinchengyang، تنتج آلات متوسطة السرعة وكبيرة الاستدقاق مناسبة للكربيد. المفتاح هو التحقق من قدرة الماكينة على القطع المتعدد، والثبات الحراري، ودعم ما بعد البيع قبل الشراء. |
الوجبات الجاهزة الرئيسية: تؤكد إجابات الأسئلة الشائعة أن عملية EDM لسلك الكربيد هي عملية ناضجة، ولكنها تتطلب الماكينة المناسبة والأسلاك واستراتيجية القطع المتعددة لتجنب الأعطال المكلفة.
من أين يمكن الحصول على آلات EDM للأسلاك الخاصة بالكربيد
إذا كنت تقوم بتقييم آلة EDM للأسلاك لإنتاج الكربيد، فإن المسار الأكثر موثوقية هو العمل مباشرة مع الشركة المصنعة التي تفهم المادة. تقوم شركة Taizhou Xinchengyang Machinery Manufacturing Co., Ltd ببناء آلات EDM للأسلاك منذ عام 1999، مع تأسيس العلامة التجارية POOSN في عام 2003. وتقدم الشركة أربعة خطوط إنتاج تغطي السرعة العالية، والسرعة المتوسطة، والقطع المستدق الكبير، وجميعها يمكن تهيئتها لأعمال الكربيد. تعتبر الماكينات متوسطة السرعة من سلسلة PS-C مناسبة بشكل خاص لقوالب الكربيد الدقيقة، بينما تتعامل سلسلة DK77 عالية السرعة مع التخشين اقتصاديًا. تعالج سلسلة DKD ذات المستدقة الكبيرة إدخالات القالب المعقدة ذات الميزات الزاوية.
باعتبارها شركة صينية لتصنيع الأسلاك EDM، تصدر الشركة إلى جنوب شرق آسيا وغرب آسيا وأوروبا والأمريكتين، وتوفر دعمًا للغات الإنجليزية والروسية والعربية. يركز المصنع على الإمداد المستقر والتكوينات المخصصة والخدمة سريعة الاستجابة. بالنسبة للمشترين الذين يحتاجون إلى آلة قطع أسلاك EDM موثوقة للكربيد، يجب أن تتضمن عملية الاختيار مراجعة لنظام التحكم في تفريغ الماكينة، ومدى توفر البرامج الثابتة متعددة القطع، وتجربة الشركة المصنعة مع المواد الصلبة.
اكتشف المزيد:
الوجبات الجاهزة الرئيسية: يتيح لك الحصول على مصدر من شركة تصنيع الأسلاك EDM الصينية ذات الخبرة إمكانية الوصول إلى ماكينات ذات سرعة متوسطة وكبيرة المستدقة والتي يمكن تصميمها خصيصًا لإنتاج الكربيد.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
