

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / سلك EDM لقطع غيار السيارات: التفاوتات المسموح بها، اختيار الماكينة، دليل الموردين
سلك EDM لقطع غيار السيارات: التفاوتات المسموح بها، اختيار الماكينة، دليل الموردين
2026-09-21
النظر في وظيفة نموذجية. يحتاج مورد الفرامل من المستوى 1 إلى 240 إدراج D2 مقوى، كل منها مزود بأخدود مانع للتسرب مقاس 0.6 مم يجب أن يتحمل عرضًا محكمًا - ويحتفظ به بعد تصلبه إلى 60 HRC. بمجرد تصلب الفراغات، لن تتمكن خلية الطحن التي تقطع النماذج الأولية من الاحتفاظ بالأخدود، ويحتاج الطحن إلى عجلة ذات شكل مخصص بالإضافة إلى أداة تثبيت لمدة ثلاثة أسابيع. هذه الملاحظة الموجودة في زاوية الرسم هي ما ينقل المهمة إلى ماكينة EDM سلكية.
هذا الدليل مخصص للأشخاص الذين يقومون بهذا الاتصال: مديرو غرفة الأدوات، ومهندسو العمليات، وفرق الشراء التي تقوم بتقييم الأسلاك EDM لأدوات السيارات - ختم إدخالات القوالب، واللكمات، وإدراج القوالب، وأدوات قطع الكربيد، وقوالب تصفيح EV. وهو يغطي المكان المناسب للعملية، وما هو التسامح الذي يمكن أن تتحمله، وكيف تختلف فئات الماكينة، وما الذي يجب التحقق منه قبل تقديم الطلب.
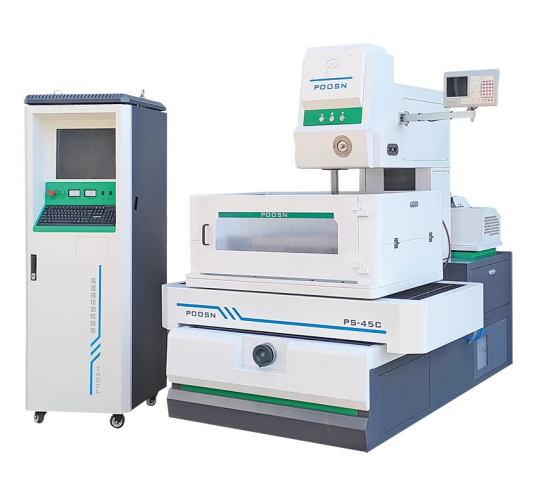
يقوم سلك EDM - المكتوب أيضًا بـ EDM أو WEDM - بإزالة المواد ذات التفريغ الكهربائي المتحكم فيه بين قطب سلك رفيع وقطعة العمل، المغمورة أو المغسولة في الماء منزوع الأيونات. نظرًا لأن السلك لا يلمس الجزء أبدًا، فإن الصلابة وسمك الجدار وحجم الميزة تتوقف عن كونها حواجز: الفولاذ الصلب والكربيد الذي لا يمكن لأي حافة قطع أن يتم قطعه آليًا إلى الحجم النهائي في إعداد واحد، بدون قوة قطع وبدون نتوءات ميكانيكية.
السؤال الهندسي ليس ما إذا كانت آلة EDM السلكية يمكنها تصنيع الجزء أم لا. عادة ما يمكن ذلك. السؤال هو ما هي فئة الماكينة، وما هو غلاف العمل، وما هي القدرة الاستدقاقية التي تحتاجها الوظيفة فعليًا - والقدرة الشرائية التي لن يستخدمها المتجر أبدًا هي الطريقة الأكثر شيوعًا لإجراء عملية الشراء هذه بشكل خاطئ.
محتوى
- 1 لماذا يتم استخدام سلك التنظيم الإداري في أدوات السيارات
- 2 قطع غيار السيارات الشائعة والقوالب والأدوات المقطوعة بواسطة سلك EDM
- 3 المواد المناسبة لأسلاك السيارات EDM
- 4 ما هو التسامح الذي يمكن أن يحمله سلك EDM؟
- 5 السرعة العالية مقابل السرعة المتوسطة مقابل الأسلاك الكبيرة المستدقة EDM
- 6 كيفية اختيار آلة EDM للأسلاك المناسبة لأدوات السيارات
- 7 آلات POOSN Wire EDM لأدوات السيارات
- 8 الأسلاك EDM مقابل الطحن والقطع بالليزر والطحن والتفريغ EDM
- 9 كيفية تقييم الشركة المصنعة أو المورد لـ EDM للأسلاك
- 10 التكلفة والمواد الاستهلاكية والصيانة على EDM لأسلاك السيارات
- 11 الأسئلة الشائعة لأسلاك السيارات EDM
- 11.1 ما هو التسامح الذي يمكن أن يحمله WEDM للسيارات في الإنتاج؟
- 11.2 هل يمكن لسلك EDM أن يقطع الجزء المتصلب أو المكربن؟
- 11.3 هل WEDM عالي السرعة أو متوسط السرعة أفضل لأدوات السيارات؟
- 11.4 هل يمكن لسلك EDM إنتاج قطع غيار السيارات بكميات كبيرة؟
- 11.5 ما هو السلك الذي يجب تحديده لأعمال قوالب السيارات؟
- 11.6 ما الذي يجب التحقق منه قبل طلب آلة EDM السلكية لأعمال السيارات؟
- 12 طلب اختبار القطع
لماذا يتم استخدام سلك التنظيم الإداري في أدوات السيارات
هناك أربعة قيود تدفع أدوات السيارات نحو WEDM، وعادةً ما تظهر معًا بدلاً من ظهورها واحدة تلو الأخرى.
- صلابة بعد المعالجة الحرارية. يتم تقوية الإدخالات واللكمات، أو الكربنة (عادةً بعمق 0.6-1.2 مم) أو مصنوعة من الكربيد الأسمنتي، لأنها يجب أن تتحمل مئات الآلاف من الضربات. يقوم WEDM بإزالة المواد عن طريق التآكل الشراري بدلاً من استخدام حافة القطع، لذلك يمكن الانتهاء من إدخال D2 أو SKD11 المتصلب حسب الحجم بعد التصلب - مع عدم وجود خطر التشوه الذي يأتي مع الطحن النهائي للجزء المتصلب.
- حجم الميزة أقل من نصف قطر القاطع. يحتوي أخدود الختم مقاس 0.6 مم على نصف قطر زاوية لا يمكن لطاحونة نهائية عملية إنتاجه، ويوقف نفس الجدار فتحة حاقن مقاس 0.4 مم أو زاوية داخلية مربعة. السلك هو الأداة: لا يوجد نصف قطر زاوية للأداة للتعويض عنه ولا يوجد حد أدنى لنصف القطر الداخلي خارج نصف قطر السلك بالإضافة إلى فجوة الشرارة.
- لا قوة القطع. مبيتات رقيقة الجدران، وأضلاع مقاس 0.8 مم على دعامة هيكلية، ونوى طويلة رفيعة تنحرف تحت أحمال الطحن. لا يطبق WEDM بشكل أساسي أي قوة ميكانيكية، لذلك يمكن قطع جدار بسمك 0.5 مم بدون دعم وبدون زنبرك.
- تردد المراجعة. يمكن تعديل قالب الختم عدة مرات عبر برنامج السيارة مع وصول عمليات تجميل الوجه ومتغيرات القطع والمواصفات الإقليمية. في WEDM، يعد هذا بمثابة تحرير برنامج بدلاً من أداة إلكترود أو أداة تثبيت أو نموذج جديدة، والتي غالبًا ما تفوق معدل القطع الأبطأ في العمل ذي الحجم المنخفض إلى المتوسط.
القاعدة الأساسية: إذا كان الجزء موصلًا، وأكثر صلابة من حوالي 45 HRC ويحمل ميزة أضيق من 1 مم أو جدار أرق من 1.5 مم، فإن سلك EDM ينتمي إلى مسار العملية من البداية، ولا تتم إضافته كعملية إنقاذ بعد فشل الطحن.
قطع غيار السيارات الشائعة والقوالب والأدوات المقطوعة بواسطة سلك EDM
هذه هي التطبيقات التي تصل فعليًا إلى الجهاز. النمط متسق: الجزء متصلب، رفيع، أو مسدود هندسيًا بالنسبة للقاطع التقليدي.
| فئة الجزء | مادة نموذجية | التسامح المرجعي النموذجي | سبب تحديد WEDM |
|---|---|---|---|
| ختم إدراج القالب واللكمات والمتعريات | D2، SKD11، Cr12MoV، كربيد | 0.003-0.008 ملم | قطع بعد التصلب. لا تشويه طحن |
| إدراج قوالب الصب والحقن | ح13، 8407، س136 | 0.005-0.010 ملم | أضلاع ضيقة عميقة وجدران مصاغة |
| شوكات التحول وأدوات المزامن | 20MnCr5، SCM415 | 0.008-0.012 ملم | أسطح مكربنة بالإضافة إلى ميزات زاوية ضيقة |
| أخاديد ختم الفرجار الفرامل | الحديد الزهر، سبائك الألومنيوم | 0.008-0.015 ملم | عرض الأخدود أسفل نصف قطر القاطع |
| مقاعد الحاقن وفتحات الرش | الفولاذ المقاوم للصدأ الصلب للأدوات | 0.003-0.006 ملم | الاستدارة وسلامة السطح داخل التجويف |
| علب أجهزة الاستشعار وإدراج الموصل | النحاس، نحاس البريليوم | 0.010-0.020 ملم | جدران رقيقة لا تتحمل قوة التثبيت |
| أدوات قطع الكربيد والدبابيس والمثاقب | كربيد التنغستن | 0.003-0.008 ملم | صلابة تتجاوز عمر العجلة الكاشطة الاقتصادية |
| يموت تصفيح محرك EV والدوار | كربيد، أداة فولاذية مقوية | 0.002-0.005 ملم | حواف خالية من النتوءات ودقة تصفيح مكدسة |
فئتان تدفعان ثمن الجهاز بمفردهما. تعتبر حشوات الختم المقواة هي الحالة الكلاسيكية؛ تعد قوالب تصفيح EV هي الأسرع نموًا، لأن النتوءات هناك تتضاعف عبر آلاف الأوراق المكدسة ويمكن أن تصبح دائرة كهربائية قصيرة في الجزء الثابت أو الدوار النهائي. يمكن أن ينتج سلك EDM حواف خالية من النتوءات، ويمكن أن تؤدي تمريرات التشطيب الإضافية إلى تقليل سماكة طبقة إعادة الصياغة بشكل كبير وتحسين سلامة السطح.
المواد المناسبة لأسلاك السيارات EDM
غالبًا ما يُطلق على EDM اسم "حيادي المواد" لأنه يحتاج فقط إلى التوصيل الكهربائي. ومن الناحية العملية، لا يزال علم المعادن يغير معدل القطع، وسلامة السطح، وعدد التمريرات المطلوبة - وهي اختلافات كبيرة بما يكفي للتأثير على عرض الأسعار.
| مجموعة المواد | السلوك في WEDM | ملاحظة عملية |
|---|---|---|
| فولاذ الأدوات المتصلب (D2، SKD11، Cr12MoV، H13) | المجموعة الأسهل: التصرف بشكل جيد، التدفق بشكل نظيف، التسامح مع التمريرات | تصل القطع متعددة التمريرات على ملحق مقاس 40 مم إلى سطح ناعم الملمس |
| الفولاذ المكربن والمصلب | تتآكل الحالة الصلبة فوق النواة الأكثر ليونة بمعدلات مختلفة؛ يتأخر السلك في العلبة ويتسارع في القلب | تقليل معلمات التخشين والتحقق من التنظيف؛ الزوايا تظهر الفرق أولا |
| كربيد الأسمنت | يتم القطع بشكل جيد، ولكن التشققات الدقيقة واستنفاد الكوبالت يمثلان خطرًا حقيقيًا عند ارتفاع طاقة التفريغ | تخشين منخفض الطاقة بالإضافة إلى تمريرة أو اثنتين إضافيتين |
| سبائك التيتانيوم والنيكل (Ti-6Al-4V، Inconel) | قطع أبطأ من الفولاذ بنفس السمك؛ إعادة صياغة مخاطر الطبقة إذا تم تخطي الديكورات | يعد الحد الأدنى لثلاثة تمريرات أمرًا شائعًا حيث تكون سلامة السطح أمرًا بالغ الأهمية |
| سبائك الألومنيوم والنحاس | يقطع الألومنيوم بسرعة ولكنه قد يتأكسد؛ يوصل النحاس والنحاس الحرارة بعيدًا ويقطعان بكفاءة أقل | لا تقتبس أيًا منهما بنفس سعر الساعة مثل أداة الفولاذ |
سبائك الكربيد والنيكل هما المجموعتان اللتان يعتبر فيهما حفظ مسار القطع اقتصادًا زائفًا، لأن الضرر يظهر بعد أسابيع على شكل تقطيع أو صدع تعب وليس كفشل فوري في الأبعاد.
ما هو التسامح الذي يمكن أن يحمله سلك EDM؟
التسامح المطبوع على الرسم والتسامح الذي يمكن أن يحمله المتجر في الإنتاج هما رقمان مختلفان. يقع معظم حجم أدوات السيارات في منتصف النطاق العملي، وهو بالضبط المكان الذي تكون فيه اقتصاديات الأسلاك EDM أكثر ملاءمة.
- قوالب صلبة وإدراج العفن اجلس عند الطرف الأكثر إحكامًا، لأن عملية التقطيع والتشذيب تحدد بشكل مباشر ارتفاع الأزيز وعمر القالب. يتطلب الوصول إلى هذا النطاق آلة من الدرجة الدقيقة، وبيئة خاضعة للرقابة، وثلاثة تمريرات أو أكثر.
- مقاعد حاقن عادةً ما تكون محكومة بالاستدارة والتشطيب السطحي بدلاً من الحجم المطلق، وهو تمييز مهم عند كتابة مواصفات الشراء.
- أدوات الشوكة والمزامن تهبط في نطاق تتعامل معه آلة متوسطة السرعة ذات تمريرتين للقطع بشكل مريح ومتكرر.
- أخاديد ختم الفرجار الفرامل عادةً ما تكون عبارة عن تمريرة خشنة بالإضافة إلى تمريرة واحدة في معظم فئات الماكينات.
- الأقواس والتعزيزات الهيكلية هي الفئة الأكثر مرونة، حيث يكون القطع عالي السرعة بممر واحد كافيًا عادةً ما لم تنص متطلبات جودة الحافة على خلاف ذلك.
تحت نطاق التشطيب الدقيق، يتحول منحنى التكلفة بشكل حاد إلى الأعلى: فأنت بحاجة إلى بيئة يمكن التحكم في درجة حرارتها، وثلاثة تمريرات أو أكثر، وتغذية سلكية أبطأ، ومستوى من انضباط المشغل لا يمكن لكل متجر تحمله عبر ثلاث نوبات عمل. في النهاية، المنافس الصادق هو القطع بالليزر أو البلازما عالية الوضوح بدلاً من الطحن.
إن فصل التسامح الذي يحتاجه العميل بالفعل عن التسامح المطبوع على الرسم هو العادة الأكثر قيمة في هذا العمل. يمكن أن تتضاعف عروض الأسعار عندما يتم تطبيق ملاحظة عامة مكتوبة لسطح وظيفي على سطح لا يمس أي جزء آخر أبدًا.
السرعة العالية مقابل السرعة المتوسطة مقابل الأسلاك الكبيرة المستدقة EDM
سلك عالي السرعة EDM ، والتي يتم بناؤها غالبًا حول منصة DK77، توفر أقل تكلفة لكل ملليمتر مربع من القطع. إنها الإجابة الصحيحة على الأقواس ومخزون الرقائق واللكمات البسيطة وأي وظيفة يكون فيها الشريط الفضفاض مقبولاً.
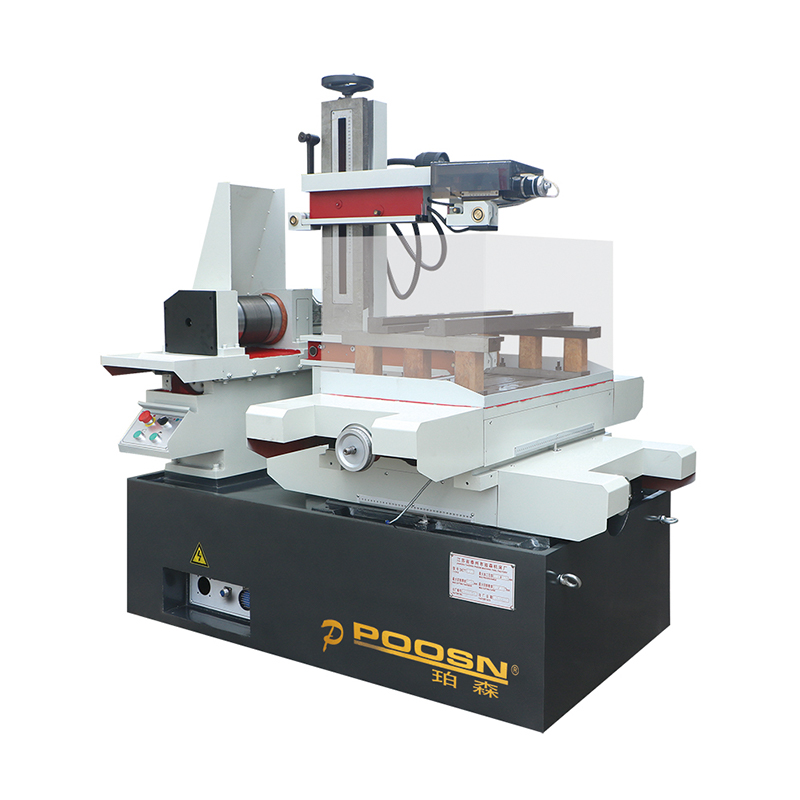 آلة EDM للأسلاك عالية السرعة CNC DK-7745 (4 محاور، 400×600 مم) DK-7745 سلك EDM عالي السرعة: جهاز مصمم خصيصًا للأشكال المعقدة والأجزاء عالية الدقة، مما يوفر أداء تصنيع دقيق وموثوق. هذا ماك ... عرض المنتج →
سلك متوسط السرعة EDM يقع بين الآلات عالية السرعة والدقة. إنها تضيف قطعًا متعدد التمريرات يتم التحكم فيه ومحركًا سلكيًا أكثر صلابة، وهذا المزيج هو ما يحرك النطاق القابل للتحقيق من الطرف السائب نحو الطرف الناعم - وهو أحد أسباب تحديد الآلات متوسطة السرعة على نطاق واسع لأدوات السيارات. تعد تكلفة القطع أعلى من تكلفة الماكينة عالية السرعة، ولكن معدل الخردة وساعات التشطيب اليدوي ينخفضان معًا.
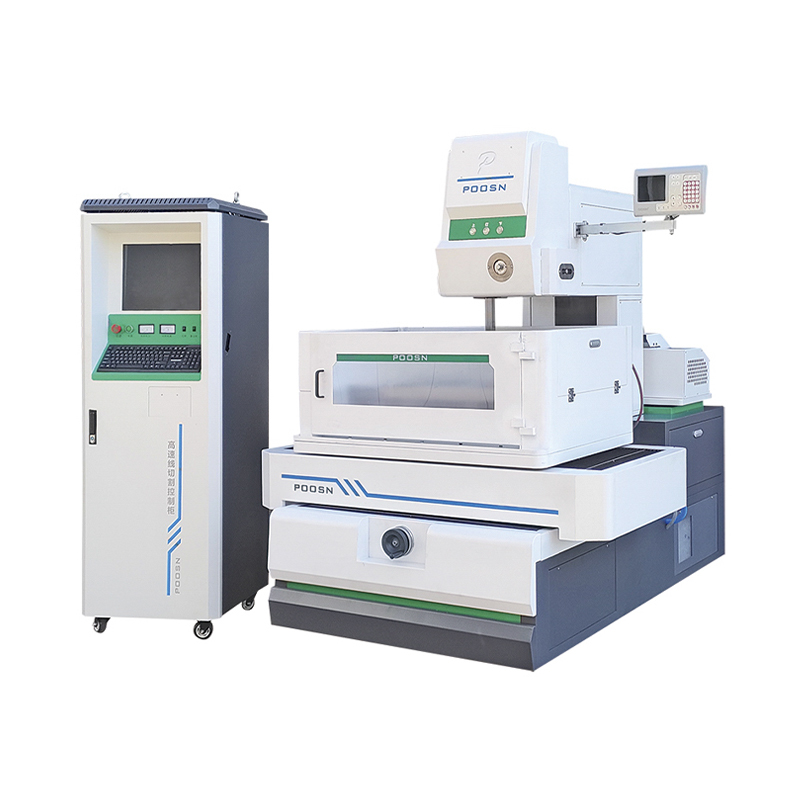 آلة قطع الأسلاك EDM ذات السرعة المتوسطة CNC للخدمة الشاقة PS45C ماكينة EDM للأسلاك متوسطة السرعة من سلسلة PS45C: تم تصميم هذه السلسلة للتصنيع الدقيق لقطع العمل الأكبر حجمًا، وتوفر إمكانات معالجة محسنة وأحمال عمل أعلى... عرض المنتج →
قطع متعدد التمريرات هي قدرة وليست فئة آلة: تمريرة خشنة متبوعة بتمريرة واحدة أو أكثر عند طاقة تفريغ أقل تدريجيًا. تدعمها كل آلة متوسطة السرعة ودقيقة، وهي ما توفر التسامح الأكثر إحكامًا والتشطيب الدقيق للسطح الذي تتطلبه مواصفات السيارات - ولا يحقق ذلك أبدًا قطع تمريرة واحدة. تأكد من عدد مرات القطع التي تمر بدعم التحكم قبل النظر إلى أي شيء آخر، لأن هذا الرقم يحدد الحد الأدنى للتسامح الذي يمكن تحقيقه.
آلات EDM للأسلاك الدقيقة ، التي تحمل أضيق النطاقات بسلك أصغر، يتم تبريرها بشكل أساسي لقوالب تصفيح EV وأدوات الحاقن وأعمال الكربيد حيث تكون متطلبات التسامح وسلامة السطح ضيقة حقًا. إنها تكلف أكثر بكثير وتحتاج إلى بيئة خاضعة للرقابة.
قم بشراء الفئة التي تغطي نطاق التسامح الذي تحتاجه حقًا، وليس الرسم الأضيق في الملف، لأن فجوة السعر بين الفئات أكبر بكثير من الفرق في الجودة التي يمكن تحقيقها في أعمال السيارات العادية.
كيفية اختيار آلة EDM للأسلاك المناسبة لأدوات السيارات
يعمل التحديد بشكل أفضل من الجزء بدلاً من الكتالوج. قم بتشغيل هذه السلسلة بالترتيب:
- حجم الجزء والوزن - يضبط مظروف العمل وتحميل الطاولة، وعادةً ما يستبعد الأجهزة قبل أن يفعل أي شيء آخر.
- المواد والصلابة - يحدد استراتيجية المرور، وما إذا كان يجب إنشاء مكتبة المعلمات من البداية.
- التسامح والانتهاء هو أمر مهم بالفعل - يحدد فئة الآلة، وما إذا كانت هناك حاجة إلى بيئة خاضعة للرقابة.
- تفتق - تقرر الجدران ذات المسودة أو الإغاثة أو الزاوية ما إذا كانت هناك حاجة إلى آلة ذات قدرة مستدقة على الإطلاق.
- متر القطع الشهري — يقرر بين جهاز واحد واثنين.
الجدول أدناه هو نقطة بداية، وليس مواصفات.
| إذا كانت وظيفتك | ابدأ بـ |
|---|---|
| يتم إدخال D2 / SKD11 المتصلب عند 20-30 ميكرومتر تقريبًا | آلة عالية السرعة من سلسلة DK77 |
| الأدوات الدقيقة التي تحتاج إلى تحكم أكثر إحكامًا في الأبعاد ولمسة نهائية أكثر دقة | آلة متوسطة السرعة من سلسلة PSC |
| أدوات دقيقة عامة حيث تهيمن التكلفة لكل جزء | سلسلة DK-BC |
| الجدران الزاوية، مشروع أو تفتق عميق | سلسلة تفتق كبير (DKD). |
لا تزال التوصية تعتمد على الجزء، والطريقة الموثوقة لتسويتها هي اختبار القطع على المواد الخاصة بك بدلاً من مقارنة أرقام الكتالوج.
القطع المستدق للقوالب والقوالب الزاويّة
نادرًا ما تكون قوالب وقوالب السيارات ذات جدران مستقيمة: زوايا السحب وزوايا الإغاثة وفتحات القالب التي تتناقص من حافة القطع إلى منطقة الخلوص كلها تتطلب إمالة السلك.
- تفتق capability is always quoted at a specified workpiece height ، وتنخفض الزاوية القابلة للتحقيق عندما يصبح الجزء أطول. إن الآلة التي تم تصنيفها لزاوية معينة عند ارتفاع Z لن تحملها بالضرورة على ارتفاع آخر.
- حدد الاستدقاق بكل من الزاوية والحد الأقصى للانحراف عند الارتفاع المحدد. يحدد رقم الانحراف - وليس الزاوية القصوى - ما إذا كان القالب سيتم تجميعه بشكل نظيف، وهو الرقم المفقود من معظم الاقتباسات.
- آلات تفتق كبيرة استخدم التحكم المستقل في محور U/V مع رأس مستدق مخصص، بحيث يظل التدفق والتوتر ثابتين أثناء إمالة السلك. وبدون ذلك، تتدهور جودة القطع على السطح المدبب ودقة الزوايا.
- تفتق is not free. في الثقوب المستقيمة، وفراغات الكربيد واللكمات البسيطة، فإنها تضيف تكلفة دون أي فائدة؛ إذا لم يظهر الرسم أي مسودة أو جدار بارز أو زاوية، فاتركه خارج المواصفات.
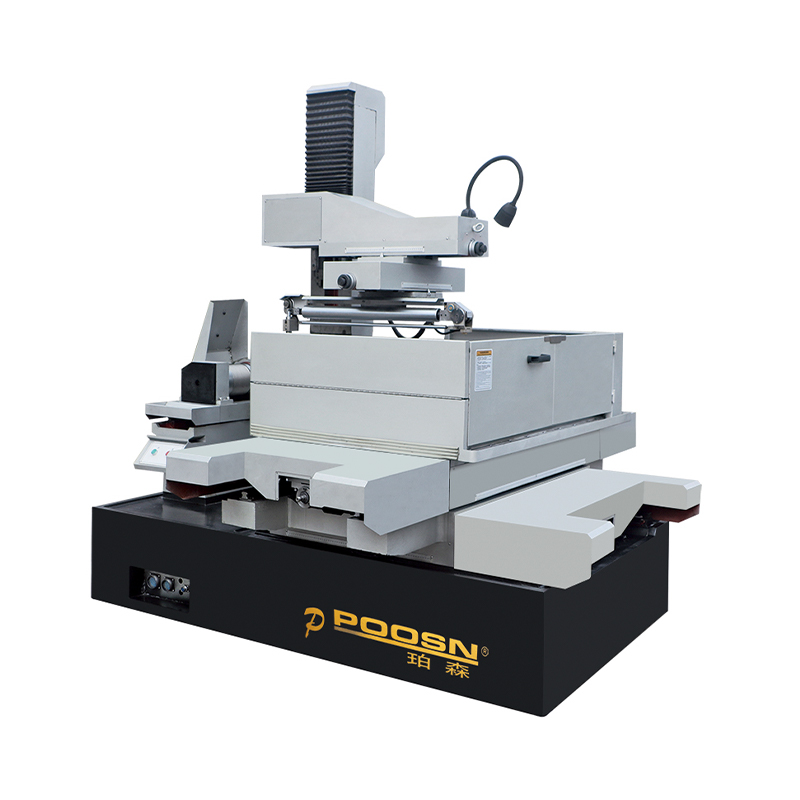 DK45D CNC آلة قطع الأسلاك المستدقة الكبيرة EDM لتصنيع القوالب الدقيقة ماكينة EDM للأسلاك ذات المستدق الكبير من سلسلة DK45D: تم تصميم هذه السلسلة خصيصًا لمهام القطع ذات الدقة العالية والمستدقة الكبيرة، وهي مثالية للتصنيع الدقيق الذي يتطلب قدرًا كبيرًا من... عرض المنتج →
تم تحديد نماذج POOSN ذات الاستدقاق الكبير حتى ±45 درجة.
آلات POOSN Wire EDM لأدوات السيارات
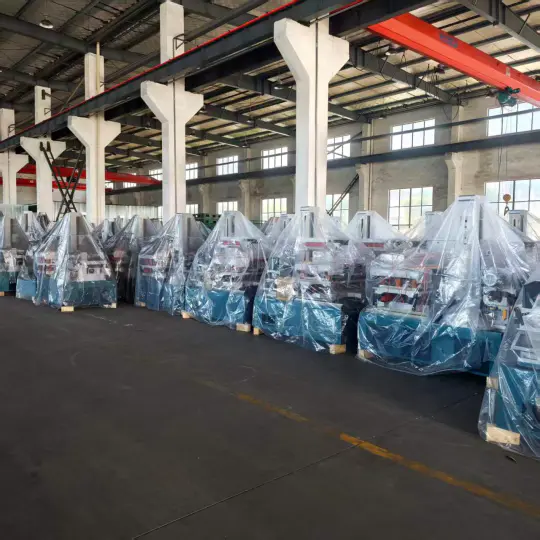
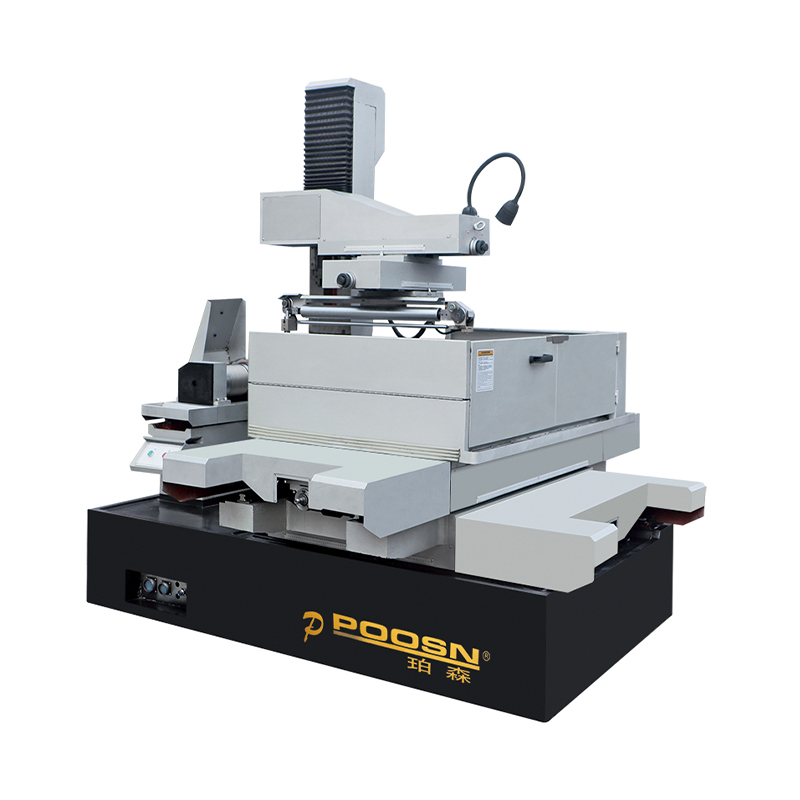
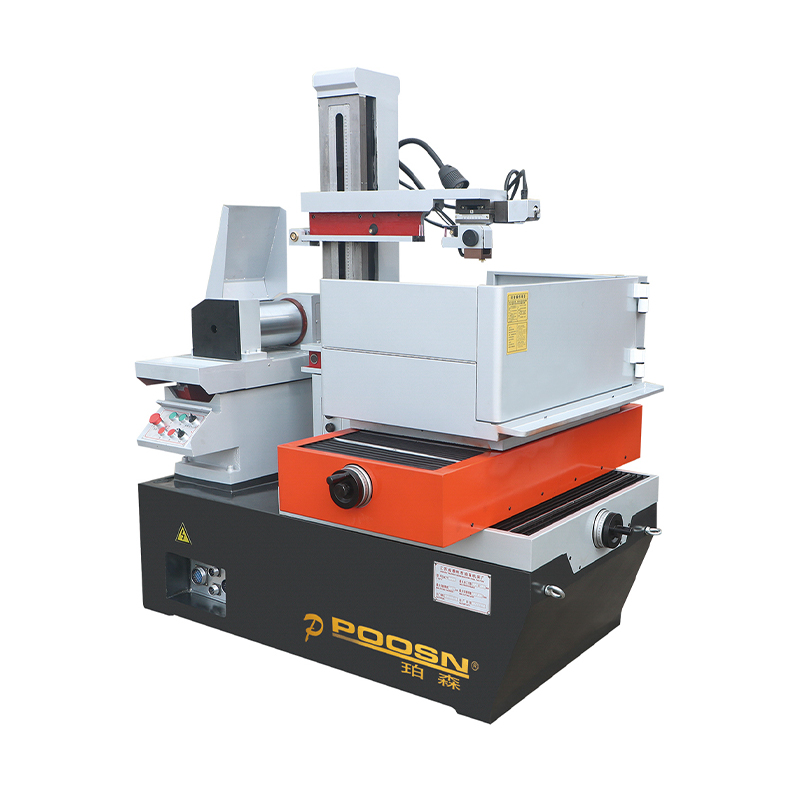
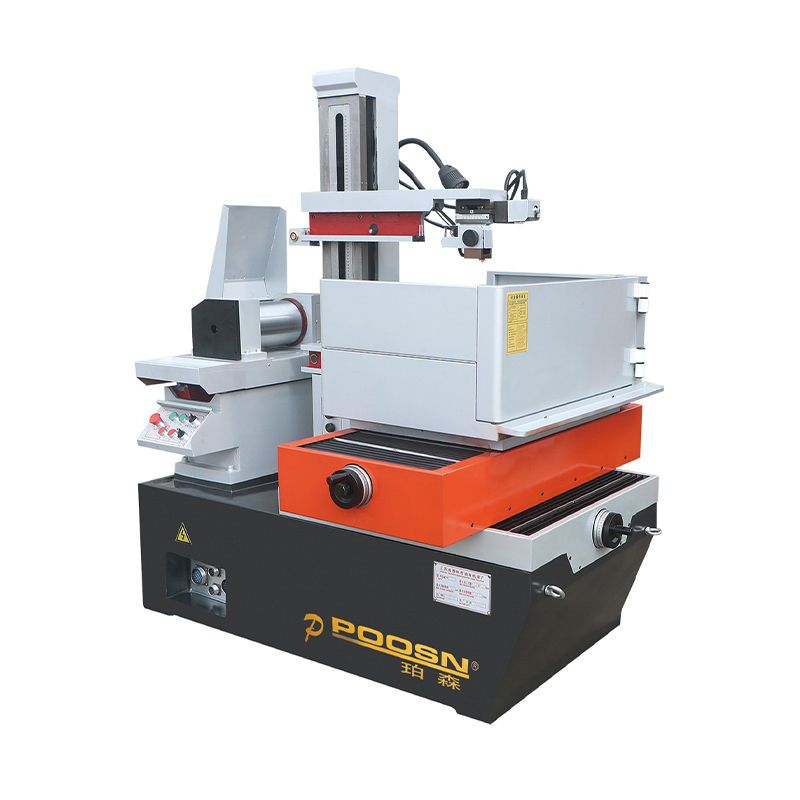
POOSN هي العلامة التجارية للأسلاك EDM التابعة لشركة Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. وقد قام المصنع بتصنيع آلات EDM للأسلاك على مدار ثلاثة عقود عبر أربع عائلات - PS وPSC متوسطة السرعة وDK عالية السرعة وقطع مستدقة كبيرة - ويتم التصدير إلى جنوب شرق آسيا وغرب آسيا وأوروبا والأمريكتين كشركة مصنعة مباشرة بدلاً من شركة تجارية.
| سلسلة | أفضل ل | النقطة الرئيسية |
|---|---|---|
| سلسلة PSC (PSC35C / PSC45C / PSC50C / PSC60C) | أدوات السيارات الدقيقة | قطع متعدد السرعة ومتوسط السرعة؛ الدقة والانتهاء |
| سلسلة DK-BC | أدوات الدقة العامة | التوازن بين السرعة والتكلفة؛ كرر دقة تحديد المواقع 0.002 ملم |
| سلسلة DK77 | القطع الخام والأدوات العامة | قطع فعال من حيث التكلفة على المخزون المتصلب |
| سلسلة تفتق كبير (DKD). | تفتقed dies and molds | قطع مستدق بزاوية كبيرة، يصل إلى ±45 درجة |
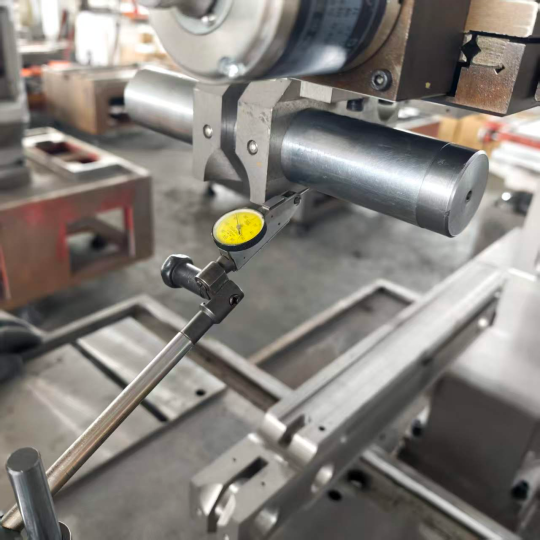
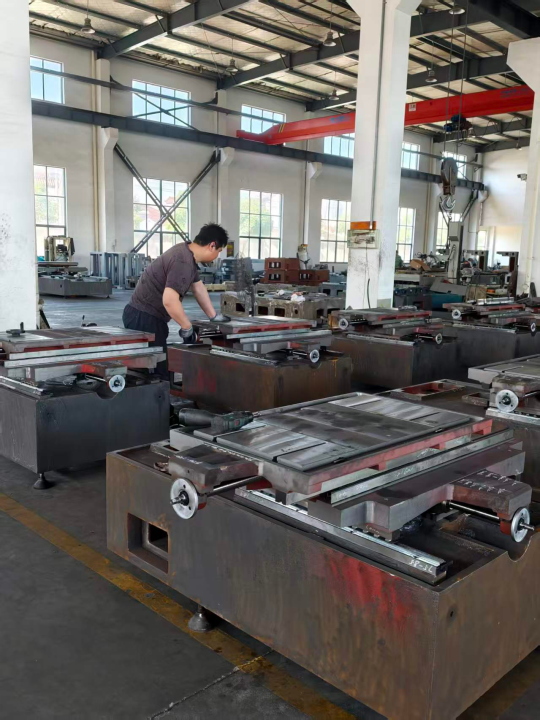
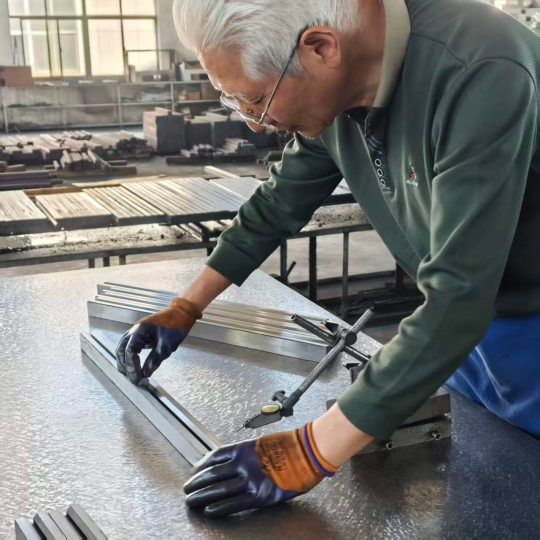
كيف تتحقق POOSN من دقة ماكينة EDM للأسلاك
إن إخبار المشتري بأن "يطلب تقرير مقياس تداخل الليزر" أمر سهل؛ إن إظهار ما يحدث على أرضية المتجر أكثر فائدة. هذه هي سلسلة التحقق خلف جهاز POOSN:
- عملية لوحة السرج — 12 ساعة من التبريد، و24 ساعة من التبريد الطبيعي وتخفيف الضغط اليدوي، بحيث تصمد الهندسة على مدار سنوات من الخدمة بدلاً من اختبار القبول فقط.
- التجميع والمحاذاة مقابل مرجع ميكانيكي أو ليزر، مع التحكم في دقة التوجيه على أرضية المتجر بدلاً من تصحيحها في نهاية السطر.
- يتم قياس دقة تحديد المواقع باستخدام مقياس تداخل ليزر قبل الشحن ، مع تقرير الاختبار الصادر للعميل.
- ثلاث بوابات تفتيش - الأجزاء الواردة وعملية التجميع والشحن النهائي - تتم تغطيتها من قبل ثمانية مفتشي جودة بدوام كامل.
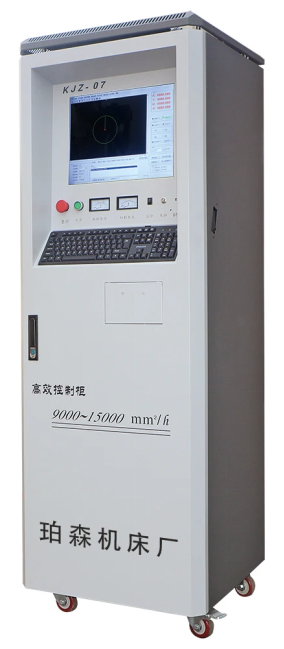
- نظام التحكم المطابق — KJZ-07، أو ZHZK-03، أو CHK.CNC.SYS أو SN-10000، حسب الجهاز.
لست متأكدًا مما إذا كانت WEDM عالية السرعة أو متوسطة السرعة أو كبيرة الحجم تناسب أدوات السيارات الخاصة بك؟ أرسل لنا حجم القطعة والمادة والسمك والتفاوتات المهمة بالفعل، وسنعود بتوصية بشأن الماكينة بدلاً من صفحة الكتالوج.
الأسلاك EDM مقابل الطحن والقطع بالليزر والطحن والتفريغ EDM
المقارنة المهمة ليست سلك EDM مقابل الطحن في الملخص. إنها العملية التي توفر ميزة مطابقة بأقل تكلفة محملة بالكامل على مادة معينة.
| عملية | حد الصلابة | التسامح المرجعي | شعاع الزاوية | أفضل ملاءمة في السيارات |
|---|---|---|---|---|
| Wire EDM | أي مادة موصلة بغض النظر عن صلابتها | 0.003-0.015 ملم | نصف قطر السلك فقط | قوالب صلبة وجدران رقيقة وميزات داخلية |
| الطحن باستخدام الحاسب الآلي | ما يصل إلى حوالي 45 HRC | 0.010-0.030 ملم | شعاع القاطع | أجسام ناعمة، جيوب كبيرة، أسطح ثلاثية الأبعاد |
| القطع بالليزر | صفائح الفولاذ ضمن نطاق سمك معتدل | 0.050-0.150 ملم | صغيرة، ولكن مع منطقة متأثرة بالحرارة | الفراغات المسطحة، والأقواس، وملامح ما قبل النموذج |
| ثقالة EDM | أي مادة موصلة | 0.005-0.020 ملم | زاوية القطب | تجاويف عمياء، أشكال ثلاثية الأبعاد، نسيج العفن |
| طحن | أي صلب مقوى | 0.002-0.010 ملم | شكل العجلة | الوجوه المسطحة والعمل الأسطواني OD وID |
القطع بالليزر هي المقارنة التي تستحق التوسع، لأنه يتم اقتراحها بشكل متكرر كبديل لـ WEDM عالي السرعة على قطع السيارات الفارغة. يفوز الليزر على الورقة المسطحة حيث يكون التسامح فضفاضًا وحالة الحافة ليست حرجة. يتم فقدانه بمجرد أن يصبح الجزء سميكًا، أو بمجرد أن تكون المنطقة المتأثرة بالحرارة غير مقبولة، أو بمجرد تشديد متطلبات التسامح إلى أقل من 0.05 مم. بالنسبة للأدوات المقواة عند 60 HRC، لا يوجد ليزر في المحادثة.
يتداخل الطحن والأسلاك EDM مع أعمال القوالب الصلبة، ويكون التقسيم واضحًا ومباشرًا: يتعامل الطحن مع الوجوه المسطحة والميزات الأسطوانية بشكل أسرع وأرخص، بينما يتعامل WEDM مع التشكيلات الداخلية والفتحات الضيقة والزوايا الداخلية الحادة وأي شيء قد يحتاج إلى عجلة شكل مخصصة. تدير معظم متاجر أدوات السيارات كلا الأمرين وتوجه العمل وفقًا لذلك.
تجمع عمليات قليلة بين صلابة قطع العمل غير المحدودة والتسامح في نطاق الميكرون المنخفض وقوة القطع الصفرية - ولهذا السبب تستمر قوالب السيارات الصلبة والأدوات ذات الجدران الرقيقة في العودة إلى سلك EDM على الرغم من معدل القطع الأبطأ.
كيفية تقييم الشركة المصنعة أو المورد لـ EDM للأسلاك
يقوم عملاء السيارات بمراجعة سلسلة توريد الأدوات الخاصة بهم، ويتدفق هذا الضغط إلى من يقوم بتوريد الماكينة. إن الآلة التي تقطع بشكل جيد في العرض التوضيحي ولكن ليس لديها قناة لقطع الغيار، ولا يوجد التزام بالخدمة ولا يوجد إجراء لإعادة اعتماد الدقة، تصبح عنق الزجاجة في الإنتاج في غضون ثمانية عشر شهرًا. اطلب ما يلي كتابيًا:
- الدقة المقاسة للوحدة المحددة ، مع تسمية طريقة الاختبار - تقرير مقياس تداخل ليزر على الجهاز الفعلي، وليس رقم كتالوج لخط النموذج.
- عدد القطع التي تمر بدعم التحكم - وهذا يضع الأساس للتسامح الذي يمكن تحقيقه، وهو سؤال ينسى معظم المشترين طرحه.
- فترات قطع الغيار للأصناف التي تتوقف عن الإنتاج : لوحات إمداد الطاقة، ومحركات شد الأسلاك، ومحركات محور الأشعة فوق البنفسجية، ومكونات التحكم. إن المهلة الزمنية المكتوبة الملتزم بها تستحق أكثر من سعر أقل للآلة.
- دعم المعلمة لمزيج المواد الخاصة بك - نقاط البداية للكربيد، والفولاذ المكربن، وسبائك التيتانيوم والنيكل، عند الاقتضاء، بالسماكات التي تجريها بالفعل.
- اختبار القطع على المواد الخاصة بك ، مع تقرير الاختبار ومجموعة المعلمات المستخدمة.
- اختبار قبول الآلة على قطعة اختبار تمثل هندستك، وقياس حافة الحافة، وسلوك الزاوية، والزاوية المستدقة.
- الوثائق الإنجليزية - دليل التشغيل والرسومات الكهربائية وقائمة المعلمات ووثائق التحكم.
- التكوين الكهربائي — متطلبات الجهد والطور والتوصيل لمنشأتك، بالإضافة إلى قائمة المكونات الكهربائية.
- دعم نظام التحكم - وحدة التحكم والإصدار، وكيفية التعامل مع التحديثات وقطع الغيار، وما إذا كان الجهاز يعتمد على اتصال بالإنترنت للتشغيل أو التحديث.
- التدريب وتصدير الوثائق والتخصيص — ما هو مدرج وبأي لغة؛ وثائق التعبئة والتحميل والجمارك لوجهتك؛ وما إذا كان المصنع يمكنه توفير التركيبات أو العبوات الأطول أو السفر الممتد على شكل حرف Z أو تكامل خلايا الأتمتة بدلاً من آلات الكتالوج فقط.
قبل مقارنة الأسعار، قم بتطبيع عروض الأسعار: أضف السنة الأولى للمواد الاستهلاكية، ومخاطر قطع الغيار التي تنطوي عليها المهل الزمنية المذكورة، وقيمة المعلمة ودعم التدريب المقدم. يمكن للآلات التي تختلف بشكل ملحوظ في سعر الشراء أن تنقلب تمامًا بمجرد تضمين هذه العوامل. بالنسبة لأدوات السيارات، تعد العلاقة مع المورد أكثر أهمية من مواصفات الماكينة، لأن المهلة الموثقة وجدول المعلمات الجاهز هما ما يحافظ على إنتاج الماكينة في العام الثالث.
هل تحتاج إلى اختبار القطع قبل الطلب؟ أرسل لنا الرسم ومواصفات المواد الخاصة بك، وسنقوم بقطع الجزء وإعادته بالنتيجة المقاسة.
التكلفة والمواد الاستهلاكية والصيانة على EDM لأسلاك السيارات
تهيمن ثلاثة متغيرات على تكلفة الجزء الواحد: طول القطع وارتفاع قطعة العمل وعدد التمريرات. يستغرق القطع ثنائي المسار على ملحق فولاذي مقاس 40 مم وقتًا أطول بكثير للآلة مقارنة بالقطع الفردي على نفس الشكل الهندسي، والزيادة تقريبًا هي وقت الآلة بالكامل بدلاً من استهلاك الأسلاك.
تعتمد تكلفة الأسلاك على كيفية استخدام الآلة لها: حيث يتم إعادة استخدام السلك حتى ينكسر أو ينخفض القطر إلى ما دون الحد القابل للاستخدام، فهو عنصر تكلفة بسيط، وعندما يكون للاستخدام مرة واحدة، يصبح الاستهلاك بندًا مرئيًا. في كلتا الحالتين، عادةً ما يمثل السلك في أطوال قطع السيارات النموذجية حصة صغيرة من إجمالي تكلفة القطعة، لذا فإن تحسين عدد مرات القطع أكثر أهمية من شراء سلك أرخص.
وبعيدًا عن الأسلاك، فإن المواد الاستهلاكية هي المرشحات العازلة والراتنج والفوهات ومجموعات التوجيه. دليل الحياة هو العنصر الذي يتم الاستهانة به في أغلب الأحيان : في الماكينة ذات الثلاث نوبات، يجب فحص الأدلة العلوية والسفلية شهريًا واستبدالها وفقًا لجدول زمني وليس عند الفشل، لأن الدليل البالي يظهر كخطأ مستدق يزحف تدريجيًا ومن السهل تفويته حتى تبدأ الأجزاء في فشل الفحص.
روتين المناوبة القصيرة يمنع معظمها:
- قم بتنظيف المرشحات العازلة في الموعد المحدد، وليس عند التنبيه.
- تحقق من شد السلك أسبوعيًا باستخدام مقياس وليس عن طريق الأذن.
- أعد التحقق من دقة تحديد المواقع بشكل دوري، لأن الانجراف الحراري يتراكم بشكل غير مرئي على الجزء.
- حافظ على الموصلية العازلة ضمن النطاق الذي يحدده منشئ الآلة - يؤدي انحراف الموصلية إلى تغيير خصائص الشرارة، وبالتالي التسامح.
- قم بتسجيل كل استبدال للدليل.
في الخلية ثلاثية النوبات، يؤدي استبدال الدليل المجدول والتحكم في الموصلية العازلة إلى منع المزيد من الخردة مقارنة بأي برنامج تدريب للمشغل، لأن كلا الفشلين يتطوران ببطء ويكونان غير مرئيين في جزء واحد.
الأسئلة الشائعة لأسلاك السيارات EDM
ما هو التسامح الذي يمكن أن يحمله WEDM للسيارات في الإنتاج؟يعتمد الأمر على استراتيجية التمرير وبيئة المتجر أكثر من اعتماده على العلامة التجارية للآلة: آلة متوسطة السرعة بتمريرتين أو ثلاث تمريرات تتعامل مع منتصف النطاق العملي بشكل متكرر، وآلة دقيقة في بيئة خاضعة للرقابة تصل إلى النهاية الضيقة، وآلة عالية السرعة ذات تمريرة واحدة تغطي النهاية السائبة. تصف النطاقات المرجعية أعلاه المتطلبات النموذجية، وليست القيم المضمونة. |
هل يمكن لسلك EDM أن يقطع الجزء المتصلب أو المكربن؟نعم. تتآكل العلبة المكربنة والقلب الأكثر ليونة بمعدلات مختلفة قليلاً، لذا قم بتقليل معاملات التخشين وتحقق من الشطف بعناية. تُظهر الزوايا الفرق أولاً، والإصلاح المعتاد هو تمريرة خشنة أبطأ بالإضافة إلى تمريرة قطع إضافية. |
هل WEDM عالي السرعة أو متوسط السرعة أفضل لأدوات السيارات؟السرعة المتوسطة هي الخيار المعتاد حيث يحتاج العمل إلى تحمل محكم وإنهاء متحكم فيه، لأن القطع متعدد التمريرات ومحرك الأسلاك الصلبة يحافظان على الحزام بشكل أفضل بكثير. تظل السرعة العالية هي الخيار الأفضل للأقواس والحشوات واللكمات البسيطة حيث يكون النطاق السائب مقبولًا وتهيمن التكلفة لكل جزء. |
هل يمكن لسلك EDM إنتاج قطع غيار السيارات بكميات كبيرة؟من الأفضل وصف آلات EDM السلكية بأنها أدوات إنتاج بدلاً من معدات قطع غيار الإنتاج. يمكن لآلة واحدة أن تعمل دون مراقبة طوال الليل على مجموعة من إدراجات القالب، ويمكن أن تخدم خلية مكونة من ثلاثة أو أربعة غرفة أدوات كاملة. بالنسبة للأجزاء الاستهلاكية بمئات الآلاف من القطع، فإن سلك EDM هو الذي يصنع القالب، وليس الجزء. |
ما هو السلك الذي يجب تحديده لأعمال قوالب السيارات؟حدد نوع السلك وقطره الذي تم إنشاء مكتبة معلمات البناء حوله من حيث المادة والسمك، وقم بتأكيد ذلك كتابيًا. تُستخدم الدرجات المطلية بشكل شائع لتحسين جودة الحواف وجودة الحواف عند تمرير القطع؛ بالنسبة للآلات عالية السرعة ذات الأسلاك الترددية، يظل سلك الموليبدينوم هو المعيار. |
ما الذي يجب التحقق منه قبل طلب آلة EDM السلكية لأعمال السيارات؟عدد القطع التي تمر بدعم التحكم, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run. |
طلب اختبار القطع
تحتاج غرفة الأدوات التي تخدم برامج الختم والفرامل وناقل الحركة والمركبات الكهربائية عادةً إلى آلة واحدة متوسطة السرعة للعمل الضيق وآلة أو اثنتين عاليتي السرعة للعمل الحجمي، بالإضافة إلى القدرة على الاستدقاق إذا كان عمل القالب جزءًا من المزيج. إن إرسال رسم يحتوي على المادة والصلابة والسمك والتفاوتات المهمة بالفعل هو أسرع طريقة للحصول على توصية مفيدة للآلة بدلاً من صفحة الكتالوج - تتغير الإجابة عادةً بمجرد فصل نطاق التسامح الحقيقي عن الملاحظات العامة.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
