

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / سلك EDM للصلب المتصلب: دليل القطع والتفاوتات واختيار الماكينة
سلك EDM للصلب المتصلب: دليل القطع والتفاوتات واختيار الماكينة
2026-10-08
إن أداة إدخال القالب الفولاذي لأداة D2 التي خرجت للتو من فرن تصلب الفراغ عند 60 HRC تبدو غير ضارة. ثم يصل الرسم: نصف قطر الزاوية الداخلية 0.5 مم، وفتحة بعمق 12 مم بجدران متوازية، وملف تعريف مثقوب يجب أن يتطابق مع كتلة القالب الخاصة به في حدود 0.01 مم. يتباطأ الطحن إلى حد الزحف، وتفشل المطاحن الطرفية من الكربيد بعد بضعة سنتيمترات من القطع، ولا يمكن لعجلة الطحن الوصول إلى الشكل الهندسي بدون خزانة النماذج التي تكلف أكثر من قيمة الوظيفة.
الإجابة التي تصل إليها معظم غرف الأدوات هي معالجة التفريغ الكهربائي للأسلاك. ونظرًا لأن المواد تتم إزالتها عن طريق شرارات كهربائية يتم التحكم فيها بدلاً من استخدام حافة القطع الميكانيكية، فإن صلابة قطعة العمل لا تعد العامل المقيد. تتصرف الكتلة عند 62 HRC والكتلة عند 32 HRC بشكل مختلف بطرق يمكن للمشغل قياسها، ولكن لا تنكسر الأداة ولا تنحني تحت قوة القطع.
وهذا يغير كيفية التخطيط للعمل. بدلاً من التخشين الناعم، وإرسال الجزء للمعالجة الحرارية ومن ثم مكافحة التشوه أثناء عملية التشطيب الثانية، يصبح سير العمل: قطع، وتصلب، ثم قطع الأسلاك إلى المقاطع الحرجة إلى الحجم النهائي. يتم امتصاص التشويه قبل بدء القطع النهائي، وبالتالي فإن دقة الميزة النهائية لم تعد تعتمد على مدى جودة عمل الفرن.
تتناول هذه المقالة ما يهم عند تحديد سلك EDM للفولاذ المقسى: كيف تقطع العملية المواد المتصلبة، وكيف تتصرف الدرجات الشائعة، وما هي التفاوتات والتشطيبات الواقعية، وكيفية اختيار فئة الماكينة، وأي قطب كهربائي سيتم تشغيله، وكيفية استكشاف المشكلات المعتادة وإصلاحها وكيفية تقييم المورد.
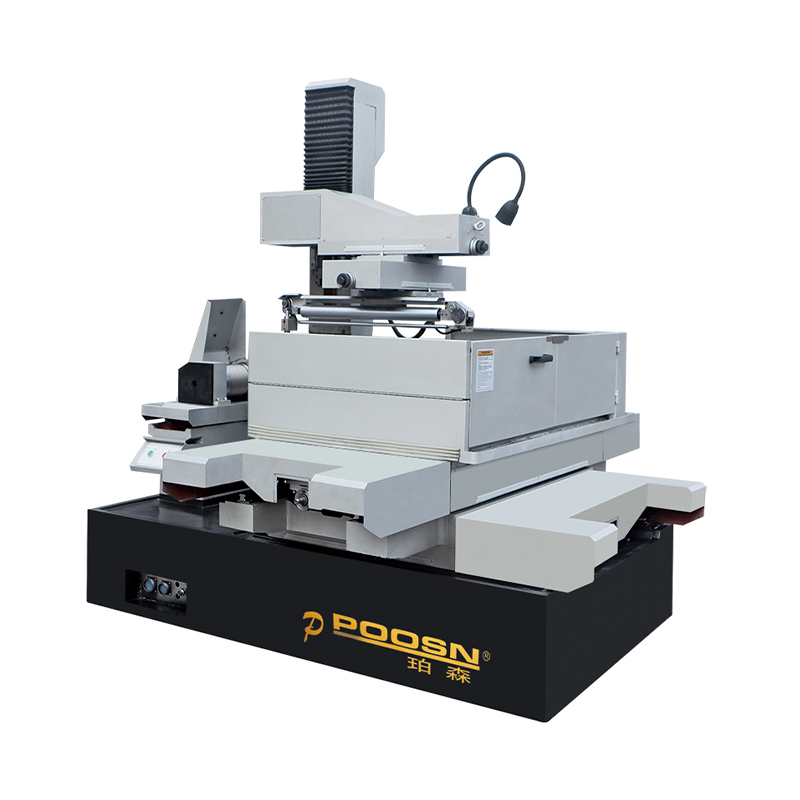
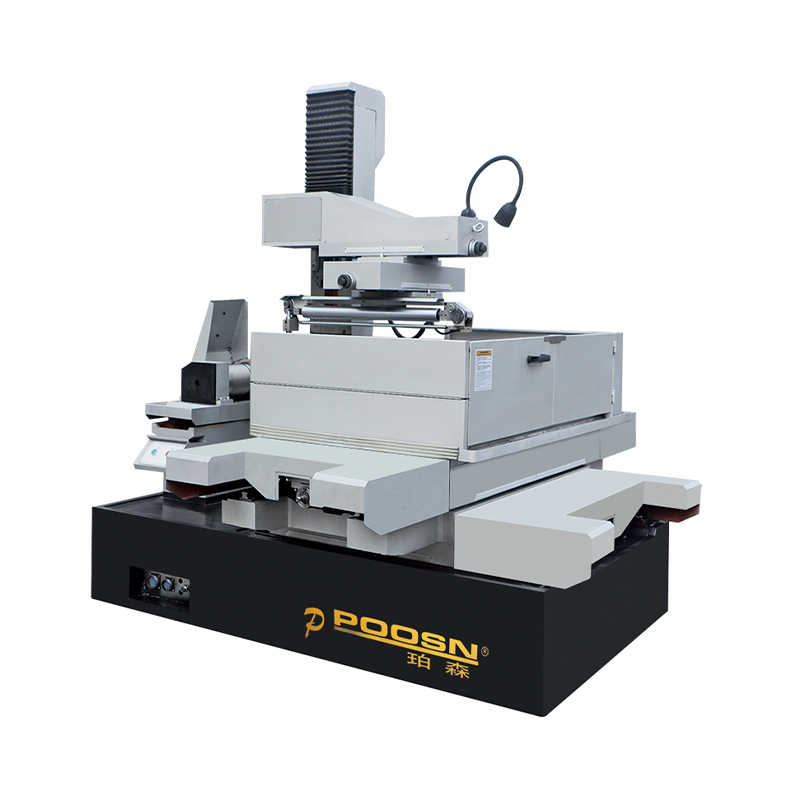
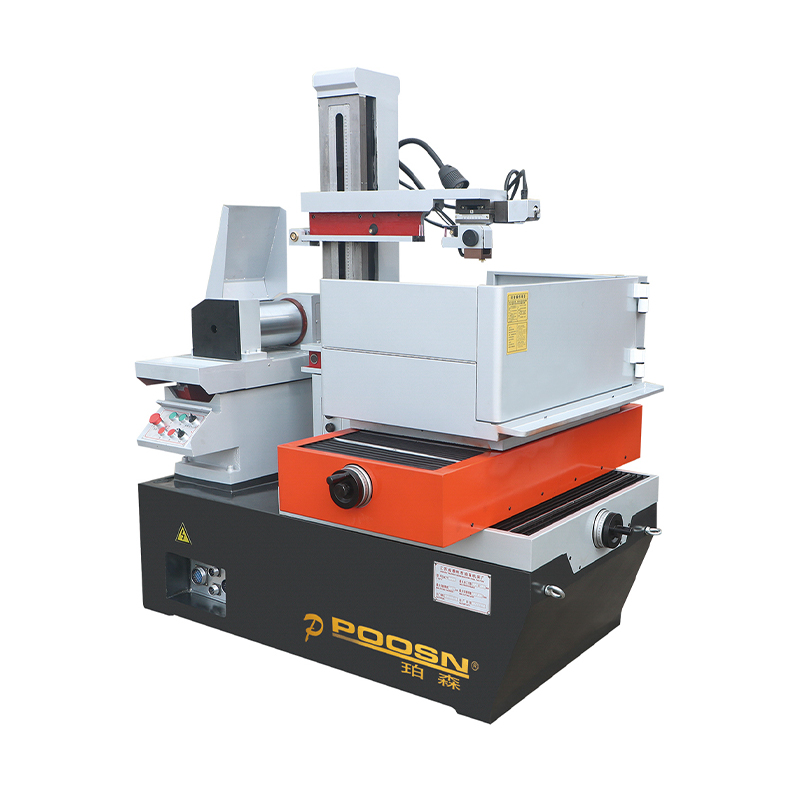
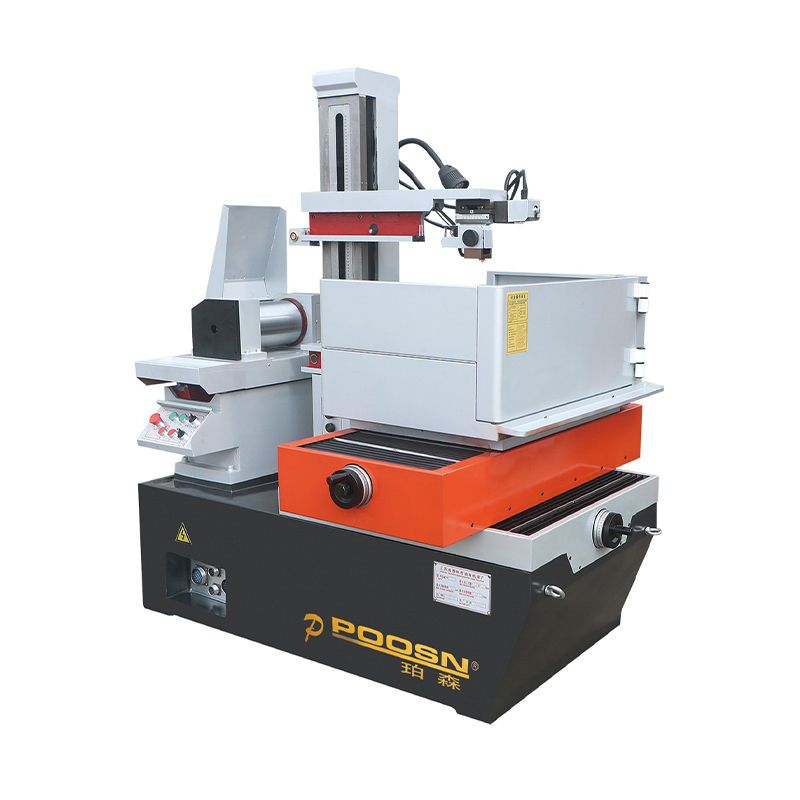
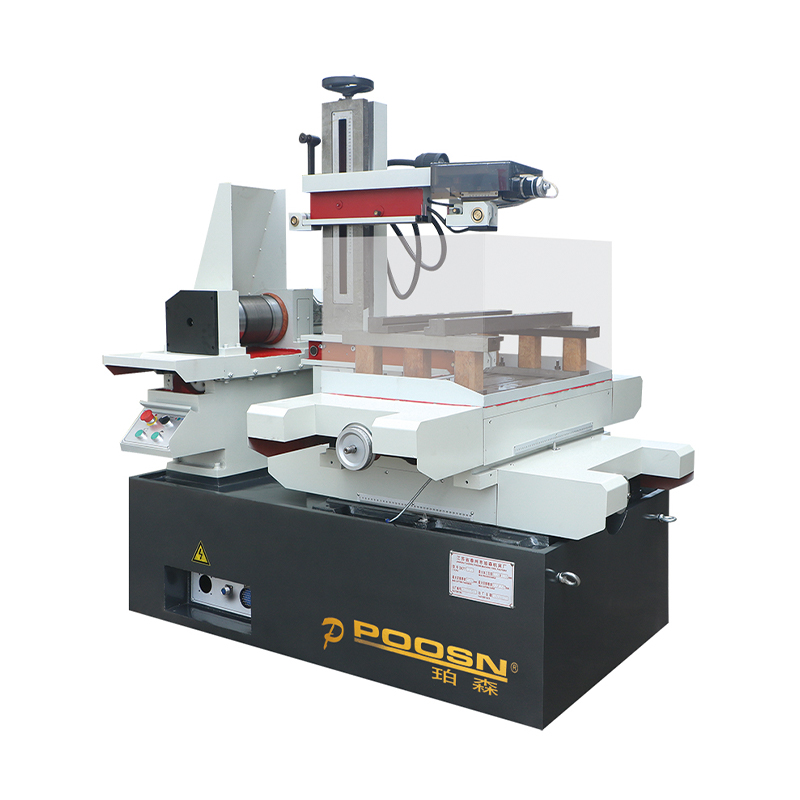
POOSN، العلامة التجارية لشركة Taizhou Xinchengyang Machinery Manufacturing Co., Ltd، تقوم ببناء معدات EDM لقطع الأسلاك منذ عام 1999 وتقوم بتصنيع الآلات بنفسها بدلاً من تجميعها من الإطارات الفرعية المشتراة. يتم تنظيم نطاقها في أربعة خطوط: آلة القطع EDM ذات السرعة المتوسطة من سلسلة PSC، وآلة WEDM ذات السرعة العالية والمتوسطة من سلسلة DK-BC، وآلة القطع المستدقة الكبيرة من سلسلة DKD، وآلة WEDM عالية السرعة من سلسلة DK77.
الاستنتاج الأساسي: الصلابة لا توقف الأسلاك EDM، بل تغير فقط معلمات القطع. بمجرد تصلب جزء ما، غالبًا ما يكون سلك EDM خيارًا فعالاً للحفاظ على تسامح محكم في ملف تعريف معقد دون إدخال إجهاد ميكانيكي جديد.
محتوى
- 1 لماذا لا يمكن لأسلاك EDM للفولاذ المتصلب حل المشكلات التي لا يمكن للطحن حلها
- 2 كيف تقوم عملية EDM للأسلاك بإزالة الفولاذ المتصلب
- 3 درجات الفولاذ المتصلبة وكيف تتصرف تحت السلك
- 4 التفاوتات والتشطيب السطحي وإستراتيجية القطع المتعدد
- 5 مطابقة الماكينة للمهمة: السرعة العالية والسرعة المتوسطة والاستدقاق الكبير WEDM
- 6 اختيار القطب الكهربائي للصلب المتصلب
- 7 استكشاف الأخطاء وإصلاحها: خمس مشاكل تظهر في العمل الشاق
- 8 التكلفة والمدة الزمنية وكيفية تقييم الشركة المصنعة لـ Wire EDM
- 9 الأسئلة الشائعة: سلك EDM للصلب المتصلب
- 9.1 هل يستطيع سلك EDM قطع الفولاذ المتصلب بالفعل إلى 60 HRC؟
- 9.2 هل يتطلب سلك EDM للصلب المتصلب آلة مختلفة عن أعمال الفولاذ الناعم؟
- 9.3 ما مدى دقة سلك EDM على الفولاذ المقسى مقارنة بالفولاذ الناعم؟
- 9.4 هل يجب أن أقوم بتقوية الجزء قبل أو بعد قطع الأسلاك؟
- 9.5 ما هو السلك الذي يجب أن أستخدمه للفولاذ المقسى فوق 58 HRC؟
- 9.6 هل يمكن لسلك EDM قطع الكربيد الأسمنتي والمواد الأخرى شديدة الصلابة؟
- 9.7 هل يمكن لشركة POOSN توفير اختبار القطع للفولاذ المتصلب؟
- 9.8 كيف أختار آلة POOSN المناسبة للفولاذ المقسى؟
- 10 هل تحتاج إلى قطع الفولاذ المقسى إلى درجة تسامح محددة؟
- 11 إلى أين تذهب بعد ذلك
لماذا لا يمكن لأسلاك EDM للفولاذ المتصلب حل المشكلات التي لا يمكن للطحن حلها
هناك أربع خصائص تفصل سلك EDM عن القطع الميكانيكي، وكل واحدة منها تصبح أكثر أهمية مع ارتفاع الصلابة.
لا قوة القطع. تقوم قاطعة الطحن بدفع قطعة العمل بمئات أو آلاف النيوتن؛ لا يبذل القطب الكهربائي السلكي أي شيء يتجاوز القوة الهيدروديناميكية الصغيرة لنفث التنظيف. الجدران الرقيقة والنوى النحيلة والأجزاء التي يتم تثبيتها ببضعة ملليمترات من المواد تنجو من القطع دون أن تنفجر أو تنهار. يتم قطع الضلع المتصلب بعرض 1.5 مم والذي يمكن أن ينجذب أسفل قاطعة الطحن بواسطة السلك.
الاستقلال عن الصلابة كمعيار للقطع. يزيل EDM المواد عن طريق صهر وتبخير حجم صغير عند نقطة الشرارة، وبالتالي فإن الطاقة المطلوبة تعتمد على الخواص الحرارية للفولاذ ومحتوى السبائك أكثر بكثير من اعتمادها على صلابة روكويل. إن الانتقال من 45 HRC إلى 60 HRC على سبيكة مماثلة يكلف جزءًا صغيرًا من السرعة التي قد يخسرها مركز التصنيع - وهو تغيير في وقت الدورة، وليس في الجدوى. يعتمد حجم هذا الجزء على السبيكة وسمك القسم وظروف التنظيف، ولهذا السبب فإن اختبار القطع على قطعة العمل الفعلية يستحق أكثر من أي رقم منشور.
القدرة على القطع بعد المعالجة الحرارية. سوف يتحرك تجويف القالب المطحون ناعمًا ثم المتصلب. إن التجويف المتصلب أولاً ومن ثم قطع الأسلاك إلى الأبعاد النهائية يحافظ على تسامح الرسم لأن التشويه قد حدث بالفعل. بالاشتراك مع تصلب الفراغ ومزاج التثبيت، عادةً ما يهبط المظهر الجانبي المتصلب بالقرب من الرسم بدون تركيب يدوي.
الوصول الهندسي. يقطع Wire EDM محيطًا ثنائي الأبعاد من التعقيد التعسفي من خلال السُمك الكامل لقطعة العمل، ومع القدرة على الاستدقاق، يمكنه أيضًا إنتاج زوايا مسودة وإغاثة وتخليص في نفس الإعداد. تخرج الزاوية الداخلية بنصف قطر يساوي نصف قطر السلك بالإضافة إلى فجوة الشرارة، لذلك يمكن إنتاج زاوية داخلية حادة من الفولاذ 60 HRC في الحالة الصلبة بدون تلميع يدوي.
- لا توجد قوة ميكانيكية، لذا فإن الميزات الصلبة الرقيقة والهشة تنجو من القطع.
- الصلابة تغير التغذية وليس الجدوى.
- يؤدي القطع بعد التصلب إلى إزالة تشويه المعالجة الحرارية من سلسلة التسامح.
- يتم قطع الملفات الداخلية المعقدة في إعداد واحد بدون أدوات خاصة.
إذا كانت ميزة الفولاذ المقسى تتمتع بتسامح محكم ومخطط تفصيلي معقد، فإن سلك EDM يمكن أن يقلل من العمليات الثانوية وتكلفة المعالجة الإجمالية، لأنه يزيل التركيب اليدوي والطحن الثانوي وخطر تخريد جزء باهظ الثمن في وقت متأخر من التوجيه.
كيف تقوم عملية EDM للأسلاك بإزالة الفولاذ المتصلب
يتم تغذية قطب سلكي رفيع، يتراوح قطره عادةً بين 0.10 مم و0.30 مم، من خلال قطعة العمل تحت التوتر. يتم غمر الأسلاك وقطعة العمل في الماء منزوع الأيونات الذي يعمل كعازل للكهرباء، ويطبق مصدر طاقة يتم التحكم فيه مؤازرًا جهدًا نبضيًا بينهما. عندما تصل الفجوة إلى ما يقرب من 0.01 إلى 0.05 ملم، ينهار العازل الكهربائي وتتشكل قناة تفريغ، تصل إلى عدة آلاف من الدرجات المئوية لبضعة ميكروثانية وتذوب حفرة مجهرية من الفولاذ. تنتهي النبضة، وتنهار القناة، ويطرد الماء النفاث الحطام بعيدًا، وتقوم عشرات الآلاف من هذه التفريغات في الثانية بدفع السلك على طول المسار المبرمج.
بالنسبة للفولاذ المتصلب، فإن النتيجة المهمة هي ترك طبقة إعادة التشكيل على سطح القطع. يبلغ سمك هذه الطبقة، التي تسمى أحيانًا الطبقة البيضاء، من 2 إلى 20 ميكرومتر اعتمادًا على طاقة النبض الخشنة. وهو أصعب وأكثر هشاشة من المعدن الأصلي ويمكن أن يحمل إجهاد الشد المتبقي. تمريرة خشنة واحدة تتركها في مكانها. يقوم تسلسل القطع المتعدد بإزالته، لأن كل تمريرة تقليم متتالية تستخدم طاقة أقل وزيادة إزاحة أصغر حتى يزيل التمرير النهائي بضعة ميكرومترات فقط ويترك سطحًا مضغوطًا أو محايدًا.
تحدد ثلاث معلمات للماكينة ما إذا كانت العملية ستبقى مستقرة في المواد المتصلبة. يجب أن يكون شد السلك مرتفعًا بدرجة كافية لمقاومة القوى الكهروستاتيكية والهيدرودينامية التي تدفع السلك بعيدًا عن المسار المبرمج؛ يؤدي التوتر المنخفض إلى حدوث خطأ مستدق وتقريب الزاوية. يجب أن يكون الشطف كافيًا، لأن الحطام العالق يسبب تفريغًا ثانويًا يؤدي إلى تآكل السلك وسطح قطعة العمل. ويجب التحكم في الثبات الحراري، لأن الورشة التي تتأرجح خمس درجات بين الصباح وبعد الظهر لن تتحمل تحملاً شديدًا لجزء طويل.
طبقة إعادة الصياغة هي المتغير المخفي في أعمال الفولاذ المقسى: إذا كان الجزء سيشهد إجهادًا أو تحميلًا للصدمات، فحدد تسلسلًا متعدد القطع يزيله بدلاً من قبول تمريرة خشنة واحدة.
درجات الفولاذ المتصلبة وكيف تتصرف تحت السلك
ليس كل الفولاذ المتصلب يقطع بنفس الطريقة. يؤثر محتوى السبائك وحجم الكربيد وتجانس البنية المجهرية على كيفية تصرف الشرارة وكمية الأسلاك التي تستهلكها. يجمع الجدول أدناه المواد التي يتم اقتباسها غالبًا للأعمال الصلبة عن طريق قطع السلوك.
| مادة | صلابة نموذجية | سلوك القطع | ملاحظات عملية |
|---|---|---|---|
| H13 / SKD61 | 48 إلى 54 لجنة حقوق الإنسان | سريع نسبيا | قالب فولاذي للعمل الساخن، مقطوع بشكل مريح، شائع في أدوات صب القوالب |
| A2/SKD12 | 58 إلى 62 لجنة حقوق الإنسان | سريع نسبيا | هيكل موحد، يمكن التنبؤ به، اختيار جيد للعمل الشاق لأول مرة |
| 440C غير القابل للصدأ | 56 إلى 60 لجنة حقوق الإنسان | سريع إلى معتدل | انتبه للتآكل إذا بقيت الأجزاء مبللة بين العمليات |
| D2 / SKD11 | 58 إلى 62 لجنة حقوق الإنسان | معتدل | تسبب كربيدات الكروم الكبيرة تآكلًا موضعيًا للأسلاك؛ نتوقع ارتفاع استهلاك الأسلاك |
| تي-6Al-4V | 33 إلى 38 لجنة حقوق الإنسان | معتدل | يقطع جيدًا ولكنه يميل إلى تكوين طبقة إعادة صياغة أثقل |
| M2 فولاذ عالي السرعة | 62 إلى 65 لجنة حقوق الإنسان | معتدل | نسبة عالية من السبائك. تقليل الطاقة الخشنة لحماية السلك |
| تعدين المساحيق HSS | 64 إلى 67 لجنة حقوق الإنسان | بطيء | موحدة جدًا ولكنها صعبة جدًا؛ خشونة بطيئة، تشطيب ممتاز بعد التشذيب |
| إنكونيل 718 | 40 إلى 45 ساعة | بطيء | العمل الفضائي؛ صلابة عالية، خشونة بطيئة، فحوصات التنظيف المتكررة |
| كربيد الأسمنت | 88 إلى 92 ساعة | بطيءest | يتآكل رابط الكوبالت بشكل تفضيلي؛ يوصى بالإعدادات المخصصة |
الترتيب بين الدرجات هو الجزء الذي يحمل عبر المحلات التجارية. يعتمد الفرق الدقيق في السرعة بين مادتين على سمك قطعة العمل، وظروف التنظيف وعدد مرات القطع المحددة، لذا تأكد من ذلك من خلال اختبار القطع على المادة الفعلية بدلاً من افتراض ذلك من أي جدول، بما في ذلك هذا الجدول.
يضاعف السُمك كل شيء: يتدفق قسم 20 مم بسهولة ويقطع بالقرب من معدله الاسمي، بينما يحبس قسم 120 مم الحطام في الشق ويجبر المشغل على تقليل طاقة النبض. في الكتل الصلبة الطويلة، يكون قطر السلك وحالة الفوهة أكثر أهمية من المواصفات الرئيسية للماكينة.
اقتباس وظائف الصلب D2 وPM والكربيد المقواة بشكل منفصل عن أعمال A2 وH13؛ الفرق في سلوك القطع واستهلاك الأسلاك بينهما كبير بما يكفي لتحويل وظيفة مربحة إلى خسارة.
التفاوتات والتشطيب السطحي وإستراتيجية القطع المتعدد
لا يتم قطع الفولاذ المقسى بسرعة واحدة: فنفس الكتلة التي تعمل بشكل مريح عند إعداد نبض واحد سوف توقف المؤازرة أو تكسر السلك عند إعداد آخر. ولذلك، لا يتم أبدًا اقتباس المهمة المتصلبة من رقم سرعة واحد، ويجب ضبط المعلمات على المادة بدلاً من نسخها من مهمة الفولاذ الناعم.
فوق ما يقرب من 58 HRC، تكون معظم أدوات الفولاذ مخلوطة بكثافة مع الكروم أو الموليبدينوم أو الفاناديوم أو التنغستن، وهذه الكربيدات لها نقاط انصهار أعلى وموصلية حرارية أعلى من المصفوفة المحيطة. يزيل كل تفريغ حجمًا أقل قليلًا، ويتآكل السلك بشكل أسرع لأن الكربيدات تتآكله عندما ينغلق الشق خلف القطع. يكون الانخفاض في معدل القطع تدريجيًا عبر النطاق المتصلب مسبقًا ويزداد حدة بشكل حاد في النقاط القليلة الأخيرة من الصلابة، وهو المكان الذي تخطئ فيه تقديرات التكلفة عادةً.
التمريرات المقطوعة هي النصف الآخر من حساب الوقت. غالبًا ما يتم قطع لوح القالب المتصلب مسبقًا بتمريرة خشنة واحدة وكشط واحد؛ مجموعة اللكمات والقوالب الصلبة التي يجب أن تتمتع بتسامح محكم وقد يحتاج السطح الناعم إلى ثلاث أو أربع حواف. على الجانب الطويل، يمكن لهذه الحواف إضافة حصة كبيرة من إجمالي وقت القطع على الرغم من أنها تزيل فقط أجزاء من المئات من المليمتر، لذلك عندما يحدد المورد سرعة القطع، تأكد مما إذا كانت تغطي مسار التخشين وحده أو التسلسل الكامل.
من الأفضل التعامل مع الدقة التي يمكن تحقيقها على أنها نطاق يجب التحقق منه وليس كمواصفات يتم اقتباسها. اعتمادًا على تكوين الماكينة، وهندسة قطعة العمل، وحالة المادة واستراتيجية القطع، يمكن لسلك EDM تحقيق مستويات مختلفة من دقة الأبعاد؛ بالنسبة للأجزاء الفولاذية المتصلبة الحرجة، يوصى بإجراء اختبار القطع في ظل ظروف التشغيل المقصودة. تكون دقة الزاوية بشكل عام أوسع من دقة الجدار المستقيم لأن السلك يجب أن يتباطأ ويعكس اتجاهه، وأصغر نصف قطر داخلي يمكن تحقيقه هو نصف قطر السلك تقريبًا بالإضافة إلى فجوة الشرارة.
تعمل اللمسات النهائية للسطح في نفس الاتجاه: كل تمريرة تقليم تقلل من قيمة الخشونة، لكن التمريرات الأخيرة تضيف وقتًا دون تغيير الشكل الهندسي كثيرًا، لذا فإن اللمسة النهائية المحددة يجب أن تكون اللمسة النهائية التي يحتاجها الجزء. توثق جداول معلمات POOSN Ra ≥ 1.2 ميكرومتر مع القطع المتعدد على سلسلة PSC وRa ≥ 2.5 ميكرومتر على سلسلة DKD الكبيرة المستدقة، والتي يتم قياسها في ظل ظروف الإنتاج العادية.
خطط لوظائف الفولاذ المتصلب حول تسلسل القطع المتعدد الكامل، وليس سرعة التخشين وحدها: فوق 58 HRC، ينخفض معدل القطع بشكل حاد، ويمكن أن تضيف ممرات القطع التي تنتج اللمسة النهائية المطلوبة وإزالة طبقة إعادة التشكيل حصة كبيرة من وقت الدورة.
مطابقة الماكينة للمهمة: السرعة العالية والسرعة المتوسطة والاستدقاق الكبير WEDM
تشمل أعمال الفولاذ المقسى نطاقًا واسعًا من المتطلبات، ولا يوجد تكوين واحد يغطيها جميعها اقتصاديًا. تختلف العائلات الأربع الأكثر استخدامًا في نظام السفر السلكي والدقة القابلة للتحقيق والقدرة على الاستدقاق.
- سلسلة PSC (PSC35C، PSC45C، PSC50C، PSC60C). آلات متوسطة السرعة مزودة بنظام أسطوانة سلكية وقدرة على القطع المتعدد، وهي طبقة الدقة المستخدمة في القوالب الصلبة وإدراج القوالب.
- سلسلة DK-BC (DK35BC، DK45BC، DK50BC). جسر بين الاقتصاد والدقة للإنتاج المختلط.
- سلسلة DKD (DK45D، DK55D، DK63D، DK80D). قطع مستدق كبير لميزات المسودة والإغاثة والتخليص.
- سلسلة DK77 (DK7725، DK7745، DK7745F، DK7780). سلك الموليبدينوم الترددي، العمود الفقري الاقتصادي لقطع الفولاذ المتصلب بشكل عام.
تعد الماكينات ذات السرعة المتوسطة هي الخيار الطبيعي لأعمال القوالب والقوالب الصلبة حيث يكون التسامح مهمًا. يتم حمل سلك القطب الكهربي على أسطوانة وينتقل ذهابًا وإيابًا عبر الشق، لذلك يتم استخدام نفس السلك عبر ممرات التخشين والتشذيب بدلاً من التخلص منه بعد تمريرة واحدة. يؤدي ذلك إلى إبقاء تكلفة المواد الاستهلاكية منخفضة ويسمح بتشغيل تسلسل متعدد القطع على سلك واحد، ولكنه يضع السلك تحت حمل متكرر، لذلك يجب مراقبة القطر والتوتر وحالة السطح واستبدال السلك وفقًا لجدول زمني. تتضمن الأرقام الموثقة لسلسلة PSC سلكًا كهربائيًا مقاس 0.18 مم مع دليل سلكي، و180 مم من أسطوانة السلك، والحد الأقصى لطول تخزين السلك حوالي 320 مترًا وRa ≥ 1.2 ميكرومتر مع قطع متعدد. إذا كانت مهمتك النموذجية هي ثقب 60 HRC، أو إدخال قالب معقد أو قلب مضلع جيدًا، فهذا هو المستوى الذي يجب تحديده؛ يغطي PSC45C أحجام إدراج القالب الأكثر صلابة.
تكلفة شراء الآلات عالية السرعة وتشغيلها أقل، لأن سلك الموليبدينوم يتم تبادله وإعادة استخدامه بدلاً من استبداله. تتمثل المقايضة في الدقة والتشطيب السطحي: تمريرة واحدة تحتوي على نطاق تسامح أوسع بكثير وسطح أكثر خشونة من الماكينة متوسطة السرعة متعددة القطع، وهي مناسبة لتقطيع القوالب، وفراغات الأقطاب الكهربائية، وألواح التثبيت، وأعمال غرفة الأدوات العامة حيث يغلق عامل التركيب الأجزاء القليلة الأخيرة من المئات من المليمتر. توثق سلسلة DK77 Ra ≥ 2.5 ميكرومتر وحد أقصى للقطع يبلغ ± 6°/80 مم على DK7745، مع ربط المحاور X وY وU وV في وضع رباعي المحاور.
تدخل الآلات المستدقة الكبيرة إلى الصورة عندما يحتاج الجزء المتصلب إلى هندسة زاوية: المسودة على ملحق صب القالب، أو الراحة خلف حافة القطع أو الخلوص على المثقاب، كلها تتطلب دليل السلك العلوي للإزاحة من الجزء السفلي أثناء تشغيل القطع. تغطي سلسلة DKD قطع التناقص التدريجي من ± 30 درجة إلى ± 45 درجة عند ارتفاع 40 إلى 80 مم، اعتمادًا على الطراز. تعتبر القطع المستدقة في الفولاذ المقسى أكثر تطلبًا من الفولاذ الناعم لأن السلك يتحرك في مسار أطول عبر مادة أكثر صلابة ويكون التنظيف عند الوجه الزاوي أسوأ، لذا فإن الرأس المستدق الصلب والمعوض بشكل جيد يحدث فرقًا قابلاً للقياس. DK45D هو النموذج الأولي في هذه السلسلة.
يجب أن يكون حجم قطعة العمل هو الدافع وراء اتخاذ القرار النهائي أكثر من أي رقم في ورقة المواصفات: لن تقبل الآلة التي تحتوي على طاولة عمل مقاس 400 × 500 مم قالب قالب مقاس 700 مم بغض النظر عن مدى دقته، ويكلف نقل كتلة صلبة كبيرة إلى جهاز ثانٍ للحصول على تمريرة نهائية أكثر من تحديد حجم الطاولة الصحيح في المقام الأول. قم بقياس الجزء الأكبر الذي تتوقع قطعه خلال السنوات الثلاث القادمة، وأضف 20 بالمائة، ثم حدد من هناك.
قم بمطابقة فئة الماكينة مع التسامح، وليس مع السعر: سرعة متوسطة للإدراج المتصلب الذي يجب أن يحمل شريطًا محكمًا مع قطع متعدد، وسرعة عالية للقطع المتصلب العام حيث يغلق المجرب الأجزاء القليلة الأخيرة من المئات من المليمتر.
مرجع الآلة
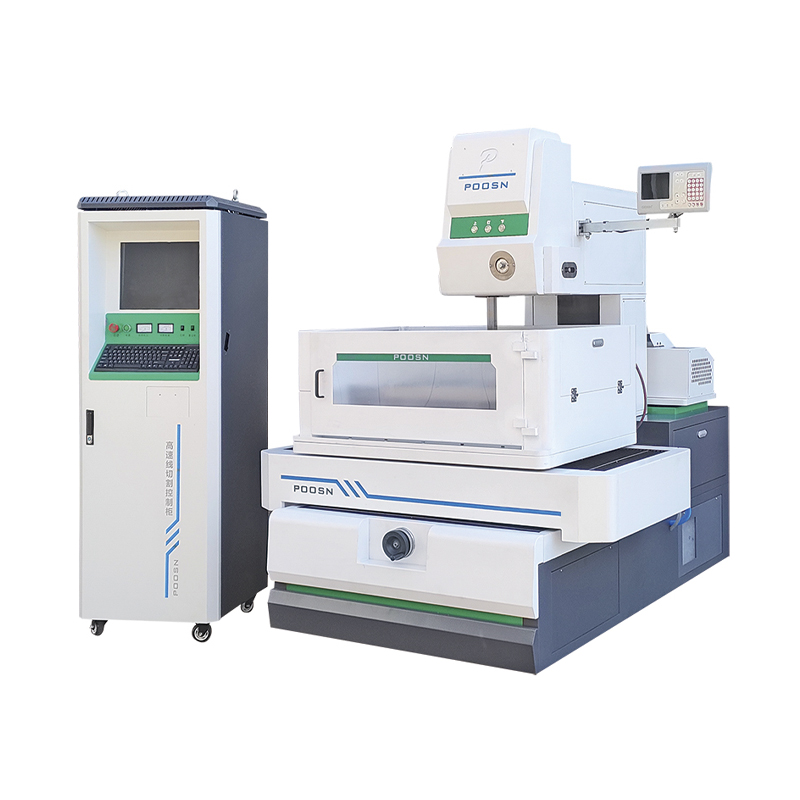
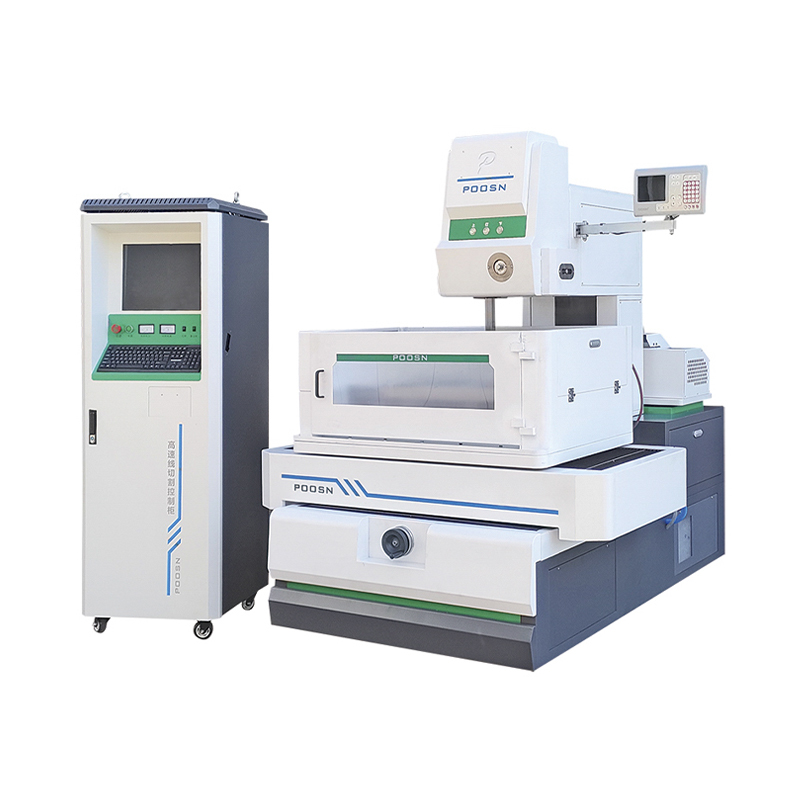 آلة قطع الأسلاك متوسطة السرعة PSC45C طراز PSC متوسط المدى مزود بسلك كهربائي 0.18 مم، وسلك سلكي بطول 180 مم وتحكم متعدد القطع. عرض المنتج →
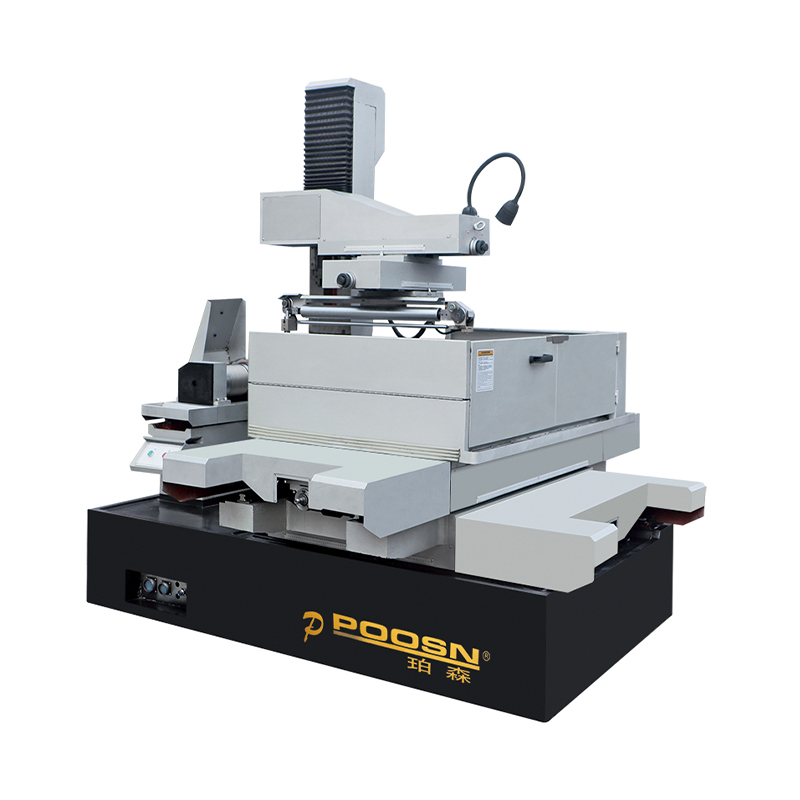
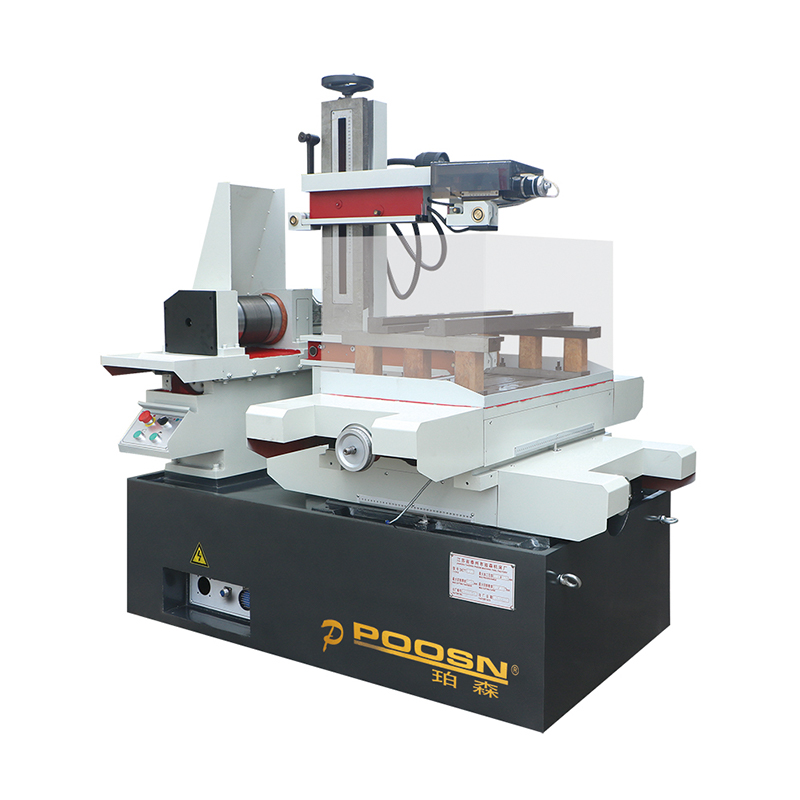 ماكينة EDM لقطع الأسلاك عالية السرعة DK7745 آلة أسلاك الموليبدينوم الترددية ذات أربعة محاور (X، Y، U، V) للقطع المتصلب العام وفراغات القطب الكهربائي، موثقة عند Ra ≥ 2.5 ميكرومتر. عرض المنتج →
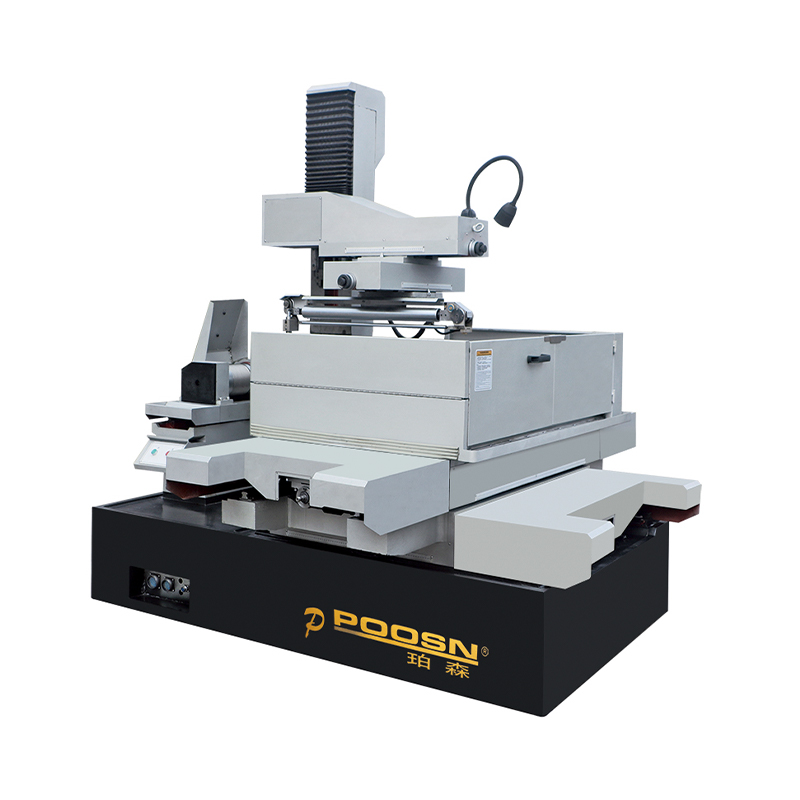 آلة قطع الأسلاك المستدقة الكبيرة DK45D EDM نموذج الإدخال في سلسلة DKD الكبيرة المستدقة، مصمم لميزات السحب والإغاثة والتخليص على الإدخالات واللكمات الصلبة. عرض المنتج →
اختيار القطب الكهربائي للصلب المتصلب
السلك هو الأداة، وفي الأعمال الشاقة يعد أيضًا سببًا شائعًا للتكلفة غير المتوقعة ووقت التوقف عن العمل. يعتمد تحديد السلك الصحيح على نظام سفر الأسلاك الخاص بالماكينة بقدر ما يعتمد على المادة التي يتم قطعها.
سلك الموليبدينوم هو القطب القياسي في الأجهزة الترددية، وهو التكوين المستخدم عبر نطاق POOSN. لديها نقطة انصهار عالية، وقوة شد جيدة بأقطار صغيرة، ويمكن إعادة استخدامها لعدة تمريرات قبل الاستبدال. تتراوح الأقطار النموذجية من 0.12 مم إلى 0.20 مم، مع تحديد 0.18 مم في سلسلتي PSC وDKD. ونظرًا لإعادة استخدام السلك، يجب مراقبة قطره وحالة سطحه: فالسلك البالي ينتج شقًا أوسع، وسطحًا رديئًا للسطح، وخطرًا متزايدًا للكسر في منتصف القطع الطويل.
سلك نحاسي مطلي بالزنك ومُلدن بالانتشار هو القطب القياسي في الآلات أحادية الاتجاه، فئة WEDM منخفضة السرعة التي يمر فيها السلك عبر قطعة العمل مرة واحدة ويتم التخلص منه. يتبخر الطلاء عند درجة حرارة أقل من قلب النحاس، مما يبرد منطقة التفريغ ويطيل عمر السلك تحت الحمل. في الماكينة أحادية الاتجاه، عادةً ما يكون النحاس المطلي هو الخيار الأفضل في الفولاذ المتصلب للأدوات؛ في الآلة الترددية، يجب أن يتحمل السلك التمريرات المتكررة، ولهذا السبب تم تحديد الموليبدينوم بدلاً من ذلك.
- اضبط شد السلك عند الطرف العلوي من النطاق الموصى به للكتل الصلبة الطويلة.
- قم بالتنحي في القطر فقط عندما يتطلب نصف قطر الزاوية الداخلية في الرسم ذلك.
- استبدل الأسلاك وفقًا لجدول زمني محدد بدلاً من الفشل الواضح.
- تخزين الأسلاك في الظروف الجافة. تعمل الرطوبة على تحلل السلك المطلي قبل أن يصل إلى الماكينة.
يتفاعل قطر السلك وسمك قطعة العمل بطريقة يسهل التغاضي عنها. يقطع سلك صغير زاوية أدق ولكنه يتمتع بقوة شد أقل ومقطع عرضي أصغر لتحمل التيار، لذلك لا يمكنه تشغيل طاقة النبض التي يتعامل معها سلك أكبر وعلى كتلة طويلة سيكون بطيئًا وهشًا. إذا كان الرسم يتطلب نصف قطر زاوية صغير على جزء طويل، فمن الأفضل غالبًا قطع نصف القطر هذا في الحالة الناعمة، والتصلب، ثم قطع السلك فقط المقطع الحرج بسلك أكبر. ال دليل المواد الأسلاك EDM يغطي منطق الاختيار بمزيد من التفاصيل.
في الفولاذ المقسى الذي يزيد عن 55 HRC، لا يعد السلك سلعة: إن مطابقة نوع السلك وقطره مع نظام سفر السلك الخاص بالماكينة ومع نصف قطر الزاوية المطلوب هو ما يحافظ على سرعة القطع والكسر تحت السيطرة.
استكشاف الأخطاء وإصلاحها: خمس مشاكل تظهر في العمل الشاق
تعود معظم المشاكل المتعلقة بالفولاذ المقسى إلى واحد من خمسة أسباب. العمل من خلالها بالترتيب يوفر الوقت.
كسر الأسلاك في منتصف القطع. تحقق من التنظيف أولاً، ثم شد السلك، ثم طاقة النبض. تنتج المواد المتصلبة المزيد من الحطام لكل وحدة طول، وإذا كان التدفق ضعيفًا، فإن الحطام يسد الفجوة ويسبب قصرًا يقطع السلك. قلل الطاقة الخشنة بخطوة واحدة قبل تغيير أي شيء آخر.
تنخفض سرعة القطع مع تقدم عملية القطع. عادة ما تكون مشكلة التنظيف التي تتطور مع العمق، أو سلكًا مهترئًا على آلة ترددية. تحقق من ضغط الفوهة، وتأكد من أن قطعة العمل لا تعيق التدفق السفلي، وقم بقياس قطر السلك في حالة إعادة استخدامه.
خطأ تفتق أو برميل على الحائط. يتم دفع السلك بعيدًا عن المسار المبرمج. قم بزيادة التوتر وتقليل طاقة القطع عند تمريرات التشطيب والتحقق من محاذاة الدليل. في الأجزاء الطويلة، يؤدي نقص التوتر البسيط إلى انحراف كبير بشكل مدهش عند منتصف الارتفاع.
تشقق السطح أو وجود طبقة بيضاء ثقيلة. تم قطع الجزء بتمريرة خشنة فقط، أو كانت الزخارف تعمل بطاقة عالية جدًا. أضف تمريرة نهائية بطاقة منخفضة وتأكد من أنها تزيل ما لا يقل عن 5 إلى 10 ميكرومترات من الجدار؛ لا ينبغي الانتهاء من المكونات الحرجة للإرهاق في تمريرة واحدة.
الصدأ على الوجوه المقطوعة. يترك الماء منزوع الأيونات قطعة العمل مبللة، ويصدأ فولاذ الأداة المتصلب ذو السطح المقطوع حديثًا خلال ساعات في متجر رطب. قم بتجفيف الجزء، ثم استخدم زيتًا خفيفًا أو مانعًا للصدأ، ولا تترك القوالب النهائية على الماكينة طوال الليل.
هناك عنصران آخران يستحقان الاهتمام الروتيني حتى عندما لا يبدو أن هناك أي خطأ. يؤدي تآكل الدليل إلى تغيير موضع السلك ببضعة ميكرومترات ويقلل تدريجيًا من دقة الزاوية، لذلك يجب فحص الأدلة على فترة زمنية محددة بدلاً من استبدالها عند الفشل. يجب تسجيل موصلية الماء العازلة: عندما ينجرف لأعلى، يصبح التفريغ غير مستقر وتتدهور النهاية، وعادةً ما يلقي المشغل اللوم على السلك عندما يكون الماء هو السبب الحقيقي.
في الفولاذ المتصلب، يسبب عدم استقرار الشطف مشاكل أكثر من أي عامل منفرد آخر: قبل ضبط إعدادات الطاقة، تحقق من جودة المياه وضغط الفوهة وحالة التوجيه.
التكلفة والمدة الزمنية وكيفية تقييم الشركة المصنعة لـ Wire EDM
يعد سعر شراء ماكينة EDM لقطع الأسلاك جزءًا واحدًا فقط من القرار، ونادرًا ما يكون هو الجزء الأكبر في أعمال الفولاذ المقسى. تحدد تكلفة التشغيل ووقت التشغيل وقدرة المورد على دعم الماكينة على مدى فترة خدمة مدتها عشر سنوات الرقم الحقيقي.
تنقسم تكاليف التشغيل إلى استهلاك الأسلاك ومعالجة المياه العازلة والمرشحات والطاقة الكهربائية والعمالة والصيانة. في الماكينات متوسطة السرعة التي تقطع الفولاذ المقسى، عادة ما يكون السلك هو أكبر مادة مستهلكة، تليها المرشحات والراتنج. قد لا تكون الآلة التي تقطع بشكل أسرع ولكنها تستهلك المزيد من الأسلاك أقل تكلفة في التشغيل، لذا اطلب تقدير الاستهلاك بناءً على جزء معين بدلاً من رقم السرعة العام.
المهلة الزمنية مهمة أيضًا: فالمورد الذي يقتبس اثني عشر أسبوعًا ويسلم ستة عشر أسبوعًا قد كلف المشتري عميلاً، خاصة عندما يكون برنامج القالب الجديد على المحك. اطلب التزامًا موثقًا بالتسليم، وتحقق مما إذا كانت الشركة المصنعة تقوم ببناء الماكينة بنفسها أو تقوم بتجميعها من الإطارات الفرعية المشتراة - تتحكم الشركة المصنعة المباشرة في المزيد من الجدول الزمني، والذي يظهر عندما يتعلق الأمر بتكوين مخصص أو مواصفات OEM.
بالنسبة للمشترين الذين يستوردون مصادر من الخارج، هناك ثلاث نقاط عملية تقلل من المخاطر. تأكد من التكوين الكهربائي، بما في ذلك الجهد والطور والتردد، قبل الشحن، لأن الآلة المصممة لشبكة واحدة قد تحتاج إلى محول في شبكة أخرى. اطلب مواصفات التعبئة وتأكد من أن موجهات الأسلاك والرأس المستدق محمية للشحن البحري. ووافق على خطة التشغيل كتابيًا: أول مهمة فولاذية مقوية يتم تشغيلها على جهاز جديد تكشف المزيد عن الإعداد أكثر من أي شهادة قبول.
| ماذا تسأل | كيف تبدو الإجابة الجيدة |
|---|---|
| هل أنت الشركة المصنعة أو شركة تجارية؟ | بيان واضح لملكية المصنع، مع إمكانية زيارة الموقع أو شرح بالفيديو |
| ما هي الدقة المثبتة على الفولاذ المتصلب؟ | أرقام دقة تحديد المواقع بالإضافة إلى جزء عينة مقطوع في 60 مادة HRC |
| منذ متى تقوم الشركة ببناء آلات EDM؟ | تاريخ مستمر في قطع الأسلاك EDM بدلاً من الإدخال الحديث في هذه الفئة |
| هل يمكن تكوين الجهاز لحجم الجزء لدينا؟ | أبعاد سفر محددة مطابقة لأكبر قطعة عمل في مجموعة الرسم |
| ما هي المواد الاستهلاكية التي يتطلبها الجهاز؟ | قائمة مسماة بقطر السلك ونوعه وأرقام أجزاء المرشح ومواصفات الراتنج |
| ما هي قطع الغيار الموجودة في المخزون؟ | تتوفر الأدلة والفوهات ولوحات الطاقة والمضخات دون مهلة طويلة |
| هل التخصيص أو العلامة التجارية OEM متاحة؟ | القدرة الموثقة على تعديل التحكم أو حجم الطاولة أو الرأس المستدق لمتطلبات محددة |
| ما هو التدريب والوثائق المضمنة؟ | التشغيل في الموقع وتدريب المشغلين ودليل باللغة المشتري |
| كيف يتم التعامل مع مطالبات الضمان؟ | جهة اتصال محددة ووقت استجابة محدد ودعم التشخيص عن بعد |
قم بتقييم مورد EDM السلكي مقابل أصعب مهامك المتكررة، وليس أسهلها: يحدد هامش الدقة وتكلفة المواد الاستهلاكية وتوافر قطع الغيار ما إذا كانت الماكينة لا تزال مربحة في العام الخامس.
الأسئلة الشائعة: سلك EDM للصلب المتصلب
هل يستطيع سلك EDM قطع الفولاذ المتصلب بالفعل إلى 60 HRC؟نعم وهذه من أهم مميزاته. تقوم العملية بإزالة المواد عن طريق التفريغ الكهربائي بدلاً من استخدام حافة القطع، لذلك يتم قطع الفولاذ 60 HRC بشكل روتيني. توقع انخفاض معدل القطع وارتفاع استهلاك الأسلاك مقارنة بكتلة مسبقة الصلابة ذات تركيبة مماثلة، لأن المحتوى العالي من السبائك يؤدي إلى تآكل القطب الكهربائي؛ يعتمد مقدار ذلك على المادة والسمك والشطف، لذا فإن اختبار القطع على قطعة العمل الخاصة بك هو الطريقة الموثوقة لعرضها. |
هل يتطلب سلك EDM للصلب المتصلب آلة مختلفة عن أعمال الفولاذ الناعم؟لا، نفس الآلة تقطع كليهما، لكن مجموعة المعلمات تتغير: تحتاج المادة المتصلبة إلى طاقة خشنة أقل، وشد سلك أعلى، ومزيد من الاهتمام بالشطف، وعادةً ما يتم تمرير تمريرة أو اثنتين إضافيتين لإزالة طبقة إعادة الصياغة. في بعض الأحيان تقوم المتاجر التي تقطع الكثير من الأعمال ذات الصلابة العالية بتخصيص جهاز لها حتى لا يتم إزعاج الإعدادات بسبب التبديل المتكرر. |
ما مدى دقة سلك EDM على الفولاذ المقسى مقارنة بالفولاذ الناعم؟الدقة التي يمكن تحقيقها هي نفسها بشكل أساسي، لأن نظام تحديد موضع الآلة والاستقرار الحراري للسلك لا يعتمدان على صلابة قطعة العمل. ما يتغير هو ملف المخاطر: الفولاذ المقسى أكثر حساسية لاهتزاز الأسلاك والتفريغ الثانوي من الحطام المحصور، لذلك قد يتسع نطاق التسامح العملي قليلاً إذا كان التنظيف هامشيًا. |
هل يجب أن أقوم بتقوية الجزء قبل أو بعد قطع الأسلاك؟بالنسبة لأي ميزة ذات تسامح محكم، قم بالتصلب أولاً ثم قطع الأسلاك بعد ذلك. تتسبب المعالجة الحرارية في حركة الأبعاد التي لا يمكن لأي إستراتيجية تصنيع أن تتنبأ بها بدقة، لذا فإن القطع قبل التصلب يعني أن الميزة النهائية سوف تنجرف. القطع بعد التصلب يضع العملية الأخيرة على الشكل الهندسي النهائي ويزيل التشوه من سلسلة التسامح. الاستثناء هو نصف قطر زاوية أصغر مما يمكن أن ينتجه السلك، والذي يتم في بعض الأحيان قطعه بشكل ناعم وتشطيبه بعد التصلب. |
ما هو السلك الذي يجب أن أستخدمه للفولاذ المقسى فوق 58 HRC؟يعتمد ذلك على نظام السفر السلكي الخاص بالجهاز. في الآلة الترددية، وهو التكوين المستخدم عبر نطاق POOSN، يكون القطب الكهربائي عبارة عن سلك موليبدينوم بحجم 0.12 إلى 0.20 مم، وعادةً 0.18 مم، ويتم استبداله وفقًا لجدول زمني محدد بدلاً من الفشل الواضح. في الماكينات منخفضة السرعة أحادية الاتجاه، يعتبر السلك النحاسي المطلي بالزنك أو الملدن بالانتشار هو نقطة البداية القياسية ويقطع بشكل أسرع وينكسر بشكل أقل من النحاس العادي في المواد عالية الصلابة. قم بالتنحي في القطر فقط عندما يتطلب نصف قطر الزاوية الداخلية في الرسم ذلك. |
هل يمكن لسلك EDM قطع الكربيد الأسمنتي والمواد الأخرى شديدة الصلابة؟نعم. يوفر الكربيد سرعة قطع أقل واستهلاكًا أعلى للأسلاك وسطحًا خشنًا أكثر لأن رابط الكوبالت يتآكل بشكل تفضيلي، لذلك يوصى بإعدادات مخصصة وتحتفظ العديد من المتاجر بآلة محددة لإبعاد حطام الكوبالت والتنغستن عن العازل الكهربائي. |
هل يمكن لشركة POOSN توفير اختبار القطع للفولاذ المتصلب؟نعم. أرسل درجة المادة وصلابتها وسمك قطعة العمل والرسم بالتسامح المطلوب وخشونة السطح. سوف تقوم شركة POOSN بمراجعة الشكل الهندسي مقابل قدرة الماكينة على السفر والتناقص التدريجي، والموافقة على خطة اختبار، وقطع الجزء بحيث يقوم كلا الجانبين بقياس النتائج قبل تأكيد التكوين. |
كيف أختار آلة POOSN المناسبة للفولاذ المقسى؟العمل من الجزء، وليس من ورقة المواصفات: أكبر أبعاد ووزن قطعة العمل، والمادة والصلابة، والتسامح والانتهاء من السطح الذي يتطلبه الرسم، والزاوية المستدقة والارتفاع إذا كان الجزء يحتاج إلى هندسة زاوية. تشير هذه المدخلات إلى سلسلة: PSC للإدخالات المقواة التي تحتاج إلى دقة قطع متعددة، وDK-BC حيث يجب الموازنة بين الاقتصاد والدقة، وDKD حيث تتضمن ميزات الاستدقاق الكبيرة، وDK77 حيث يكون القطع المقوى العام وتكلفة التشغيل المنخفضة أكثر أهمية. |
هل تحتاج إلى قطع الفولاذ المقسى إلى درجة تسامح محددة؟
أرسل POOSN رسم الجزء الخاص بك ودرجة المادة وسمك قطعة العمل والتسامح المطلوب. يمكن لفريقنا مراجعة طلبك ومناقشة التكوين المناسب للماكينة واختبار القطع.
إلى أين تذهب بعد ذلك
هناك مصدران في هذا الموقع يوسعان المواضيع المذكورة أعلاه: حلول الأسلاك EDM لتصنيع القوالب تغطي الصفحة كيفية تطبيق هذه الآلات في إنتاج القوالب والقالب، و دليل المواد الأسلاك EDM يغطي اختيار القطب على مواد صلابة عالية. تسرد صفحات فئات السلسلة PSC وDK77 وDKD النماذج وأحجام السفر وخيارات الاستدقاق المشار إليها في هذا الدليل.
تقوم POOSN ببناء سلسلة PSC متوسطة السرعة، وسلسلة DK-BC عالية السرعة، وسلسلة DKD الكبيرة المستدقة وسلسلة DK77 عالية السرعة في منشأتها في تايتشو، الصين. نرحب بالاستفسارات حول تطبيق محدد للصلب المقسى، ويمكن إعداد عرض أسعار وفقًا للرسم ومواصفات المواد والتسامح المطلوب وتشطيب السطح.
الفولاذ المقسى ليس مادة صعبة لسلك EDM؛ إنها المادة التي تم تطوير العملية من أجلها. إن الصلابة التي توقف قاطعة الطحن وتدمر عجلة الطحن تغير ببساطة إعدادات النبض وعدد مرات القطع. إن ما يقرر ما إذا كانت المهمة المقواة تعمل بشكل مربح هو نفس مجموعة العوامل التي تحكم أي عملية EDM: التنظيف المناسب، وشد السلك الصحيح، وبيئة حرارية مستقرة، وسلك مطابق للمادة، وفئة الماكينة بحجم التسامح الذي يحدده الرسم.
قطع بعد التصلب، وحدد فئة الماكينة المناسبة، وتعامل مع التنظيف واختيار الأسلاك كمتغيرات عملية بدلاً من أفكار لاحقة قابلة للاستهلاك: هذا المزيج هو ما يجعل سلك EDM للفولاذ المتصلب دقيقًا وقابلاً للتكرار.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
