

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / سلك EDM للمكونات الطبية: الاختلافات الخاصة باستيراد الماكينة
سلك EDM للمكونات الطبية: الاختلافات الخاصة باستيراد الماكينة
2026-10-20
جدار قنية 0.25 مم، وخامة خزعة يجب أن يتم قصها بشكل نظيف عند المرور الأول، ولوحة العمود الفقري التي تتبع فتحاتها اللولبية مسارًا متقاربًا: ثلاثة أجزاء مختلفة جدًا، وطريق تصنيع مشترك واحد. عادةً ما يكون سلك EDM للمكونات الطبية هو ما يلجأ إليه مهندسو العملية عندما يكون الجزء موصلاً أو ذو جدران رقيقة أو متصلبًا بالفعل، وعندما تتحول الكثير من نتوءات أو علامة طحن إلى خردة.
الإجابة المختصرة مقدمًا: يحمل سلك EDM الذي تمت صيانته بشكل صحيح ±0.005 مم كتسامح إنتاج روتيني، ويصل إلى ±0.002 مم مع تمريرات القطع المتعددة، ويقطع التيتانيوم المقسى أو الكروم والكوبالت دون تطبيق قوة القطع على قطعة العمل. كما أن لديها حدودًا صعبة. تقطع العملية فقط المواد الموصلة للكهرباء، لذلك تبقى أجسام PEEK، والزركونيا، والألومينا، وPMMA على طرق الطحن أو الدوران أو التشكيل. إن معرفة أين تفوز العملية بالضبط، وأين تتوقف، هو ما يحافظ على استقرار سلسلة التوريد الطبية بدلاً من أن تظل عالقة في حلقة إعادة العمل.
ما يلي هو نظرة عملية للعملية: كيفية عمل القطع، وما هي التفاوتات الواقعية، وما هي عائلات المكونات التي تنتمي إلى الماكينة، وكيف تختلف سلسلة السرعة المتوسطة والسرعة العالية، وما الذي يجب وضعه على الرسم قبل أن تطلب عرض أسعار.
محتوى
- 1 لماذا يتم تحديد سلك EDM للمكونات الطبية
- 2 كيف يعمل القطع: الشق، وتمريرات القطع، واختيار الأسلاك
- 3 سلك EDM للمكونات الطبية: معايير التسامح والإنهاء
- 4 عائلات المكونات والميزة التي تحرك العملية
- 5 مطابقة سلسلة الآلات للعمل الطبي
- 6 السلوك المادي: حيث تكتسب العملية مكانتها
- 7 سلامة السطح والنظافة والتحقق من الصحة
- 8 التكلفة والمهلة الزمنية وسؤال الشراء أو الاستعانة بمصادر خارجية
- 9 روتين الصيانة الذي يحمي الدقة
- 10 قائمة التحقق من المواصفات قبل أن تطلب عرض أسعار
- 11 الأسئلة المتداولة حول Wire EDM للمكونات الطبية
- 11.1 هل يمكن لسلك EDM قطع الغرسات الطبية المصنوعة من التيتانيوم؟
- 11.2 هل ينتج سلك EDM أجزاء أدوات جراحية خالية من النتوءات؟
- 11.3 هل سلك EDM مناسب لسطح الزرع النهائي؟
- 11.4 ما هو التسامح الذي يجب أن أحدده في جزء EDM من الأسلاك الطبية؟
- 11.5 السرعة العالية أم السرعة المتوسطة أيهما أفضل للعمل الطبي؟
- 11.6 هل يمكن لسلك EDM قطع مكونات PEEK أو الزركونيا أو السيراميك؟
- 11.7 ما الذي يحتاجه المورد لعرض أسعار وظيفة EDM الخاصة بالأسلاك الطبية؟
- 12 وضع الطريق معا
لماذا يتم تحديد سلك EDM للمكونات الطبية
نادرًا ما تفشل الأجزاء الطبية لأن المتجر لا يمكنه الوصول إلى البعد الاسمي مرة واحدة. إنهم يفشلون لأن الجزء العاشر يتصرف بشكل مختلف عن الأول، لأن خطوة إزالة الأزيز خدشت وجه الختم، أو لأن الفراغ المعالج بالحرارة تحرك بعد العملية الأخيرة. يعالج Wire EDM هذه المخاطر الثلاثة بشكل مباشر.
عدم وجود قوة قطع يعني بقاء الجدران الرقيقة
لا يلمس القطب قطعة العمل أبدًا. تتم إزالة المواد عن طريق التفريغ الكهربائي المتحكم فيه في العزل الكهربائي، لذلك لا يوجد ضغط للأداة، ولا انحراف للقاطع، ولا يتم نقل حمل التثبيت إلى جدار بقطر 0.2 مم. هذه الخاصية الوحيدة هي السبب وراء تعامل آلة EDM المقطوعة بالأسلاك مع ميزات القنية وثني المنشورات ونوافذ الزرع الرفيعة التي قد يدفعها قاطع الطحن إلى خارج نطاق التسامح.
صلابة كاملة، لا تليين، لا ارتداء الأدوات
يتم قطع تي-6Al-4V و17-4PH عند H900 والكروم والكوبالت وMP35N وكربيد التنغستن عند صلابتها النهائية. لا توجد خطوة التلدين قبل المعالجة ولا إعادة التصلب بعد ذلك، مما يزيل سلسلة كاملة من مخاطر التشويه من التوجيه. كما يختفي تآكل الأداة من المعادلة، لأن السلك يتم استهلاكه واستبداله بشكل مستمر، وبالتالي يتم قطع الجزء المائة بنفس هندسة الجزء الأول.
الحواف التي لا تحتاج إلى عملية إزالة الأزيز
تترك الحافة المقطوعة أو المطحونة نتوءًا يجب إزالته يدويًا أو بالتدحرج أو بالتلميع الكهربائي. تضيف كل خطوة من هذه الخطوات التعامل والفحص ومخاطر الالتفاف حول زاوية حرجة. ينتج سلك EDM حافة محددة بالشرارة، لذلك تكون النتوءات غائبة عن طريق البناء. بالنسبة للمكونات التي تلامس الأنسجة، يعد ذلك ميزة من حيث الجودة والتحقق.
يزيل Wire EDM قيود الصلابة وسمك الجدار وتوليد الأزيز في نفس الوقت، مما يترك الموصلية والتثبيت ووقت القطع كحدود حقيقية.
كيف يعمل القطع: الشق، وتمريرات القطع، واختيار الأسلاك
إن فهم الميكانيكا يجعل مراجعة الرسم أسرع بكثير، لأن معظم تعليقات التصنيع على الطباعة الطبية تعود إلى ثلاثة أرقام: قطر السلك، والشق، وعدد تمريرات القطع.
يحدد Kerf أصغر ميزة يمكنك رسمها
الشق يساوي قطر السلك بالإضافة إلى ضعف فجوة الشرارة. ينتج السلك النحاسي الشائع مقاس 0.25 مم شقًا يبلغ حوالي 0.30 مم إلى 0.33 مم اعتمادًا على إعداد الطاقة، بينما يفتح السلك الصغير في نطاق 0.02 مم إلى 0.05 مم فتحات وأنصاف أقطار قد تكون مستحيلة. تحمل الزوايا الداخلية دائمًا نصف قطر لا يقل عن نصف الشق، لذلك سيتم إنتاج تصميم يستدعي زاوية داخلية حادة بنصف قطر صغير سواء أظهره الرسم أم لا. يؤدي وضع نصف قطر زاوية يتراوح من 0.15 مم إلى 0.20 مم على الطباعة إلى تجنب المراجعة لاحقًا.
قطع الخام بالإضافة إلى قطع الخالي من الدسم
يؤدي تمرير خشن واحد إلى إزالة المواد بسرعة ويترك طبقة إعادة التشكيل في نطاق بضعة ميكرومترات، مع تشطيب سطحي قريب من Ra 1.6 ميكرومتر. تؤدي كل تمريرة كشط لاحقة إلى إزالة القشرة الرقيقة، عادةً من 5 ميكرومتر إلى 30 ميكرومتر، وتحسن تدريجيًا كلا من الشكل الهندسي والسطح. تعمل كاشطتان على رفع معظم الأعمال الطبية إلى Ra 0.4 ميكرومتر، ويمكن لثلاث أو أربع كاشطات أن تدفع نحو Ra 0.1 ميكرومتر إلى 0.2 ميكرومتر مع طبقة إعادة صب أقل من 1 ميكرومتر إلى 2 ميكرومتر. المقايضة هي الوقت: يمكن لدورة EDM للأسلاك متعددة القطع أن تعمل لفترة أطول بنسبة 40 إلى 80 بالمائة من القطع الخام وحده، لذلك يجب ربط ممرات القطع بالأسطح الوظيفية بدلاً من تطبيقها على الملف الشخصي بأكمله.
قرارات الأسلاك والعازلة
السلك النحاسي هو الاختيار للأغراض العامة، ويعمل النحاس المطلي بالزنك على تحسين التنظيف والسرعة على المقاطع السميكة، ويتم استخدام سلك الموليبدينوم في آلات WEDM الترددية عالية السرعة حيث يعمل نفس السلك بشكل متكرر. بالنسبة للتيتانيوم والكوبالت والكروم، فإن اختيار الأسلاك يمس أيضًا النظافة: يمكن للنحاس والزنك من السلك الانتقال إلى السطح المقطوع، لذلك عادةً ما يتم إعطاء الوجوه الوظيفية كشطًا نهائيًا وتنظيفًا بالموجات فوق الصوتية وخطوة تخميل أو تلميع كهربائي. العازل الكهربائي عبارة عن ماء منزوع الأيونات، ويجب الاحتفاظ بمقاومته داخل نطاق صانع الآلة. يؤدي الانجراف خارج هذا النطاق إلى تغيير فجوة الشرارة، مما يؤدي إلى تغيير درجة نمط الثقب الذي كان يعمل بشكل جيد في السابق.
يحدد قطر السلك الشق والحد الأدنى لنصف قطر الزاوية؛ تحدد تمريرات القطع النهاية والتكلفة. كلاهما ينتمي إلى الرسم، وليس في اتفاق شفهي.
سلك EDM للمكونات الطبية: معايير التسامح والإنهاء
إن ادعاءات التسامح لا معنى لها دون تسمية متغير العملية الذي يقف وراءها. من الناحية الطبية، الرقم المهم هو الرقم الذي يتكرر عبر مجموعة الإنتاج، وليس الرقم الذي يتم تحقيقه مرة واحدة في العرض التوضيحي. يقارن الرسم البياني أدناه نطاق التسامح الذي يمكن أن تتحمله الآلة التي تتم صيانتها جيدًا في الإنتاج العادي، وليس أفضل نتيجة لجزء واحد. تفترض القيم وجود أرضية ورشة يتم التحكم فيها، وآلة مثبتة حراريًا، وتركيبة لا تضغط على القطع. استخدمه للتحقق من سلامة الرسم قبل إرسال طلب عرض الأسعار، ولتحديد عدد عمليات القطع التي تحتاجها ميزة معينة حقًا.
شريط تحمل الإنتاج النموذجي، وخمسة طرق لقطع المعادن
- سلك EDM، خشن بالإضافة إلى شطحين ± 0.002 ملم
- سلك EDM، تمرير خشن فقط ± 0.005 ملم
- الطحن باستخدام الحاسب الآلي، تشغيل الإنتاج ± 0.010 ملم
- ألياف الليزر، ميزات صغيرة ± 0.015 ملم
- الختم والتقطيع ± 0.020 مم
إن القفز من التمريرة الخشنة إلى دورة ذات درجتين يبلغ عامل التسامح تقريبًا اثنين ونصف، ويأتي بتكلفة في الوقت الفعلي بدلاً من تغيير في قدرة الماكينة. إن القطع الخشن المفرد الذي يبلغ ±0.005 مم يكفي حقًا لختم المثاقب وألواح التثبيت وفراغات الأدوات الخشنة، ولهذا السبب تظل الآلات عالية السرعة مستخدمة بكثافة في غرف الأدوات الطبية. تؤدي إضافة المسطحات إلى تضييق النطاق وتحسين تشطيب السطح في نفس الوقت، وبالتالي فإن القرار عادةً ما يكون مدفوعًا بما إذا كان السطح وظيفيًا أم هيكليًا فقط.
غالبًا ما يساء فهم المقارنة مع الطحن. يمكن أن يحمل الطحن ±0.010 مم على جزء صلب، ولكن ضلع 0.3 مم سوف ينحرف تحت ضغط القاطع وينحرف التسامح مع تآكل الأداة عبر الدفعة. لا ينحرف سلك EDM ولا يلبس أداة، لذا فإن ميزته أقل فيما يتعلق بالرقم وأكثر فيما يتعلق بتكرار ذلك الرقم من الجزء الأول إلى الخمسمائة. بالنسبة للإنتاج الطبي الطويل، فإن هذا الاتساق يستحق أكثر من رقم اسمي أكثر تشددا.
يقع القطع بالليزر على نطاق أوسع ويضيف منطقة متأثرة بالحرارة بالإضافة إلى طبقة إعادة التشكيل التي يجب إزالتها على الأسطح المزروعة، ولهذا السبب يهيمن على عمل الدعامات والأنابيب حيث تكون السرعة مهمة ولكنه يفقد بشكل عام سلك EDM على المقاطع السميكة أو الصلبة أو الحساسة للنتوءات. يعد الختم سريعًا ورخيصًا من حيث الحجم ولكنه يؤدي إلى نتوءات وتآكل الأدوات، وينحرف التسامح مع تآكل القالب. ولا تعتبر أي من هذه العمليات أفضل على مستوى العالم؛ إنهم ببساطة يفشلون بطرق مختلفة، ويجب كتابة الرسم الطبي مع وضع العملية المقصودة في الاعتبار.
يتبع ذلك استنتاجان عمليان. أولاً، لا تستدعي ±0.002 مم على كل بُعد من أبعاد المكون، لأن كل ميزة يتم التسامح معها بشدة تفرض تمريرات إضافية عبر الملف الشخصي بالكامل وتضاعف وقت الدورة. ثانيًا، عندما يحدد الرسم نطاقًا ضيقًا، اطلب من المورد رقم قدرة العملية بدلاً من مواصفات الماكينة. إن Cpk البالغ 1.33 على البعد الحرج، والذي يتم قياسه عبر ما لا يقل عن ثلاثين جزءًا متتاليًا، يخبرك بما هو أكثر بكثير من مجرد رقم كتيب حول ما يمكن أن تفعله المعدات في متجر حقيقي.
احتفظ بوسائل الشرح التي تبلغ ±0.002 مم للميزات الوظيفية فقط، وتحقق منها من خلال دراسة القدرة بدلاً من قياس المادة الأولى الواحدة.
عائلات المكونات والميزة التي تحرك العملية
يتجمع العمل الطبي على ماكينة EDM السلكية في عدد قليل من العائلات. عادةً ما يكون لكل واحد ميزة واحدة تحدد الماكينة والسلك وعدد التمريرات.
| عائلة مكونة | مادة مشتركة | ما تساهم به العملية | نقطة التحكم |
|---|---|---|---|
| الملقط الجراحي، وحاملات الإبر، وفراغات المقص | 420 و 440 غير القابل للصدأ والتيتانيوم | مفاصل الصندوق، والفتحات ذات الزوايا، ومقاطع الفك في إعداد واحد | حافة لدغ وتفتق على وجوه الزاوية |
| اللكمات الخزعة، والقنية، وميزات الإبرة | 304 و316LVM غير القابل للصدأ، الننتول | جدران رقيقة، وحواف حادة، وفتحات جانبية دون تشويه | انهيار الجدار ولدغ داخلي |
| صفائح العظام، مكونات العمود الفقري، نوافذ الزرع | Ti-6Al-4V، كوبالت كروم | أنماط الثقب والخطوط والنوافذ بعد التصلب | إعادة صياغة الطبقة وكيمياء السطح |
| أدلة العظام، موسعات الثقب، مبارد | 17-4PH عند H900، أداة فولاذية | المزامير والمفاتيح وفتحات التوجيه بصلابة كاملة | نطاق الصلابة ومقاومة التآكل |
| ملفات الأسنان وميزات الدعامات | غير القابل للصدأ، والتيتانيوم | ملامح دقيقة وفتحات ضيقة مع سلك صغير | قطر السلك مقابل حجم الميزة |
| إدراج القالب لأجزاء ميكروفلويديك والمختبر على الرقاقة | أداة الصلب، كربيد | أضلاع عميقة وزوايا داخلية حادة مع تفتق يمكن التحكم فيه | نصف قطر الزاوية ودقة الاستدقاق |
| اللكمات والقوالب والتركيبات للختم الطبي | D2، كربيد، صلب مقاوم للصدأ | إزالة اللكمات والقالب باستخدام سلك واحد | اتساق التخليص عبر القالب |
يستحق الصفان الأخيران الاهتمام لأنه من السهل التغاضي عنهما في قائمة المواد الطبية. غالبًا ما يقرر سلك EDM لصنع القوالب وسلك EDM للأدوات ما إذا كانت خلية الختم أو التشكيل في اتجاه مجرى النهر يمكنها الاحتفاظ بتسامحها الخاص، كما أن إدخال القالب الذي يتم قطعه باستخدام مستدق متجول سينتج نتوءًا في كل جزء تصنعه. إن الاستثمار في التحكم المستدق في مرحلة الأدوات عادة ما يكون مردوده أسرع من إضافة عامل إزالة الأزيز في نهاية السطر.
حدد الميزة الوحيدة التي تحدد العملية لكل عائلة، واكتب متطلبات التسامح والسطح حول تلك الميزة وليس حول الجزء بأكمله.
مطابقة سلسلة الآلات للعمل الطبي
العمل الطبي لا يجلس على جهاز واحد. تحتاج غرفة الأدوات لقطع اللكمات، وغرفة إنتاج النوافذ المزروعة، ومتجر العمل الذي يقطع فتحات بزاوية 60 درجة في الملقط إلى أولويات مختلفة، ويتبع التقسيم العملي في معظم مصانع EDM السلكية الصينية نفس النطاقات الثلاثة.
نطاق السرعة المتوسطة: الدقة واللمسة النهائية
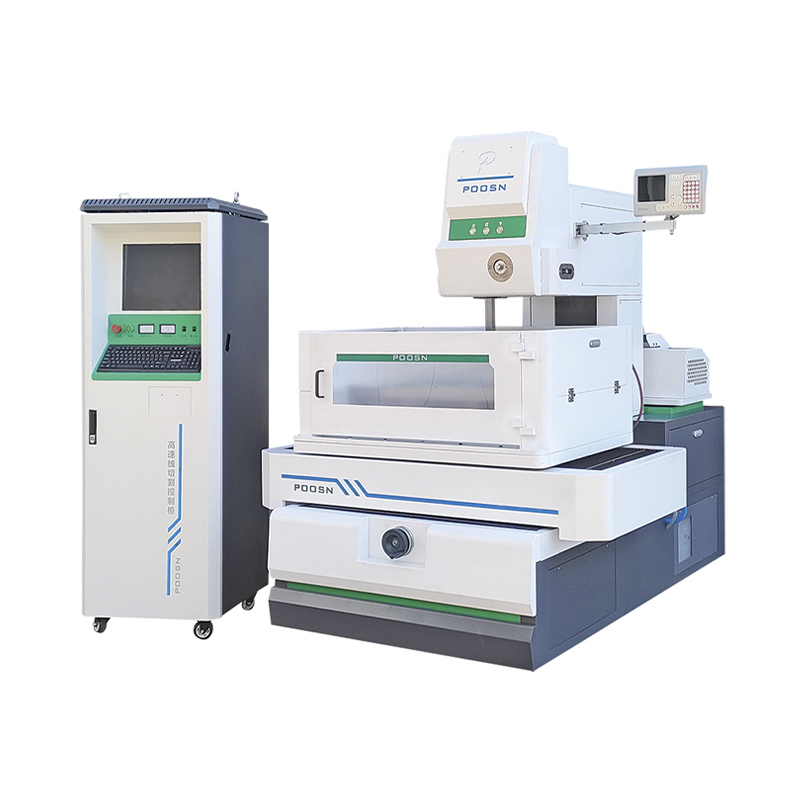
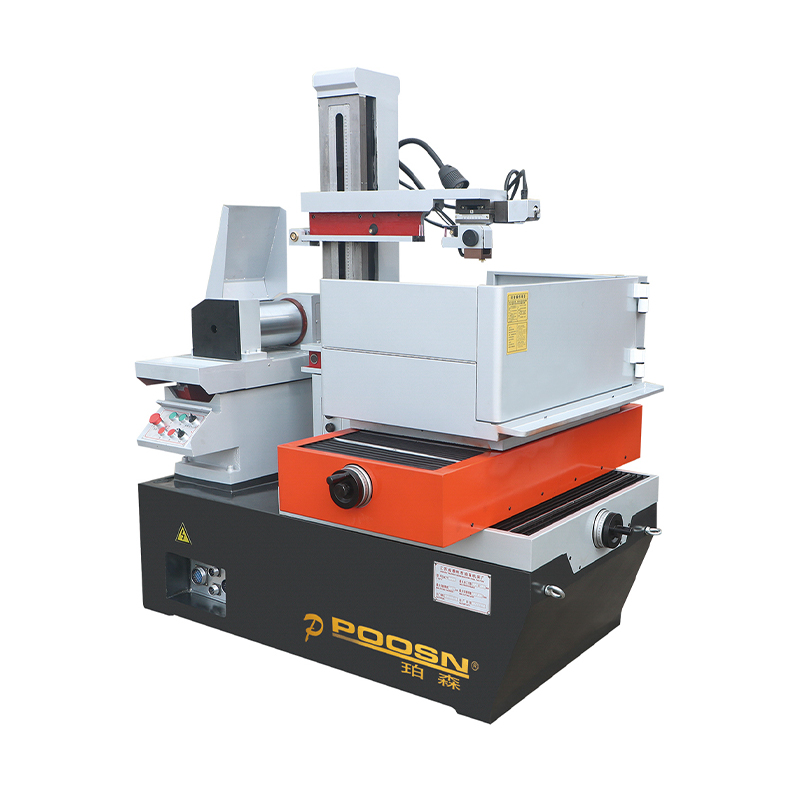
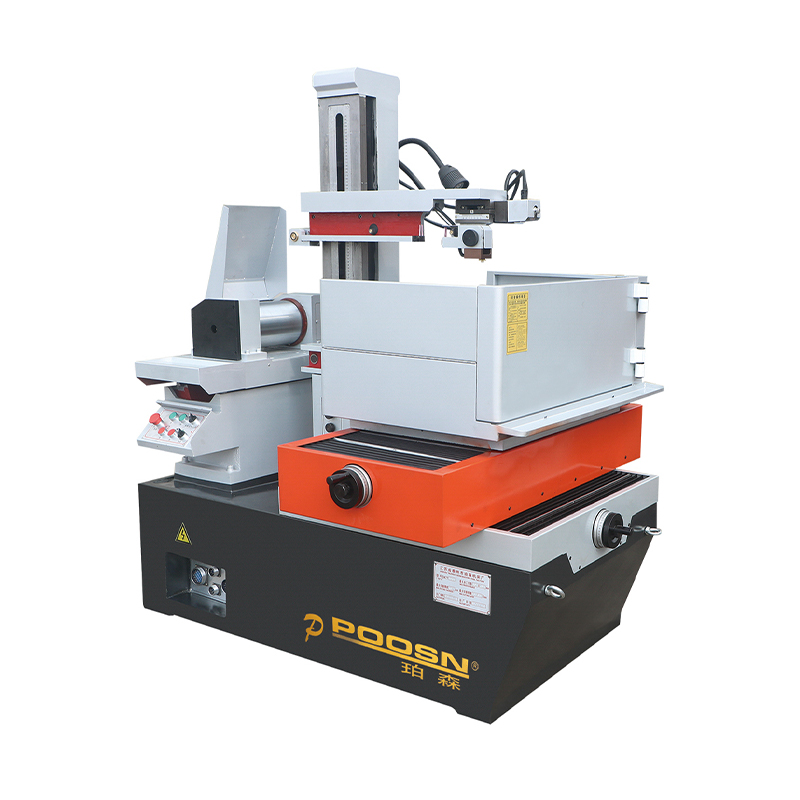
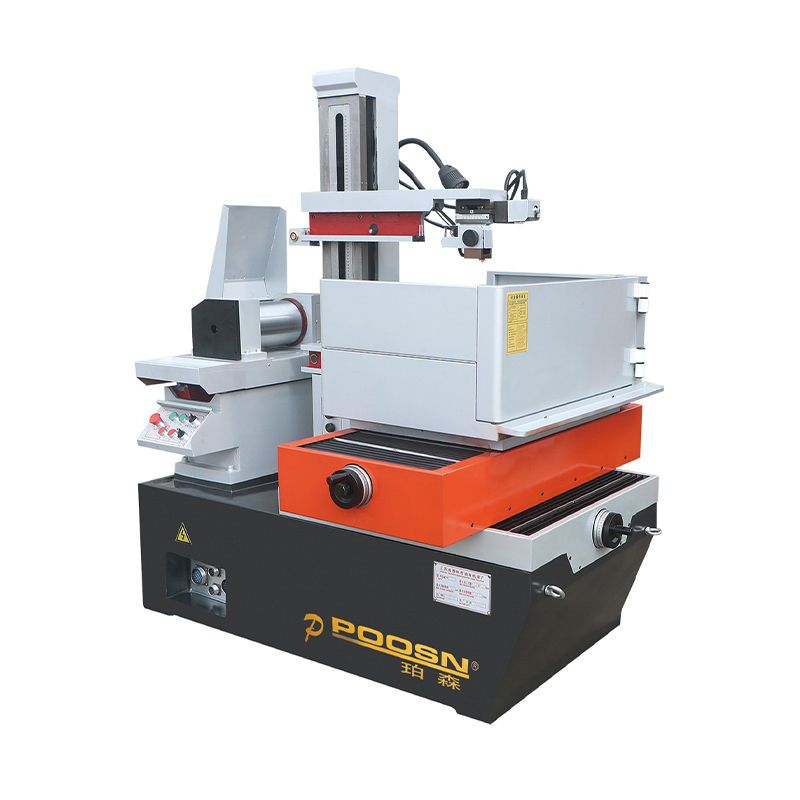
تعد سلسلة PS-C، التي تغطي PS35C، وPS45C، وPS50C، وPS60C، مناسبة بشكل طبيعي لميزات الغرسة وتفاصيل التثقيب والقالب وأي جزء يحمل فيه الرسم وسيلة شرح تبلغ ± 0.005 مم بالإضافة إلى متطلبات السطح الدقيق. هذه هي آلات قطع متعددة مع تحكم مؤازر، ويتم استخدام PS35C على وجه الخصوص على نطاق واسع حيث يكون غلاف العمل المدمج والدقة العالية أكثر أهمية من سرعة القطع الخام.
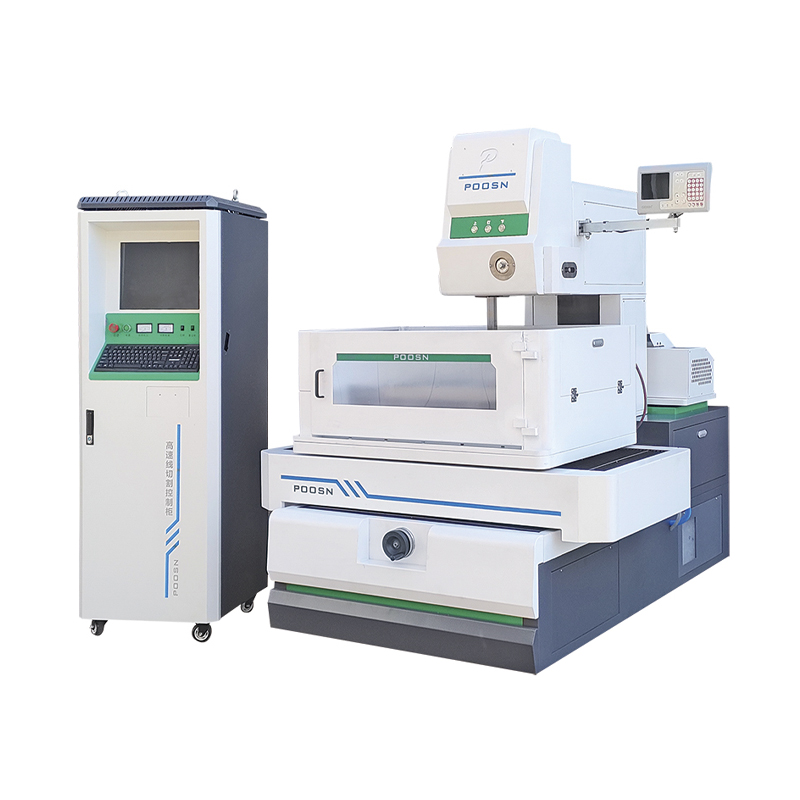 آلة القطع بالشرارة الكهربائية (EDM) ذات السرعة المتوسطة والدقيقة PS35C جهاز WEDM مدمج متعدد القطع ومتوسط السرعة يتم التحكم فيه مؤازرًا للعمل بقياس ±0.005 مم والأسطح الدقيقة، مما يوازن بين الدقة وأداء التكلفة. عرض المنتج →
النطاق عالي السرعة: التكلفة والإنتاجية
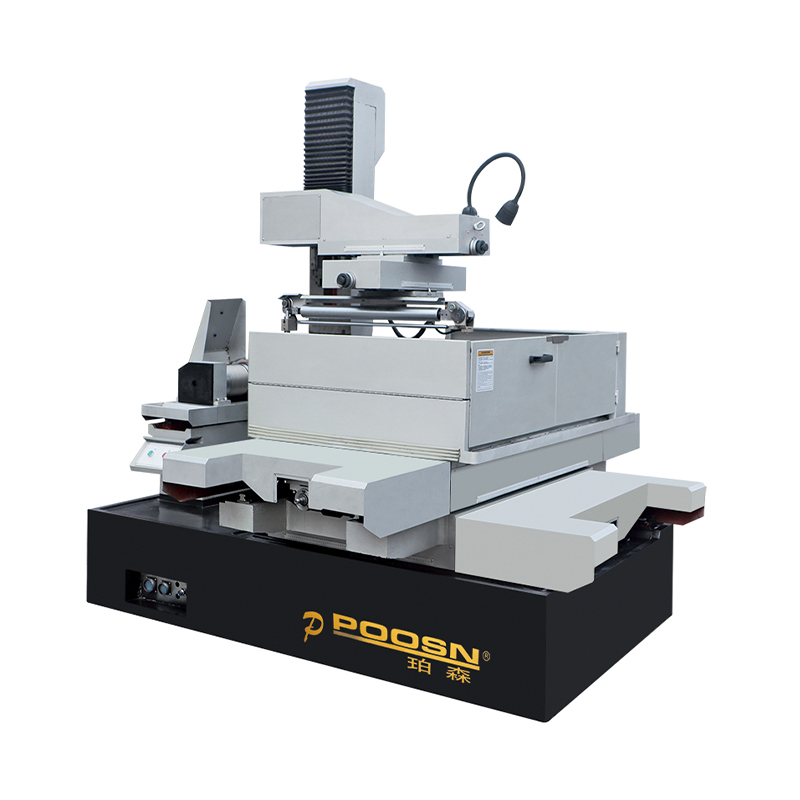
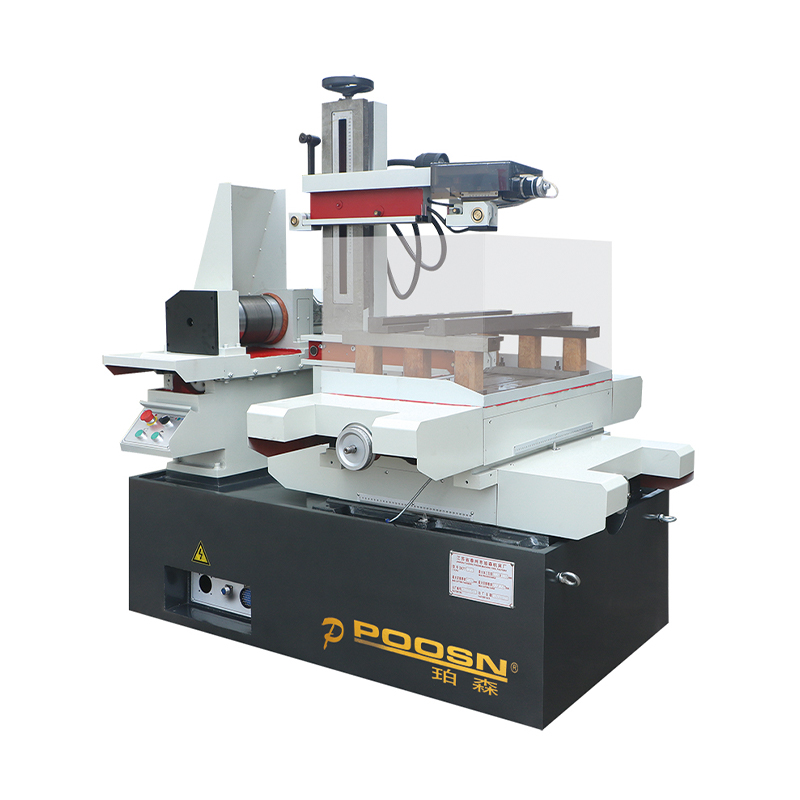
سلسلة DK77، من DK7725 إلى DK7735، DK7745 وDK7745F، تستخدم سلك الموليبدينوم الترددي وتوفر أقل تكلفة تشغيل في الساعة. بالنسبة لألواح التثبيت، وفراغات الأدوات، وأقواس النموذج الأولي والأجزاء التي يكون فيها ± 0.01 مم مقبولاً، غالبًا ما يكون WEDM عالي السرعة هو الطريق الأكثر اقتصادا، ويظل العمود الفقري لغرف الأدوات الطبية التي تدعم عمليات الختم أو التشكيل الخاصة بها.
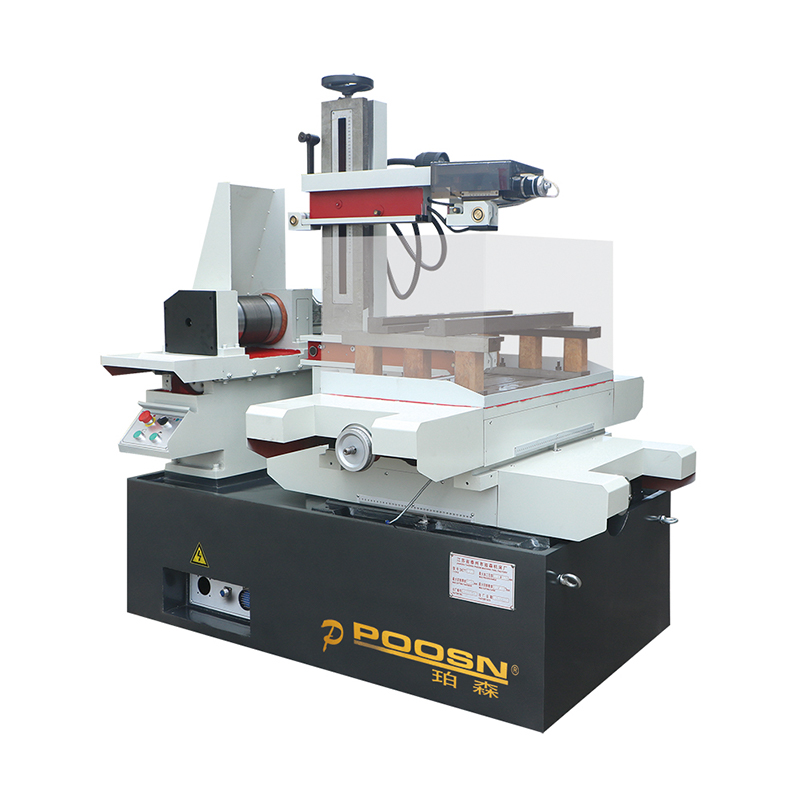 ماكينة EDM لقطع الأسلاك عالية السرعة باستخدام الحاسب الآلي DK-7745 جهاز WEDM عالي السرعة ذو 4 محاور مع سلك سفر وتردد 400 × 600 مم، مناسب للأشكال المعقدة منخفضة التكلفة وقطع العمل الأكبر حجمًا. عرض المنتج →
شريط مستدق كبير: ميزات بزاوية في تمريرة واحدة
تحمل الأدوات الجراحية في كثير من الأحيان فتحات زاوية وأوجه مسودة وزوايا راحة قد تحتاج إلى عملية ثانية. تم تصميم سلسلة DKD، بما في ذلك DK45D وDK55D وDK63D وDK80D، بحوالي 30 درجة و60 درجة، مما يسمح لسلك مستدق كبير EDM بقطع فتحة متقاربة أو جدار مسودة في إعداد واحد وتثبيت الزاوية على طول الارتفاع الكامل للجزء.
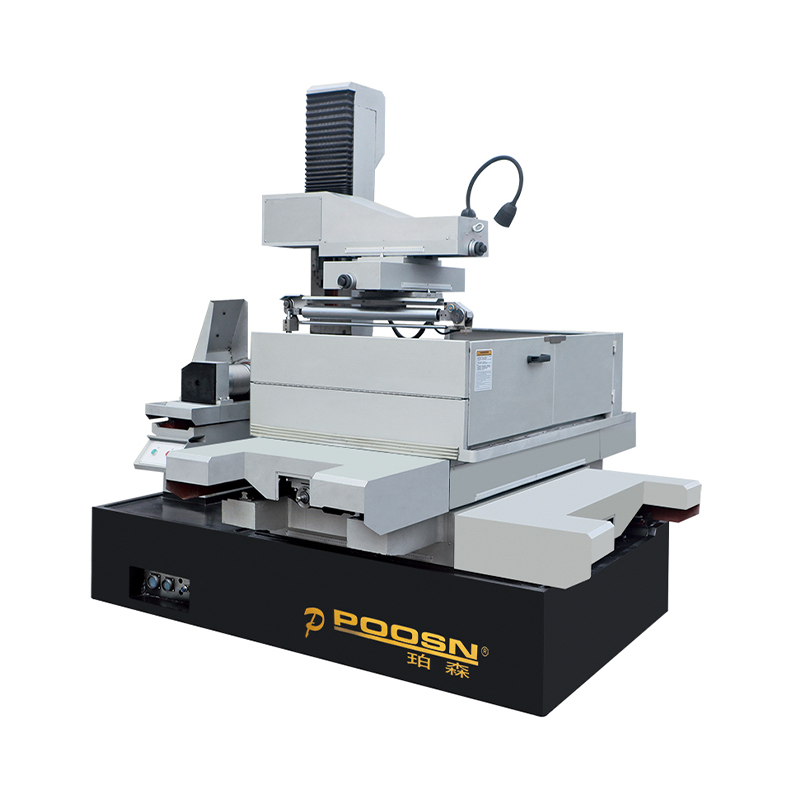 آلة قطع الأسلاك المستدقة الكبيرة باستخدام الحاسب الآلي DK45D EDM WEDM مستدق كبير مع قطع ± 30 درجة وتحكم X8 AUTOCUT، مناسب للقوالب المعقدة والميزات ذات الزوايا التي يصل سمكها إلى 450 مم. عرض المنتج →
بالنسبة للمشترين الذين يستوردون من شركة تصنيع الأسلاك EDM الصينية، فإن السؤال العملي ليس ما هي السلسلة الأفضل ولكن ما هي المجموعة التي تغطي مزيج المنتجات. يمكن للمورد الذي يبني منصات متوسطة السرعة وعالية السرعة ومستدقة في نفس المصنع أن يقتبس المجموعة الطبية بأكملها دون التعاقد من الباطن على الأجزاء الصعبة، وهذا مهم عندما ينتقل المشروع من النموذج الأولي إلى الإنتاج. يجب تسوية تصميم التركيبات المخصصة ومتطلبات الجهد ونطاقات قطر السلك ولغة التحكم في مرحلة المواصفات وليس بعد أمر الشراء.
اختر السلسلة حسب الميزة الوظيفية الأكثر إحكامًا في مزيج المنتج الخاص بك، ثم قم بإضافة النظام الأساسي الأرخص للأجزاء التي لا تحتاج إليها.
السلوك المادي: حيث تكتسب العملية مكانتها
يمكن قطع كل المواد الطبية الموصلة، لكنها لا تتصرف بنفس الطريقة. تظهر الاختلافات في سرعة القطع وفي طبقة إعادة الصياغة وفي مقدار المعالجة اللاحقة التي يحتاجها الجزء.
| مادة | السلوك على الجهاز | تعديل نموذجي |
|---|---|---|
| Ti-6Al-4V | يتم القطع بشكل مطرد، لكن السطح يمكن أن يلتقط النحاس أو الزنك من السلك | المقشود النهائي، التنظيف بالموجات فوق الصوتية، التخميل أو التلميع الكهربائي |
| 316LVM غير القابل للصدأ | سمك إعادة صياغة يمكن التنبؤ به وسريع ومنخفض | دورة قياسية متعددة القطع مزودة بمشطين |
| الكوبالت والكروم وMP35N | صلبة ومقاومة للتآكل، وتآكل أبطأ، واستهلاك أعلى للأسلاك | يتم تقليل الطاقة عند الانتهاء للحد من التشققات الدقيقة |
| الننتول | يمكن أن يؤدي إدخال الحرارة إلى تغيير درجة حرارة التحويل | تمريرات تقليم منخفضة الطاقة وتاريخ حراري موثق |
| 17-4PH عند H900 | قطع بالصلابة الكاملة دون تشويه | خشنة وشطفتين، تحقق من الضغط المحتجز على المقاطع الرقيقة |
| كربيد التنغستن | بطيء جدًا، وتآكل عالي للأسلاك، وخطر تقطيع الحواف | طاقة تفريغ أقل، إعدادات كربيد مخصصة |
| إنكونيل 718 | طبقة إعادة الصياغة مستقرة ولكنها بطيئة وتميل إلى أن تكون أكثر سمكًا | تمريرة مقشودة إضافية وفحص الصلابة بعد القطع |
هناك شرطان حدوديان مهمان بقدر أهمية الجدول. ببساطة لا يمكن قطع المواد غير الموصلة من خلال هذه العملية، لذا فإن المواصفات التي تتطلب سلك EDM على غرسة الزركونيا أو قفص نظرة خاطفة هي خطأ في الرسم، وليست مشكلة في المورد. على النقيض من ذلك، فإن السبائك المغناطيسية ومنخفضة الموصلية تقطع بشكل جيد ولكنها قد تحتاج إلى سلك مختلف واستجابة مؤازرة أبطأ لتجنب كسر الأسلاك في المقاطع العميقة والضيقة.
إن سلك EDM للتيتانيوم وسلك EDM للكربيد هما عمليتا البحث اللذان يتبعهما غالبًا سؤال حول جودة السطح، وكلاهما ينزل إلى نفس المبدأ: يحدد تمرير القطع النهائي السطح الذي سيراه المريض أو التجميع بالفعل. إذا كان القطع الأخير عبارة عن تمريرة خشنة، فإن طبقة إعادة الصياغة وعناصر السلك المنقولة تكون جزءًا من المنتج النهائي سواء ذكرها الرسم أم لا.
تحدد المادة معلمات القطع، لكن تمرير القطع النهائي يحدد كيمياء سطح الجزء الذي يتم تسليمه.
سلامة السطح والنظافة والتحقق من الصحة
طبقة إعادة الصياغة عبارة عن جلد رقيق متصلب بسرعة يختلف في هيكله عن المعدن الأساسي. على شريحة هيكلية لا صلة له بالموضوع. على الغرسة أو حافة ملامسة للأنسجة تصبح خاصية موثقة، لأن طبقة إعادة التشكيل المتشققة أو المسامية يمكن أن تحبس البقايا وتصبح موقع بدء التعب. تؤدي التمريرات المقشودة إلى تقليل تلك الطبقة إلى 1 ميكرومتر إلى 2 ميكرومتر في معظم الأعمال الطبية، ثم يقوم الطلاء الكهربائي اللاحق بإزالة الباقي بينما يقوم بتنعيم السطح بشكل أكبر.
التنظيف هو خطوة عملية، وليس مسحًا. يمتد التسلسل النموذجي من شطف الماء منزوع الأيونات والحمام بالموجات فوق الصوتية إلى خطوة التخميل مثل ASTM F86 للمكونات غير القابلة للصدأ، تليها مرحلة تجفيف يمكن التحكم فيها. تحتاج كل خطوة إلى سجل إذا كان الجزء يخضع لنظام الجودة ISO 13485، ويجب أن ترتبط السجلات مرة أخرى بمجموعة الأسلاك وحالة العزل الكهربائي والمشغل.
تختلف توقعات التحقق من الصحة باختلاف العميل ولكنها تتبع شكلاً مألوفًا. يغطي تأهيل المعدات التركيب والتشغيل والأداء. يغطي التحقق من صحة العملية نافذة المعلمة: نوع السلك، والتوتر، وضغط التدفق، ومقاومة الماء، والإزاحة، وعدد التمريرات. يؤكد فحص المادة الأولى الشكل الهندسي مقابل الرسم، وتؤكد مراقبة القدرة المستمرة أن العملية لم تنجرف. إن المورد الذي يمكنه تقديم ورقة المعلمات ودراسة القدرات جنبًا إلى جنب مع الجزء يكون تأهيله أسهل بكثير من المورد الذي يمكنه فقط تقديم شهادة المطابقة.
تستحق إمكانية التتبع أيضًا ذكرها في محادثة الشراء. بالنسبة للعمل الطبي، غالبًا ما تكون درجة السلك وسجل المقاومة العازلة وسجل صيانة الماكينة بنفس أهمية تقرير الفحص، لأنها تشرح سبب استيفاء السطح للمواصفات بدلاً من مجرد تأكيد ذلك.
يتم تعريف عملية EDM للأسلاك الطبية من خلال نافذة المعلمات الخاصة بها وسجلاتها، وليس من خلال طراز الآلة الموجود على الأرض.
التكلفة والمهلة الزمنية وسؤال الشراء أو الاستعانة بمصادر خارجية
عادةً لا تكون فروق الأسعار بين عروض الأسعار لنفس الجزء الطبي مشكلة تتعلق بجودة الماكينة. إنها تأتي من الافتراضات التي يضعها كل مورد بشأن تصاريح المرور والتركيبات والتفتيش. تشرح برامج التشغيل أدناه معظم الانتشار.
- المغلف الجزئي وتعقيد التركيبات. الجزء الذي يحتاج إلى فراغ مخصص أو أداة لاصقة يتحمل التكلفة قبل الشرارة الأولى.
- عدد تمريرات القطع. تضيف كل عملية مسح وقت الدورة واستهلاك الأسلاك، ويمكن أن تؤدي أربع تمريرات إلى مضاعفة دورة القطع التقريبي تقريبًا.
- عدد وسائل الشرح شديدة التسامح. عشرة أبعاد ±0.002 مم تكلف أكثر بكثير من واحد، لأن الملف الشخصي بأكمله يرث التمريرات الإضافية.
- مادة. يتآكل الكربيد والكوبالت والكروم ببطء ويستهلكان أسلاكًا أكثر من الفولاذ المقاوم للصدأ.
- بدء الثقوب وخيوط الأسلاك. تضيف فتحات البدء العميقة أو العديدة وقتًا للإعداد، خاصة على الأجزاء التي لا يمكن إعادة ربطها تلقائيًا.
- التوثيق. تعد حزم التحقق وشهادات المواد وتقارير الفحص ساعات هندسية حقيقية.
من ناحية المصادر، عادةً ما يؤدي الشراء مباشرة من مصنع EDM للأسلاك إلى تغيير هيكل التكلفة بشكل أكبر عند تكرار العمل، حيث يتم إطفاء التركيبات وإثبات مجموعة المعلمات. بالنسبة للنموذج الأولي لمرة واحدة، غالبًا ما يكون الدفع للمورد لاستيعاب الإعداد هو القرار الأرخص حتى بمعدل أعلى بالساعة. عندما تبرر الكميات استخدام الآلة، يجب إجراء مقارنات الأسعار على تكلفة التسليم لكل قطعة بالعدد المطلوب من التمريرات، وليس على أرقام المعدات الرئيسية.
تتبع ترتيبات البيع بالجملة وتصنيع المعدات الأصلية نفس المنطق. غالبًا ما تنتج آلة EDM المخصصة لقطع الأسلاك والمبنية حول عائلة منتجات محددة، مع غلاف عمل ثابت ومكتبة معلمات محددة مسبقًا، اقتصاديات أفضل من الآلة ذات الأغراض العامة المستخدمة بجزء صغير من قدرتها.
قارن عروض الأسعار بالتكلفة لكل جزء متوافق عند عدد محدد من مرات المرور، وعادةً ما تشرح فجوة السعر الظاهرة نفسها.
روتين الصيانة الذي يحمي الدقة
تبين أن معظم شكاوى الدقة التي ترجع إلى سلك EDM هي مشكلات تتعلق بالصيانة وليست عطلًا ميكانيكيًا. روتين قصير ومنضبط يمنع الأغلبية منهم.
| الفاصل الزمني | تحقق | لماذا يهم |
|---|---|---|
| يوميا | مقاومة الماء، ضغط الفلتر، شد السلك، حالة الدليل | يغير انجراف المقاومة فجوة الشرارة وبالتالي درجة الصوت |
| أسبوعيا | محاذاة التركيبات، ونظافة الطاولة، والفوهة، ومسارات التدفق | يؤدي التنظيف السيئ إلى انقطاع الأسلاك وخطأ في الاستدقاق |
| شهريا | رد الفعل العكسي، التربيع، التسوية، حالة الراتنج | تتراكم الأخطاء الهندسية الصغيرة في أجزاء خارج نطاق التسامح |
| ربع سنوية | تشحيم الكرة اللولبية، التحقق من المعايرة، فحص المولد | تعتمد دقة تحديد المواقع واتساق السطح على كليهما |
| سنوي | مسح هندسي كامل مقابل محضر القبول | يحدد خط الأساس للتحقق من الصحة في العام المقبل |
الخطأ الوحيد الأكثر شيوعًا هو التعامل مع العازل الكهربائي كتفاصيل مستهلكة. تؤثر جودة المياه على فجوة الشرارة، والتشطيب السطحي وسلوك التآكل للجزء، ويستغرق سجل المقاومة أقل من دقيقة لكل نوبة للمحافظة عليه. المتاجر التي تحتفظ بهذا السجل لا ترى أبدًا الانجراف البطيء وغير المبرر في الملعب الذي يكلف أسبوعًا من التحقيق.
تسجيل المقاومة العازلة في كل نوبة: إنه أرخص نظام للإنذار المبكر على الأسلاك الدقيقة EDM.
قائمة التحقق من المواصفات قبل أن تطلب عرض أسعار
إن طلب عرض الأسعار المُعد جيدًا يقصر دورة التقييم ويزيل معظم الافتراضات التي تسبب النزاعات لاحقًا.
- اذكر المادة وحالتها، بما في ذلك الصلابة وأي معالجة حرارية سابقة.
- حدد الأبعاد الوظيفية والأبعاد المرجعية، بدلاً من التسامح مع كل شيء بالتساوي.
- قم بتوفير الحد الأدنى المسموح به لنصف قطر الزاوية الداخلية، أو اطلب من المورد إضافة واحد.
- حدد تشطيب السطح ومتطلبات إعادة الصياغة على الوجوه الوظيفية فقط.
- حدد المكان الذي يمكن وضع فتحات البداية فيه وما إذا كان من الممكن حفرها أو يجب حفرها باستخدام تقنية EDM.
- قم بوصف واجهة التركيب، بما في ذلك أي ميزات يجب أن تظل دون مساس بالتثبيت.
- اذكر طريقة التفتيش وخطة أخذ العينات وحزمة الوثائق المطلوبة.
- قم بتأكيد الحجم السنوي والمنحدر المتوقع، حتى يتمكن المورد من تحديد العدد الصحيح من التمريرات.
عادةً ما يأتي الرسم المُعد بهذه الطريقة بمسار عملية واقعي، وسعر يمكن الدفاع عنه، ووقت دورة سيظل قائمًا عندما ينتقل الطلب إلى الإنتاج.
كل افتراض تم استبعاده من طلب عرض الأسعار يصبح أمر تغيير لاحقًا، لذا اقضي الساعة الإضافية في الرسم قبل إرساله.
الأسئلة المتداولة حول Wire EDM للمكونات الطبية
هل يمكن لسلك EDM قطع الغرسات الطبية المصنوعة من التيتانيوم؟نعم. Ti-6Al-4V والتيتانيوم النقي تجاريًا كلاهما موصلان ومقطعان بشكل نظيف عند الصلابة الكاملة. الحذر هو على كيمياء السطح بدلا من قابلية التشغيل الآلي: يجب تحديد تمرير القطع النهائي، وتسلسل التنظيف والتخميل أو خطوة التلميع الكهربائي، لأن التيتانيوم يمكن أن يلتقط النحاس أو الزنك من السلك إذا ترك الوجه الوظيفي على قطع خشن. |
هل ينتج سلك EDM أجزاء أدوات جراحية خالية من النتوءات؟نتوءات غائبة بطبيعة العملية، حيث يتم تآكل المواد بدلاً من قصها. لا يزال من الممكن أن تظهر المقاطع الرفيعة جدًا حافة دقيقة أو شفة منقلبة قليلاً، والتي يزيلها تمريرة خفيفة أو طلاء كهربائي قصير. بالنسبة للفكوك والمفاصل الصندوقية والفتحات ذات الزوايا، غالبًا ما يتم تفضيل هذه العملية على الطحن الذي يتبعه إزالة الأزيز يدويًا. |
هل سلك EDM مناسب لسطح الزرع النهائي؟يمكن ذلك، بشرط أن يتم الانتهاء من السطح بتمريرات تقليم ويتبعها تسلسل تنظيف وتلميع مناسب. تستخدم العديد من برامج الزرع سلك EDM للكفاف أو النافذة ثم تعتمد على التلميع الكهربائي للسطح النهائي. يجب أن يوضح الرسم الأسطح التي تم الانتهاء منها بواسطة EDM والأسطح التي تم الانتهاء منها في اتجاه مجرى النهر. |
ما هو التسامح الذي يجب أن أحدده في جزء EDM من الأسلاك الطبية؟بالنسبة لمعظم أعمال الإنتاج، يمكن تحقيق ±0.005 مم من خلال تمريرة خشنة وواحدة أو اثنتين من الكشطات. احتفظ بـ ±0.002 مم للميزات الوظيفية التي تحتاج إليها حقًا، مثل تجاويف التزاوج أو وجوه الختم. يؤدي التسامح مع كل بُعد إلى رفع تكلفة القطعة بشكل محكم دون تحسين الوظيفة. |
السرعة العالية أم السرعة المتوسطة أيهما أفضل للعمل الطبي؟تعد المنصات متوسطة السرعة مثل سلسلة PS-C هي الخيار المعتاد للزرعات واللكمات الدقيقة والأجزاء ذات متطلبات درجة الصوت الضيقة. تظل الآلات عالية السرعة مثل سلسلة DK77 اقتصادية بالنسبة للتركيبات والأدوات الفارغة والميزات الأقل أهمية، وتقوم العديد من المصانع بتشغيل كليهما بحيث تنتقل كل وظيفة إلى النظام الأساسي المناسب. |
هل يمكن لسلك EDM قطع مكونات PEEK أو الزركونيا أو السيراميك؟لا، فهذه المواد ليست موصلة للكهرباء، لذا لا يمكن للعملية أن تؤدي إلى تآكلها. إنهم ينتمون إلى طرق الطحن أو الخراطة أو الطحن أو التشكيل. يؤدي تأكيد الموصلية قبل كتابة مواصفات العملية إلى تجنب الرسم الذي لا يمكن لمورد EDM اقتباسه. |
ما الذي يحتاجه المورد لعرض أسعار وظيفة EDM الخاصة بالأسلاك الطبية؟نموذج ثلاثي الأبعاد أو رسم مع التفاوتات المحددة على أنها وظيفية أو مرجعية، والمواد والمعالجة الحرارية، والتشطيب السطحي المطلوب، والحجم السنوي، ومتطلبات الفحص والتوثيق. عادةً ما يؤدي توفير هذه العناصر الخمسة إلى الحصول على عرض أسعار يظل على قيد الحياة عند الاتصال بالإنتاج. |
وضع الطريق معا
يعمل سلك EDM للمكونات الطبية بشكل أفضل عندما يتم التعامل معه كعملية محددة بدلاً من كونها عملية احتياطية. حدد الميزة التي تدفع التفاوت، واختر نطاق الماكينة الذي يطابقه، واكتب تصاريح القطع وتسلسل التنظيف في المواصفات، واطلب بيانات القدرة بدلاً من تقييم الماكينة. يحافظ هذا النهج على المادة الأولى والجزء الألف في نفس نطاق التسامح، وهو التعريف الوحيد للدقة الذي يهم في التصنيع الطبي.
| مقارنة المنصات سلسلة ماكينات قطع الأسلاك متوسطة السرعة EDM يغطي نطاق PS-C المستخدم في أعمال الزرع والتثقيب. | مادة guidance حلول معالجة المواد الخاصة يشرح كيفية التعامل مع السبائك الصلبة والغريبة في الإنتاج. |
الدقة في الأسلاك الطبية EDM هي نافذة عملية موثقة، وليست شارة الآلة.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
