

 English
 русский
 عربى

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / سلك EDM لـ Inconel: معلمات القطع واختيار الماكينة ونصائح الأدوات
سلك EDM لـ Inconel: معلمات القطع واختيار الماكينة ونصائح الأدوات
2026-10-12
تقتبس غرفة الأدوات مجموعة من قوالب بثق Inconel 718 ويعاني قسم الطحن بالفعل: تم استهلاك أربع مطاحن نهائية من الكربيد، وقوس 0.15 مم تم تحريره من الإجهاد المتبقي، ونصف قطر الزاوية الذي لا يزال بحاجة إلى تشطيب يدوي. هذه هي عادةً النقطة التي يتوقف فيها المتجر عن إعادة تخطيط استراتيجية الطحن الخاصة به وينقل المهمة إلى ماكينة EDM سلكية، وهي أيضًا النقطة التي يكتشف فيها المتجر أن Inconel لا تتصرف مثل أدوات الفولاذ المتصلبة التي تقطعها عادةً.
إن Wire EDM لـ Inconel ليس عملية احتياطية. نظرًا لأن آلة المعالجة بالتفريغ الكهربائي تزيل المواد حراريًا بدلًا من إزالتها ميكانيكيًا، فإنها ببساطة تتجاهل الخصائص التي تجعل سبائك النيكل الفائقة معادية جدًا لأدوات القطع: الصلابة الساخنة العالية، والتصلب السريع للعمل تحت الضغط، والتوصيل الحراري المنخفض الذي يحبس الحرارة عند حافة القطع. في ماكينة WEDM متعددة القطع التي تم تكوينها بشكل صحيح، يمكن إنهاء جزء Inconel 718 القديم في حدود 0.005 إلى 0.01 مم، مع تشطيب نهائي للسطح في منطقة Ra 0.4 إلى 0.8 ميكرومتر، وبدون قوة قطع متاحة لحرف جدار رقيق.
المقايضة هي السرعة والانضباط في العملية. يقطع إنكونيل ما يقرب من ثلث معدل فولاذ الأدوات المتصلب على نفس الآلة، ومن المرجح أن ينكسر السلك، ويجب إزالة طبقة إعادة الصياغة التي خلفها ممر التخشين عن طريق قطع القطع المتتالية. كل ما يلي يوضح ما الذي يتغير فعليًا عندما تكون قطعة العمل عبارة عن سبيكة نيكل، وكيف ينبغي اختيار الماكينة وقطب السلك وخطة القطع لها.
الوجبات الجاهزة الرئيسية: لا تتطلب Inconel فئة آلات مختلفة لقطع الأسلاك، ولكنها تتطلب تحكمًا مؤازرًا مستقرًا وقدرة حقيقية على القطع المتعدد وخطة قطع مكتوبة لسبائك النيكل بدلاً من الموروثة من الفولاذ.
محتوى
- 1 لماذا يعد الإنكونيل مادة صعبة، حتى بالنسبة لموسيقى الرقص الإلكترونية
- 2 كيف يقارن Inconel مع السبائك الأخرى الموجودة على نفس الجهاز
- 3 لماذا لا يزال Wire EDM هو العملية الصحيحة لشركة Inconel
- 4 اختيار الماكينة: ما يهم فعليًا لشركة Inconel
- 5 اختيار القطب الكهربائي لInconel
- 6 معلمات القطع واستراتيجية القطع المتعدد
- 7 قطع مستدق، أقسام سميكة وأجزاء كبيرة الحجم
- 8 خيارات السرعة العالية والمتوسطة والثقيلة
- 9 مسك العمل وفتحات البدء والتحضير المسبق للقطع
- 10 استكشاف الأخطاء وإصلاحها: المشاكل الشائعة عند قطع الإنكونيل
- 11 الصيانة اليومية عندما تهيمن سبائك النيكل على الجدول الزمني
- 12 قائمة مراجعة الشراء: أسئلة يجب طرحها على الشركة المصنعة لـ Wire EDM
- 13 حيث يتم قطع أجزاء Inconel في الممارسة العملية
- 14 الأسئلة المتداولة حول Wire EDM لـ Inconel
- 14.1 هل يمكن لآلة EDM السلكية القياسية قطع Inconel 718؟
- 14.2 ما مدى بطء سلك EDM لـ Inconel مقارنة بالفولاذ؟
- 14.3 ما هو عدد القطع المطلوبة في Inconel 718؟
- 14.4 أي قطب كهربائي يعمل بشكل أفضل على سبائك النيكل؟
- 14.5 هل يترك سلك EDM المنطقة المتأثرة بالحرارة في Inconel؟
- 14.6 هل آلة WEDM عالية السرعة اقتصادية بالنسبة لـ Inconel؟
- 14.7 ما هو التسامح الذي يمكن توقعه من جزء Inconel؟
- 14.8 هل يمكن طلب آلة تم تكوينها بالفعل لإنتاج سبائك النيكل؟
- 15 الخطوة التالية
لماذا يعد الإنكونيل مادة صعبة، حتى بالنسبة لموسيقى الرقص الإلكترونية
Inconel 718 عبارة عن سبيكة فائقة من الحديد والنيكل والكروم معززة بإضافات النيوبيوم والموليبدينوم والتيتانيوم والألومنيوم. في الحالة القديمة، تتراوح درجة حرارته بين 36 إلى 44 HRC، ويحتفظ بجزء مفيد من قوته حتى 700 درجة مئوية تقريبًا، ويوصل الحرارة عند حوالي 11 وات/م·ك فقط، أي ما يقرب من ربع ما يوصله الفولاذ الكربوني. معدل تصلب عملها مرتفع، وتحتوي السبيكة على جزيئات كربيد ونيتريد صلبة تعمل على كشط أي شيء يحتك بها.
معظم هذه القائمة مهمة للطحن والتحول. أربع خصائص مهمة لسلك EDM، وهي تستحق الفصل لأن كل واحدة منها تشير إلى إجراء مضاد مختلف.
- الطلب على الطاقة لكل وحدة حجم. تتمتع سبائك النيكل بنقطة انصهار عالية وقدرة حرارية نوعية عالية، لذلك هناك حاجة إلى المزيد من طاقة التفريغ لإزالة نفس الحجم من المادة. إن تخشين كتلة Inconel هو ببساطة أبطأ من تخشين نفس الكتلة في D2 أو H13.
- الموصلية الحرارية المنخفضة. لا يمكن للحرارة أن تتسرب إلى الكتلة، لذلك تظل حفرة التفريغ ساخنة لفترة أطول، ويصبح حوض السباحة المنصهر أكبر، وتنمو طبقة إعادة الصب. في الممرات الوعرة القاسية، يمكن أن تصل الطبقة البيضاء على Inconel إلى عمق يتراوح من 5 إلى 15 ميكرومتر، مقارنة بحوالي 3 إلى 8 ميكرومتر على فولاذ الأدوات، ويزداد معها خطر الشقوق الصغيرة.
- سلوك الحطام والتنظيف. حطام سبائك النيكل ناعم ومتماسك ويصعب طرده من الشق الذي يبلغ قطره 0.3 مم. وعندما تتجمع، ينخفض تدفق العزل الكهربائي عبر الفجوة، وتصبح ظروف التفريغ غير مستقرة، ويتبع ذلك انقطاع الأسلاك.
- الإجهاد المتبقي والحركة. غالبًا ما تكون أجزاء الإنكونيل عبارة عن مطروقات أو مصبوبات ذات جدران رقيقة أو قريبة من الشبكة. بمجرد أن يحرر القطع الضغط الداخلي، يتحرك الجزء، ويظهر انحراف الأبعاد بين تمريرة التخشين وتمرير التشطيب.
لا تحتاج أي من هذه المشاكل إلى حل غريب. إنها تحتاج إلى طاقة تفريغ أقل لكل نبضة، وعدد أكبر من تمريرات القطع، وشطف أفضل في منطقة القطع، وتحكم أكثر إحكامًا في البيئة الحرارية حول قطعة العمل. هذا سؤال يتعلق بتكوين الماكينة وخطة القطع، وليس سؤالًا ماديًا.
الوجبات الجاهزة الرئيسية: الحد الحقيقي لإنتاجية Inconel هو طبقة إعادة التشكيل وظروف التنظيف، وليس صلابة السبيكة.
كيف يقارن Inconel مع السبائك الأخرى الموجودة على نفس الجهاز
نادرًا ما يكون السؤال العملي داخل غرفة الأدوات هو ما إذا كان من الممكن قطع إنكونيل؛ بل هو مدى أبطأها من المواد الموجودة بالفعل في الجدول الزمني. تختلف أرقام معدل القطع المنشورة للسبائك الفائقة بشكل كبير باختلاف الآلة والمولد وظروف التنظيف، لذا فإن الأرقام المطلقة أقل فائدة من المقارنة النسبية التي يتم إجراؤها على جهاز واحد بسلك واحد. يقوم الرسم البياني أدناه بتطبيع مجموعة من نتائج WEDM النموذجية متوسطة السرعة للقطع المستقيم من خلال لوحة 20 إلى 30 مم، باستخدام نفس قطر السلك ونفس عائلة المولد، مع ضبط الألومنيوم 6061 على مؤشر 100. تصف جميع القيم تمرير التخشين فقط؛ يمر حجم القطع بنفس النسبة تقريبًا، وبالتالي تتسع الفجوة الزمنية المطلقة مع زيادة طول الجزء. تعامل مع الأرقام كمؤشر تخطيط وليس كمواصفات، وتوقع انحرافات زائد أو ناقص 15 بالمائة بين الآلات وبين المشغلين.
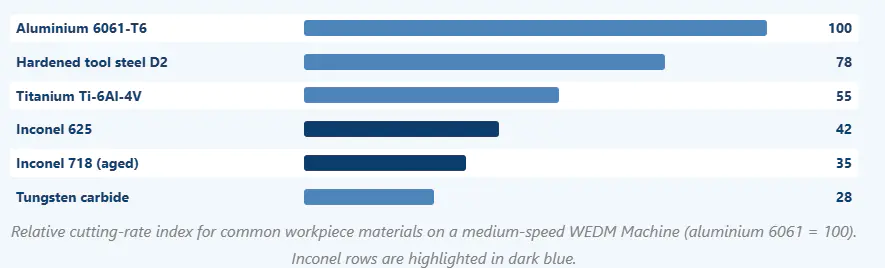
الملاحظة الأولى هي أن الفجوة بين Inconel وفولاذ الأداة كبيرة بما يكفي لتغيير تاريخ التسليم. يعمل Aged Inconel 718 عند 35 تقريبًا مقابل 78 لـ D2، وهو ما يعني أن الوظيفة التي تستغرق عشر ساعات في D2 ستستغرق حوالي 22 ساعة في Inconel على نفس الجهاز، قبل أي بدل لتجاوزات القطع الإضافية. يعد اقتباس مثل هذا العمل مع أوقات الدورات المستندة إلى الفولاذ هو الخطأ التقديري الأكثر شيوعًا في المتاجر التي لا ترى سبائك النيكل إلا في بعض الأحيان.
الملاحظة الثانية هي أن Inconel 625 وInconel 718 قريبان من بعضهما ولكنهما غير قابلين للتبديل. إن عمر 718 هو أبطأ، والأهم من ذلك، أنه الصف الأكثر احتمالا للتحرك بعد القطع بسبب المعالجة الحرارية التي تصلب هطول الأمطار. مهمة 625 التي تتصرف بشكل جيد لا تضمن أن الإصدار 718 من نفس الهندسة سوف يتصرف بنفس الطريقة.
الملاحظة الثالثة تتعلق بالتيتانيوم. يعتبر Ti-6Al-4V عند 55 أقرب بكثير إلى فولاذ الأدوات منه إلى Inconel، لذلك لا ينبغي للمتجر الذي تعلم كيفية قطع أسلاك التيتانيوم أن يفترض أن نفس الإعدادات ستخدم لسبائك النيكل. يجب أن تتحرك إعدادات المولد وضغط التنظيف وعدد مرات القطع.
الملاحظة الرابعة تتعلق بكربيد التنغستن عند 28، وهي أبطأ مادة على الرسم البياني. الكربيد بطيء بسبب صلابته وحساسيته للصدمات الحرارية، في حين أن الإنكونيل بطيء بسبب خصائصه الحرارية وطبقة إعادة صبه. إن هاتين المادتين بطيئتان لأسباب مختلفة، لذا تتباين الاستراتيجيات: يتطلب عمل الكربيد نبضات لطيفة ومنخفضة الطاقة ودعمًا دقيقًا للحافة، في حين يتطلب عمل الإنكونيل أكبر قدر ممكن من الطاقة الخشنة التي يمكن أن يتحملها السلك، يليها تشذيب قوي.
النقطة الخامسة هي أن المؤشر خطي، ففارق عشر نقاط هو فرق حقيقي. يمكن أن يؤدي الانتقال من إعداد تم مسحه بشكل سيئ إلى إعداد تم مسحه بشكل صحيح إلى استعادة خمس إلى ثماني نقاط في صفوف Inconel دون تغيير معلمة مولد واحدة. على لوحة إنكونيل 30 ملم، غالبًا ما يستغرق ذلك ساعتين في الوردية.
النقطة السادسة تتعلق باختيار الآلة. يمكن لسلك EDM عالي السرعة مع سلك الموليبدينوم أن يخشن Inconel، لكن المؤشر الذي يمكن تحقيقه أقل وتكون جودة السطح بعد التخشين أكثر خشونة، مما يعني المزيد من العمل لتمريرات القطع أو عملية تشطيب يدوية أطول. تعمل آلة EDM للأسلاك متوسطة السرعة المزودة بمولد متعدد القطع على تغيير اقتصاديات المهمة بأكملها لأنها يمكنها الاحتفاظ بالمعدل التقريبي مع الاستمرار في تقديم سطح نهائي في نفس الإعداد.
النقطة السابعة تتعلق بالسمك. القيم المذكورة أعلاه تفترض لوحة من 20 إلى 30 ملم. عندما يصبح الجزء أكثر سمكًا، يتحلل عمود الإنكونيل بشكل أسرع من العمود الفولاذي، لأن التنظيف يصبح عنق الزجاجة بدلاً من المولد. يمكن تشغيل قسم Inconel مقاس 100 مم بسهولة بنصف الفهرس الموضح هنا، ولا يؤدي أي تغيير في المعلمة إلى استعادته بالكامل.
النقطة الثامنة هي أن الرسم البياني لا يذكر شيئًا عن الدقة، بل عن معدل الإزالة فقط. عادةً ما يتم شراء أجزاء Inconel للتأكد من دقتها، لذا يجب التعامل مع معدل الإزالة كأحد المدخلات من بين عدة مدخلات عند عرض أسعار لمهمة ما، وليس كعامل حاسم.
الوجبات الجاهزة الرئيسية: خطط لأوقات دورة Inconel بحوالي 35 بالمائة من المعدل المرجعي للألمنيوم، وتقبل أن الخسارة الإضافية بنسبة 30 إلى 50 بالمائة أمر طبيعي بمجرد أن يصبح الجزء أكثر سمكًا من حوالي 80 مم.
لماذا لا يزال Wire EDM هو العملية الصحيحة لشركة Inconel
الطريقة الأكثر فائدة لرؤية العملية هي المقارنة مع الطحن، لأن هذا هو القرار الذي تواجهه معظم المتاجر فعليًا عند وصول جزء من سبائك النيكل.
| الاعتبار | الطحن باستخدام الحاسب الآلي | سلك EDM لـ Inconel |
|---|---|---|
| قوة القطع | قوة شعاعية عالية، تنحرف الجدران الرقيقة | لا شيء؛ السلك لا يلمس الجزء أبدًا |
| حساسية الصلابة | شديد؛ 44 مخزونًا قديمًا من HRC يرتدي الأدوات بسرعة | لا شيء؛ صلابة لا تغير القطع |
| تصلب العمل | تتصلب الطبقة السطحية وتتلف الممر التالي | لا تنتج عن طريق الضغط. يتم صهر المادة وإعادة ترسيخها بدلاً من ذلك |
| زوايا داخلية | محدودة بنصف قطر الأداة | يقتصر فقط على نصف قطر السلك، عادةً من 0.16 إلى 0.17 مم لسلك 0.25 مم |
| مدخلات الحرارة | تدخل الحرارة إلى الشريحة والأداة | يتم تحديد موضع الحرارة عند التفريغ، ثم يتم إزالتها عن طريق تمريرات القطع |
| أفضل استخدام | إزالة بالجملة، وميزات المنشورية بسيطة | التشطيب، التشكيلات المعقدة، الجدران الرقيقة، الجدران المدببة |
أربع عواقب تتبع من هذا الجدول. أولاً، غالبًا ما يمكن إنهاء أجزاء Inconel ذات الجدران الرقيقة التي تتطاير تحت قاطعة الطحن في إعداد EDM بسلك واحد بدون هيكل دعم. ثانيًا، حقيقة أن المادة تمت معالجتها حراريًا بالفعل لا علاقة لها بالعملية، لذلك يمكن للمتجر شراء مخزون القضبان القديمة وتقطيعها مباشرة بدلاً من التخشين في حالة التلدين وإرسال الجزء للخارج لإعادة تصلبه. ثالثًا، يتم تحرير الشكل الهندسي من حدود نصف قطر الأداة، وهو أمر مهم في أخاديد الختم وقنوات التبريد والزوايا الداخلية الحادة الشائعة في أجهزة الفضاء الجوي. رابعًا، السطح الناتج عن تمرير القطع النهائي ليس سطحًا مقوى بالعمل، وهو ما تفضله العديد من مواصفات الفضاء الجوي للحواف الحرجة للتعب.
هذه العملية ليست عالمية، والتظاهر بخلاف ذلك يهدر المال. إذا كان الجزء عبارة عن كتلة منشورية بسيطة تحتوي على كمية كبيرة من المواد المراد إزالتها، فإن الطحن يكون أسرع وأرخص، ويجب استخدام آلة قطع الأسلاك EDM فقط لعملية التشطيب. إذا كان الجزء أطول من المحور Z للآلة، فلا يمكن قطعه على الإطلاق. إذا كانت الميزة عبارة عن فتحة داخلية دقيقة في كتلة يبلغ طولها 200 مم، فإن حدود الشطف ستجعل المهمة مؤلمة بغض النظر عن الجهاز.
يتم تقسيم العمل بشكل معقول باستخدام قاطعة الطحن حيث تسمح الهندسة بذلك، وترك 0.3 إلى 0.5 مم من المخزون، وتخفيف الضغط إذا كانت المواصفات تسمح بذلك، ثم الانتهاء على آلة CNC Wire EDM. يوفر هذا المزيج أقل تكلفة إجمالية لكل جزء لمعظم أعمال Inconel.
الوجبات الجاهزة الرئيسية: استخدم سلك EDM لإنهاء Inconel، وليس لإزالة الحجم الكبير، وقم بتوجيه عملية التخشين إلى أي عملية يمكنها إزالة الحجم بشكل أسرع.
اختيار الماكينة: ما يهم فعليًا لشركة Inconel
الآلة التي تقطع الفولاذ جيدًا ستقطع إنكونيل، لكنها ستقطعه بشكل سيئ إذا كانت بعض الميزات المحددة مفقودة. يسرد الجدول أدناه ما يجب التحقق منه في ورقة المواصفات وليس في الكتيب.
| ميزة | لماذا يهم Inconel |
|---|---|
| مولد متعدد القطع اصلي | هناك حاجة إلى ثلاث أو أربع حواف لإزالة طبقة إعادة الصياغة؛ الآلة التي تتطلب فقط قطعًا متعددًا على الورق لا يمكنها الاحتفاظ بـ Ra 0.4 على سبائك النيكل |
| جودة التحكم المؤازرة | تؤدي استجابة المؤازرة غير المستقرة إلى حدوث انحناء، مما يترك حفرًا على Inconel لا يمكن إزالة أي تمريرة قطع منها بالكامل |
| توتر السلك واستقرار السرعة | يزيد حطام النيكل من الاحتكاك في الشق. التوتر المتقلب هو السبب الرئيسي للكسر |
| تصميم التنظيف ونطاق الضغط | هناك حاجة إلى فوهات قابلة للتعديل وضغط أعلى لإزالة حطام النيكل اللزج من الشق الضيق |
| التحكم في درجة الحرارة العازلة | يحافظ الاستقرار الحراري على ثبات الفجوة في عمليات قطع Inconel الطويلة ويقلل من الخطأ في الاستدقاق |
| خيوط الأسلاك التلقائية | يكون الكسر أكثر تكرارًا في Inconel، لذلك يصبح وقت الخيط تكلفة حقيقية |
| التحكم في الزاوية في CNC | يعوض تأخر السلك، والذي يكون أكثر وضوحًا عند انخفاض معدلات التغذية المستخدمة في سبائك النيكل |
| القدرة على تفتق | العديد من أجزاء Inconel عبارة عن قوالب ومكونات فضائية ذات جدران مصقولة |
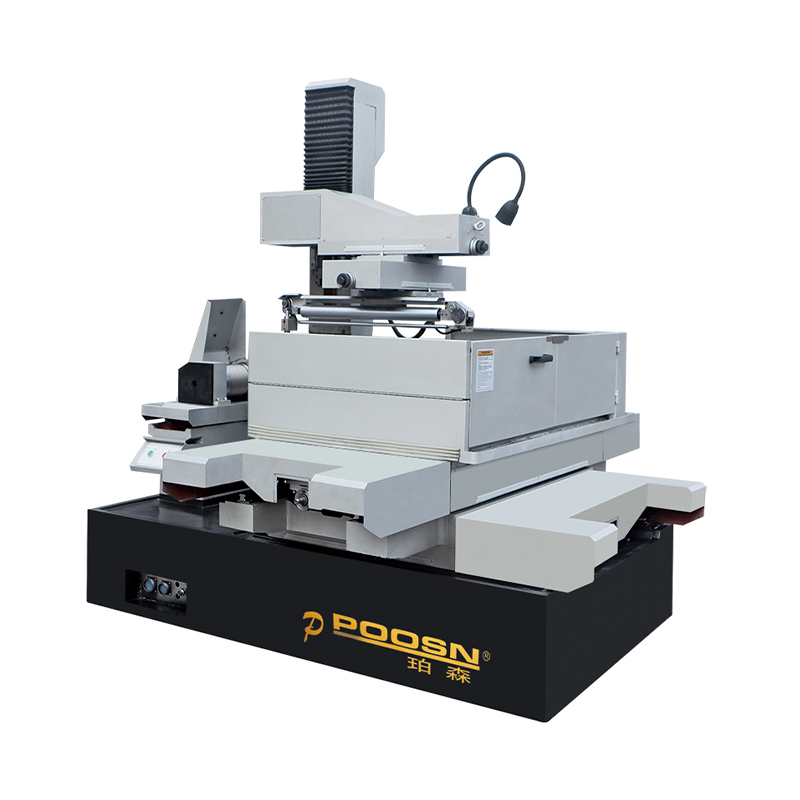
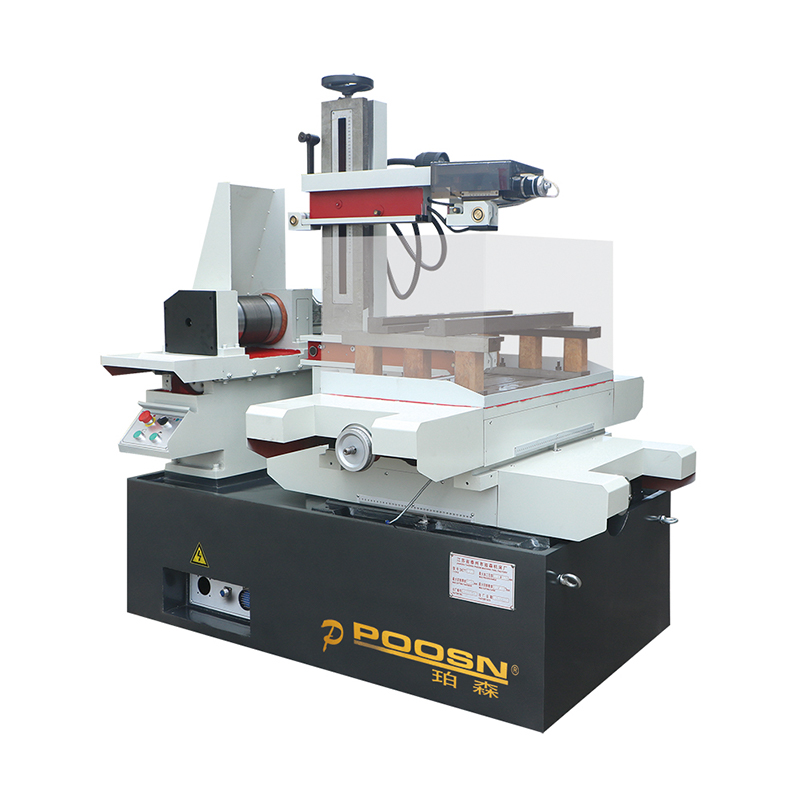
ومن الناحية العملية، تعد نماذج PS-C الأربعة نقطة مرجعية معقولة لهذا النوع من العمل. تمتد أجهزة PS35C وPS45C وPS50C وPS60C على مجموعة من أحجام الطاولات على نفس المنصة متوسطة السرعة، لذلك يمكن للمتجر الذي يبدأ بـ PS35C في تفاصيل صغيرة تتعلق بالفضاء أن ينتقل إلى PS50C أو PS60C مع تزايد حجم العمل دون إعادة تعلم التحكم. في سبائك النيكل، تتمثل قيمة المنصة متوسطة السرعة في أنها يمكن أن تخشن بمعدل مفيد ثم يتم تشذيبها للحصول على تشطيب جيد في نفس الإعداد، وهو بالضبط التسلسل الذي يحتاجه Inconel.
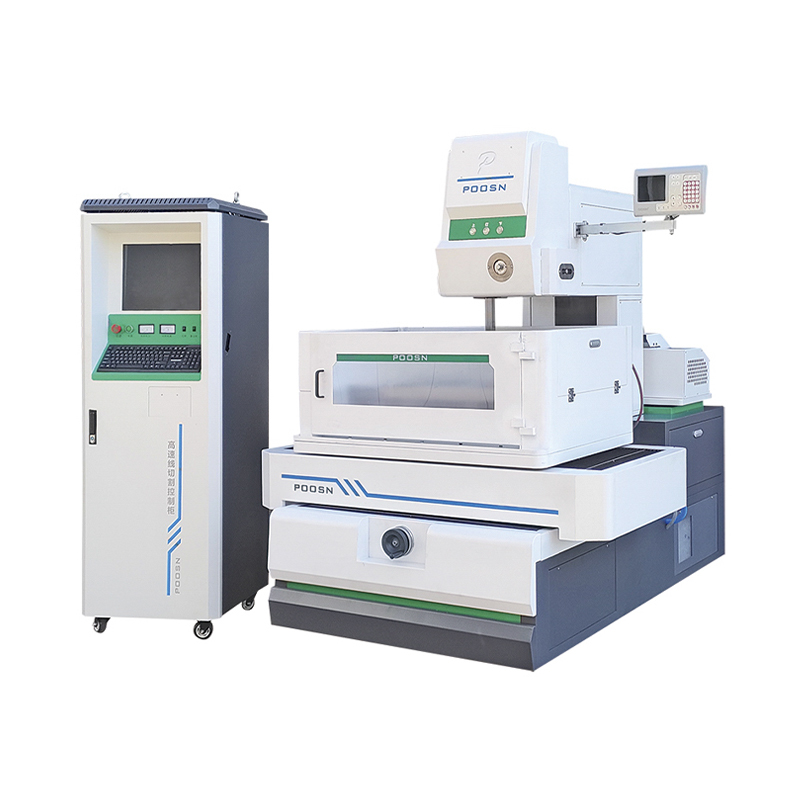 آلة قطع الأسلاك EDM ذات السرعة المتوسطة CNC للخدمة الشاقة PS45C ماكينة EDM للأسلاك متوسطة السرعة من سلسلة PS45C: تم تصميم هذه السلسلة للتصنيع الدقيق لقطع العمل الأكبر حجمًا، وتوفر إمكانات معالجة محسنة وأحمال عمل أعلى... عرض المنتج →
من السهل التغاضي عن نقطتين أخريين للمواصفات. الأول هو حجم الطاولة والخزان: غالبًا ما تكون أجزاء Inconel طويلة ورفيعة، والآلة التي تناسب الجزء وليس أداة التثبيت تكون عديمة الفائدة. والثاني هو نظام توجيه الأسلاك. يؤدي قطع سبائك النيكل الكاشطة لفترات طويلة إلى تآكل الأسطح التوجيهية، لذا فإن التصميم الذي يحتوي على أدلة ماسية أو كربيد قابلة للاستبدال وفاصل زمني موثق للاستبدال يوفر المال والخردة.
إذا كان المتجر يستخدم أيضًا الفولاذ المقسى أو الكربيد أو التيتانيوم، فيمكن لنفس الآلة أن تخدمهم جميعًا، ولكن يجب تخزين مجموعات المعلمات بشكل منفصل. تعد إعادة استخدام مجموعة المعلمات الفولاذية في Inconel هي أسرع طريقة لكسر الأسلاك في التمريرة الأولى.
الوجبات الجاهزة الرئيسية: بالنسبة إلى Inconel، قم بإعطاء الأولوية لمؤازرة مستقرة وقدرة حقيقية على القطع المتعدد وتدفق يمكن التحكم فيه على سرعة المحور الخام.
اختيار القطب الكهربائي لInconel
يؤدي اختيار الأسلاك إلى زيادة إنتاجية Inconel أكثر مما يتوقعه معظم المشغلين، لأنه يحدد كلاً من الحد الأقصى لتيار التخشين العملي والسطح الذي يمكن تحقيقه على ممرات القطع.
| نوع السلك | القطر النموذجي | السلوك على Inconel | ملاحظات |
|---|---|---|---|
| نحاس عادي | 0.25 ملم | معدل خشونة مناسب، وخطر كسر معتدل في القطع الطويلة | بأقل تكلفة؛ الأفضل حيث يكون التنظيف قويًا والأجزاء قصيرة |
| النحاس المطلي بالزنك | 0.25 إلى 0.30 ملم | ارتفاع معدل التخشين، وإخلاء الحطام بشكل أفضل | افتراضي جيد لInconel؛ تكلفة استهلاكية أعلى قليلاً |
| سلك مطلي عالي الشد | 0.20 إلى 0.25 ملم | ممتاز في إنهاء التمريرات، ودقة الزاوية الأكثر إحكامًا | يُستخدم على ممرات القطع حيث يتم تحديد تشطيب السطح |
| الموليبدينوم | 0.18 ملم | قوة الشد العالية، تناسب الترددية عالية السرعة WEDM | شائع في أجهزة فئة DK77؛ تشطيب محدود متعدد القطع |
| التنغستن | 0.03 إلى 0.10 ملم | تستخدم للعمل الصغير بدلاً من قطع إنكونيل الإنتاج | تطبيقات خاصة فقط |
القاعدة التي تحكم قطر السلك هي هندسية. ينتج سلك 0.25 مم نصف قطر زاوية داخلي يبلغ تقريبًا 0.16 إلى 0.17 مم بعد تطبيق الإزاحة، لذلك لا يمكن إنتاج رسم يتطلب نصف قطر داخلي 0.1 مم باستخدام هذا السلك بغض النظر عن كيفية ضبط المعلمات. بالنسبة لأجزاء Inconel ذات الهندسة الداخلية الدقيقة جدًا، غالبًا ما يكون النزول إلى سلك مطلي بقطر 0.20 مم هو الخيار الوحيد، على حساب تيار خشن أقل ودورة أطول.
بالنسبة للتمرير الخشن على مقاطع إنكونيل السميكة، يوفر سلك أكبر قليلاً مطلي بالزنك بسمك 0.30 مم قوة ميكانيكية أفضل وشقًا أوسع للتنظيف. إن المقايضة عبارة عن نصف قطر زاوية أكبر ومزيد من المواد التي يجب إزالتها على تصاريح القطع، لذا فهو قرار يجب اتخاذه لكل وظيفة وليس كمعيار متجر.
يكون استهلاك الأسلاك في Inconel أعلى من الفولاذ لسببين: طول القطع أطول لأن الدورة أطول، وفقدان الكسر أكثر تكرارًا. تعتبر ميزانية الأسلاك كتكلفة لكل جزء بدلاً من تكلفة للمتر هي الطريقة الأكثر صدقًا عند اقتباس أعمال سبائك النيكل.
الوجبات الجاهزة الرئيسية: استخدم النحاس المطلي بالزنك لتخشين الإنكونيل وسلكًا مطليًا عالي الشد لممرات القطع، واختر القطر من أصغر نصف قطر داخلي يسمح به الرسم.
معلمات القطع واستراتيجية القطع المتعدد
تكون قيم المعلمات خاصة بالجهاز، ولكن شكل الإستراتيجية ليس كذلك. يوضح الجدول أدناه هيكل تسلسل رباعي القطع للوحة Inconel 718 القديمة بقطر 30 مم، والتي تعد نقطة بداية معقولة لآلة EDM سلكية مؤازرة مع مولد حديث.
| تمرير | إزاحة من الحجم النهائي | تفريغ الطاقة | سطح نموذجي | الغرض |
|---|---|---|---|---|
| خشن | 0.05 إلى 0.07 ملم | عالية | را 2.5 إلى 3.5 ميكرومتر | إزالة الحجم؛ إعادة صياغة أشكال الطبقة هنا |
| تقليم 1 | 0.02 إلى 0.03 ملم | متوسط | را 1.2 إلى 1.8 ميكرومتر | قم بإزالة الجزء الأكبر من طبقة إعادة الصياغة |
| تقليم 2 | 0.008 إلى 0.012 ملم | منخفض | را 0.8 إلى 1.0 ميكرومتر | صقل الحجم وتقليل العمق المتأثر بالحرارة |
| تقليم 3 و 4 | 0.003 إلى 0.005 ملم | منخفض جدًا | را 0.4 إلى 0.6 ميكرومتر | التشطيب النهائي والتحكم في الأبعاد |
هناك عدة نقاط حول هذا التسلسل تستحق الذكر بوضوح. تعتبر الإزاحات أكثر أهمية على Inconel منها على الفولاذ، لأن الإزاحة غير الكافية على الممر الخشن تترك طبقة إعادة صب لا يمكن للزخارف إزالتها بالكامل، كما أن الإزاحة المفرطة تهدر الوقت. كقاعدة عامة، يجب أن تكون الإزاحة التقريبية على الأقل ثلاثة أضعاف عمق طبقة إعادة الصياغة التي ينتجها هذا التمرير.
يجب ضبط شد السلك عند الحد الأعلى لنطاق الشركة المصنعة للسلك. يقلل التوتر العالي من الاهتزاز، ويضيق تباين الشق ويحسن التنظيف، وتكون عقوبة خطر الكسر أصغر من الكسب الناتج عن مادة تميل إلى القوس.
يستحق ضغط التنظيف وموضع الفوهة مزيدًا من الاهتمام لسبائك النيكل مقارنةً بالفولاذ. حطام النيكل أدق وأكثر لزوجة، وبمجرد أن يتجمع في الشق يصبح التفريغ غير مستقر. تؤدي زيادة ضغط الشطف العلوي والسفلي وتقليل فجوة الفوهة إلى 0.1 إلى 0.2 مم إلى استعادة عدة نقاط مئوية من معدل القطع من تلقاء نفسها.
يجب الاحتفاظ بالتوصيل العازل في نطاق ضيق، عادة ما بين 8 و12 ميكروسيمنز لكل سنتيمتر في معظم الآلات، ويتم فحصه بشكل متكرر عندما يهيمن عمل النيكل على الجدول الزمني بسبب ارتفاع حمل الحطام.
وأخيرًا، ينبغي التعامل مع عدد مرات التزيين كقرار يتعلق بالجودة، وليس كعادة ثابتة. إذا كان الرسم يستدعي Ra 1.6 ولا يوجد أي متطلبات للتعب، فإن تسلسل القطع الثلاثة يكون عادةً كافيًا. إذا كان الجزء مكونًا فضائيًا شديد الإرهاق، فإن أربع قطع بالإضافة إلى فحص طبقة إعادة الصياغة الموثقة هو المسار المحافظ.
الوجبات الجاهزة الرئيسية: في Inconel، يحدد التمرير التقريبي وقت الدورة وتقرر تمريرات القطع ما إذا كان الجزء مقبولًا، لذلك لا تستبدل أبدًا تصاريح القطع بالسرعة.
قطع مستدق، أقسام سميكة وأجزاء كبيرة الحجم
غالبًا ما تصل أعمال سبائك النيكل على شكل قالب مُدرج بجدران مصقولة، أو مكون توربيني مزود بميزات تبريد زاوية، أو إطار كبير مع مستدق خارجي. تعمل آلة EDM Wire EDM على إزالة هذه الميزات في إعداد واحد، لكن الاستدقاق يقلل من التنظيف الفعال في منطقة القطع، وبزوايا كبيرة، يقوم بإمالة السلك في الأدلة بطريقة تغير فجوة التفريغ على طول ارتفاع الجزء.
هناك عتبتان عمليتان تستحقان التذكر. حتى حوالي 15 درجة من الاستدقاق، تتصرف معظم الأجهزة بشكل متوقع وتكون تغييرات المعلمات متواضعة. بعد 30 درجة، وبالتأكيد عند 60 درجة، يجب سحب الفوهة السفلية أو إزالتها، ويتدهور الشطف بشكل حاد ويلزم وجود أنظمة توجيه خاصة. في حالة Inconel، حيث يكون التنظيف هو العامل المحدد بالفعل، يكون هذا التدهور أكثر إيلامًا مما هو عليه في الفولاذ.
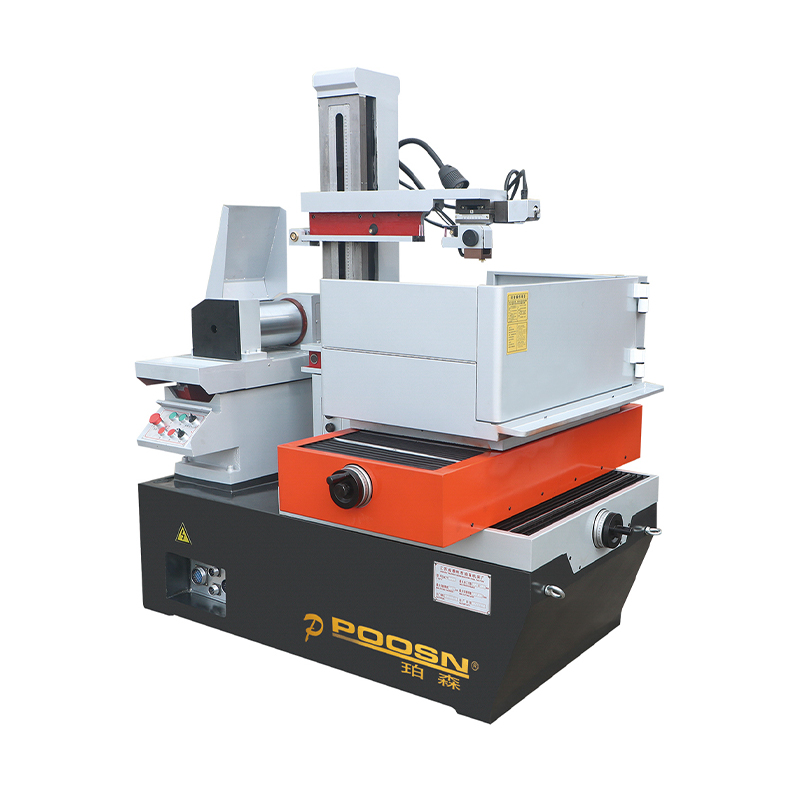
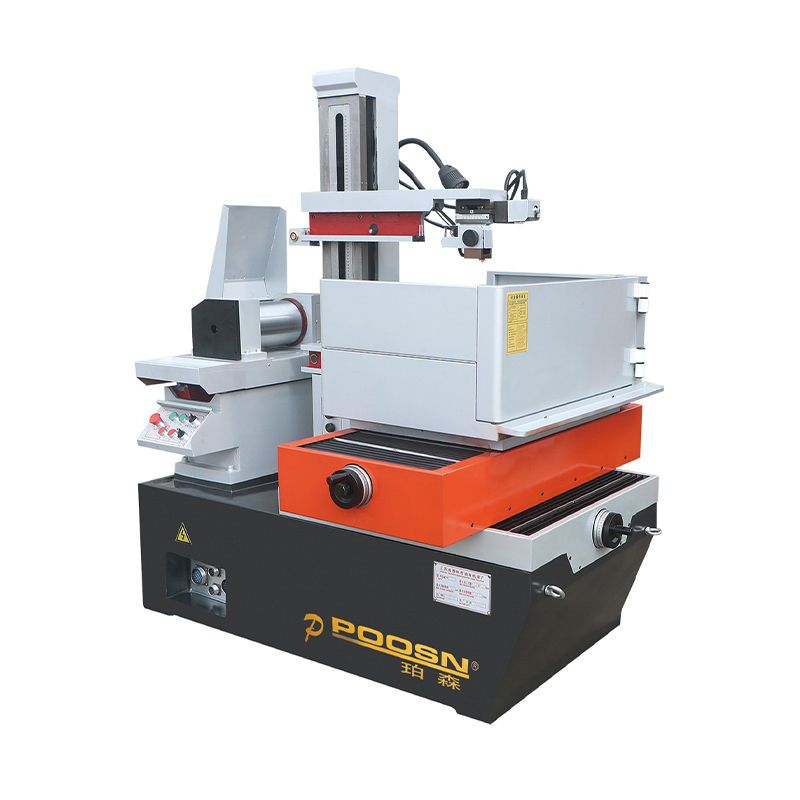
يغطي الخط المستدق الكبير DKD الطرف العلوي من هذا النطاق. تم تصميم الطرازات مثل DK45D، وDK55D، وDK63D، وDK80D للأعمال ذات الزوايا الكبيرة، حيث يكون DK45D غالبًا نقطة الدخول للمحلات التجارية التي تقطع تفاصيل Inconel المدببة في نطاق 300 إلى 500 مم. في هذه الآلات، فإن الجمع بين نطاق مستدق واسع ومؤازرة مستقرة هو ما يسمح لإعداد واحد بإنتاج زاوية المسودة والسطح النهائي.
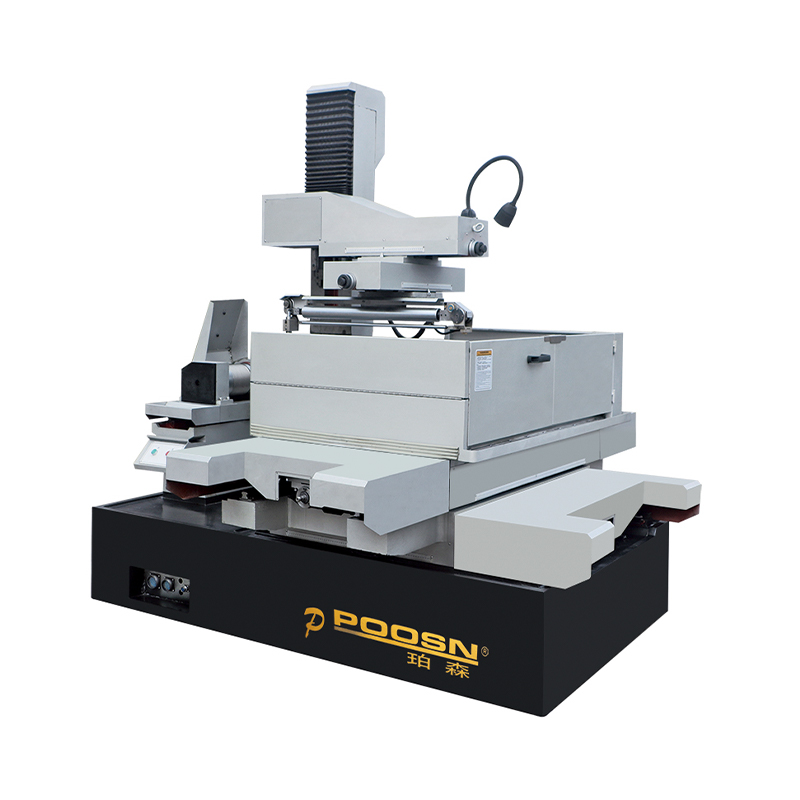 DK45D CNC آلة قطع الأسلاك المستدقة الكبيرة EDM لتصنيع القوالب الدقيقة ماكينة EDM للأسلاك ذات المستدق الكبير من سلسلة DK45D: تم تصميم هذه السلسلة خصيصًا لمهام القطع ذات الدقة العالية والمستدقة الكبيرة، وهي مثالية للتصنيع الدقيق الذي يتطلب قدرًا كبيرًا من... عرض المنتج →
تقدم الأجزاء كبيرة الحجم مشكلة ثانية: الانجراف الحراري. يؤدي قطع Inconel الطويل إلى توليد الحرارة في قطعة العمل، والتركيبات، وهيكل الآلة، وأبعاد الجزء تتبع درجة الحرارة. تتمثل أدوات التحكم المعتادة في السماح للآلة والعازل الكهربائي بالاستقرار قبل مرور اللمسات النهائية، لتجنب تشغيل وظائف النيكل الطويلة أول شيء في الصباح، وقياس الجزء عند نفس درجة الحرارة التي تم قطعه فيها.
المقاطع السميكة تغير أيضًا الاقتصاد. قد يتم إجراء قطع إنكونيل 150 مم بنصف معدل القطع 30 مم لأن التنظيف يصل إلى منتصف الشق بشكل سيء. حيثما تسمح الهندسة، فإن قطع نفس الجزء إلى قسمين أرق وتكديسهما بعد القطع غالبًا ما يكون أسرع بشكل عام من قطع واحد سميك، حتى أنه يسمح بالإعداد الثاني.
الوجبات الجاهزة الرئيسية: تعامل مع أي تناقص يزيد عن 30 درجة في Inconel باعتباره مشكلة تنظيف أولاً ومشكلة معلمة ثانيًا.
خيارات السرعة العالية والمتوسطة والثقيلة
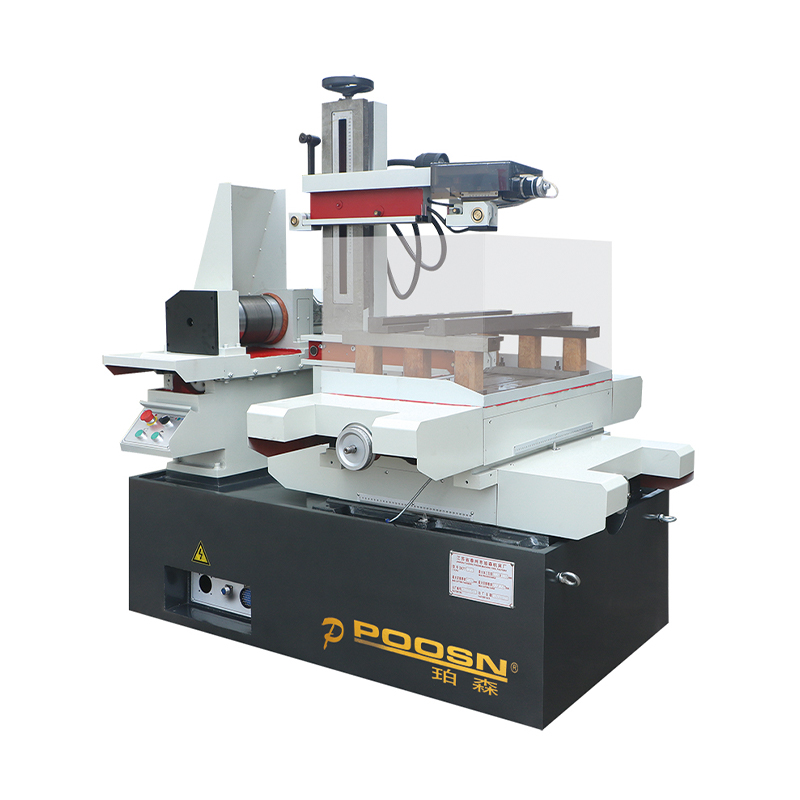
لا يستطيع كل متجر تبرير وجود آلة مخصصة متوسطة السرعة لسبائك النيكل وحدها. يدير العديد منهم جدولًا مختلطًا من الفولاذ المقسى والفولاذ المقاوم للصدأ والتيتانيوم ووظيفة Inconel العرضية، وفي هذه الحالة يكون خط السرعة العالية والمتوسطة DK-BC بمثابة حل وسط معقول: قدرة إزالة أكبر من WEDM عالية السرعة النقية، ودقة أفضل من آلة الموليبدينوم الترددية، دون تكلفة منصة كاملة عالية الجودة.
عالية speed WEDM with molybdenum wireالأسلاك الترددية، والمواد الاستهلاكية الاقتصادية، ونسبة إزالة عالية على الأشكال البسيطة. مناسبة لتخشين الإنكونيل حيث يكون تفاوت الأبعاد فضفاضًا وسيتم الانتهاء من السطح بعملية أخرى. قدرة محدودة على القطع المتعدد ودقة زاوية أقل. | متوسط speed and high-medium speed WEDMسلك أحادي المرور مزود بمولد متعدد القطع وتحكم مؤازر أفضل وشطف أنظف. مناسب لإنهاء Inconel في إعداد واحد للتفاوتات في نطاق 0.01 مم. تكلفة أعلى للآلة وتكلفة استهلاكية أعلى قليلاً لكل متر. |
أيًا كانت الفئة التي يتم اختيارها، فإن تكوين ماكينة EDM للأسلاك شديدة التحمل يستحق التفكير فيما إذا كان المتجر يرى بانتظام أعمال نيكل كبيرة الحجم أو سميكة، لأن الصلابة الهيكلية الإضافية والخزان الأكبر يدفعان ثمنهما في تقليل الاهتزاز عند القطع الطويل.
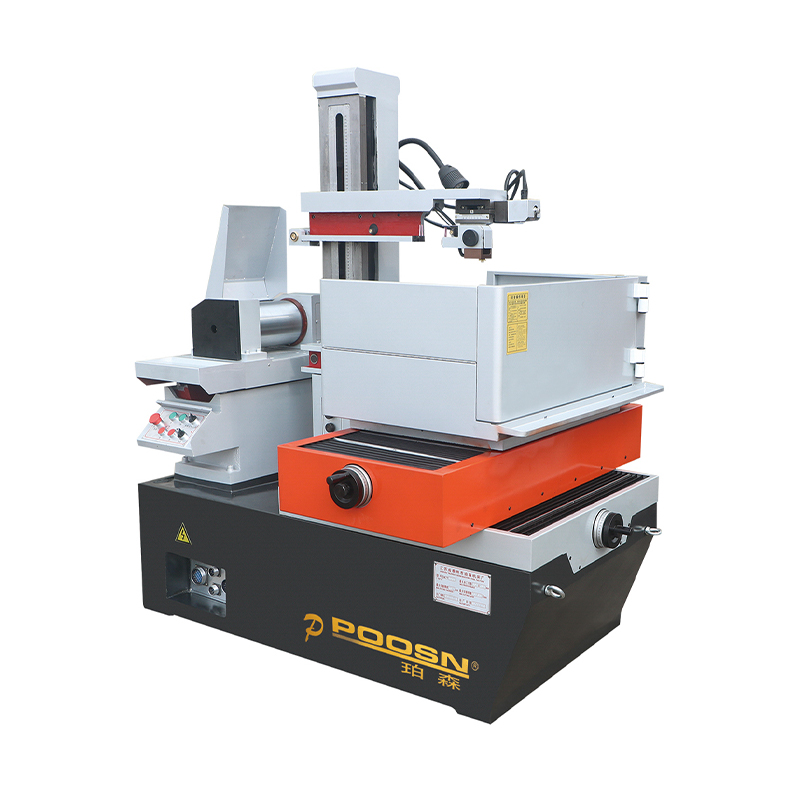 آلة EDM للأسلاك متوسطة السرعة CNC DK45BC (حمولة 400 كجم) سلك EDM عالي الأداء ومتوسط السرعة من سلسلة DK45BC: يتميز بطاولة عمل أكبر وقدرة تحميل أعلى، مصمم خصيصًا للتصنيع الدقيق للآلات الأكبر... عرض المنتج →
ومن الجدير بالذكر أيضًا أن فئة الماكينة لا تغير علم المعادن. تواجه الآلة عالية السرعة والآلة متوسطة السرعة نفس طبقة إعادة التشكيل تمامًا على Inconel؛ لديهم ببساطة أدوات مختلفة للتعامل معها. وتتعامل معه آلة عالية السرعة من خلال ترك المخزون لعملية لاحقة، وتتعامل معه آلة متوسطة السرعة عن طريق التشذيب في مكانه.
الوجبات الجاهزة الرئيسية: اختر فئة الماكينة من التفاوت والسطح الذي يتطلبه رسم Inconel، وليس من الحد الأقصى لمعدل القطع المذكور في الكتيب.
مسك العمل وفتحات البدء والتحضير المسبق للقطع
يتم إنشاء معظم خردة Inconel قبل ربط السلك. خطوات التحضير الموضحة أدناه لها تأثير أكبر على النتيجة من أي تغيير في معلمة واحدة.
- تخفيف التوتر قبل القطع. إذا كانت المواصفات تسمح بذلك، فإن تخفيف قطعة العمل قبل عملية EDM يقلل من الحركة بين الممرات الخشنة والقطع. عندما لا يُسمح بالإغاثة، اترك المزيد من المخزون وتوقع إعادة المسند بين التمريرات.
- موضع فتحة البداية. يجب حفر فتحة البداية أو حفر EDM أو قطعها بالليزر بنفس المسند الذي يستخدمه برنامج EDM. عادةً ما يكون الثقب الذي يبلغ قطره 0.1 ملم مقبولاً؛ يفرض الثقب الذي يبلغ قطره 0.5 مم إزاحة تدمر هندسة التنظيف عند المدخل.
- قطر الثقب للسلك. يجب أن يكون الثقب أكبر بمقدار 0.1 مم على الأقل من قطر السلك، وأن يتم تنظيفه من النتوءات وإزالته من كلا الوجهين. نتوءات النيكل قوية ويمكن أن تجرد السلك عند الدخول.
- لقط دون تشويه. تتشوه جدران الإنكونيل الرقيقة تحت المشابك العادية، ويرتخي الجزء بمجرد تحرير المشابك. استخدم مشابك منخفضة القوة، وادعم الجزء على طوله، وتجنب التثبيت مباشرة على مسار القطع.
- نظافة. يمكن أن يتسبب حطام النيكل الذي يتم حمله داخل الجهاز في حدوث دوائر قصيرة. قم بتنظيف الخزان وقطعة العمل قبل الانتهاء من التشطيب.
- بدل الأسهم. عندما يسبق الطحن EDM، اترك 0.3 إلى 0.5 مم من المخزون وقم بإزالة السطح المتصلب لقاطع الطحن أثناء مرور EDM الخام.
وينطبق أحد الاحتياطات الإضافية على الدرجات المتصلبة بهطول الأمطار. عادةً ما يتم قطع إنكونيل 718 القديم في حالة تصلب لأن العملية لا تهتم بالصلابة. عندما تكون الهندسة رقيقة جدًا، فإن بعض المتاجر تفضل أن تكون خشنة في الحالة المعالجة بالمحلول، ثم العمر والانتهاء. إن المقايضة هي معالجة حرارية ثانية مقابل تقليل مخاطر الحركة، ويجب أن يتم تحديدها في مرحلة تخطيط العملية وليس بعد إلغاء الجزء الأول.
الوجبات الجاهزة الرئيسية: التحكم في مسند فتحة البداية وقوة التثبيت أولاً؛ لا يمكن للمعلمات أن تعوض الجزء الذي تم التأكيد عليه بالفعل في الشكل الخاطئ.
استكشاف الأخطاء وإصلاحها: المشاكل الشائعة عند قطع الإنكونيل
تمثل أوضاع الفشل الموضحة أدناه معظم الخردة والوقت الضائع الذي تم الإبلاغ عنه عندما يبدأ متجر في قطع سبائك النيكل على آلات قطع الأسلاك.
| أعراض | السبب المحتمل | الإجراء المضاد |
|---|---|---|
| انقطاع الأسلاك بشكل متكرر على الممر الخشن | تراكم الحطام في الشق، وعدم كفاية التنظيف، وانخفاض توتر الأسلاك | زيادة ضغط التنظيف، وتقليل فجوة الفوهة، وزيادة توتر السلك، وتقليل ذروة التيار قليلاً |
| تنكسر الأسلاك بشكل رئيسي على الأجزاء الطويلة | قطر السلك صغير جدًا بالنسبة لطول الشق أو الحمل الحراري الزائد | انتقل إلى سلك مطلي بالزنك 0.30 مم وقلل الطاقة لكل نبضة |
| الحفر السطحية التي تنجو من عمليات القطع | الانحناء أثناء التخشين الناجم عن أجهزة غير مستقرة أو عازل ملوث | خدمة المؤازرة، والتحقق من الموصلية وحالة الفلتر، وتقليل الطاقة الخشنة |
| الانجراف الأبعاد بين الخام والانتهاء | الافراج عن الإجهاد في الشغل | إعادة المسند بين التمريرات، أو تخفيف الشغل قبل القطع |
| خطأ تفتق يتجاوز المواصفات | تأخر السلك عند انخفاض معدلات التغذية والنمو الحراري للجزء | تمكين التحكم في الزاوية، والسماح للآلة بالاستقرار، وقياس درجة حرارة القطع |
| طبقة إعادة التشكيل مرئية على الوجه النهائي | إزاحات القطع غير كافية أو تمريرات قليلة جدًا | أضف تمريرة، وقم بزيادة الإزاحة التقريبية، وتحقق من خلال فحص المعادن |
| دقة الزاوية ضعيفة على أنصاف الأقطار الداخلية الصغيرة | يتجاوز نصف قطر السلك بالإضافة إلى فجوة الشرارة نصف قطر الرسم | قم بالتبديل إلى قطر سلك أصغر أو قم بمراجعة تصميم الجزء مع العميل |
| فشل خيوط بعد فترة انقطاع | الحطام والخبث في الشق | اغسل الشق، وقلل ضغط ماء الخيط، ثم قصه إلى قسم نظيف قبل إعادة الخيط |
اثنان من هذه الإخفاقات أكثر شيوعًا بكثير من البقية. يتسبب كسر الأسلاك الناتج عن سوء التنظيف في معظم الوقت الضائع، كما أن انحراف الأبعاد الناتج عن تحرير الضغط هو السبب وراء معظم الخردة. يمكن الوقاية من كليهما من خلال التخطيط بدلاً من ضبط المعلمات، ولهذا السبب يركز المشغلون ذوو الخبرة على الفوهات والتركيبات قبل أن يلمسوا شاشات المولد.
الوجبات الجاهزة الرئيسية: إذا كان قطع إنكونيل يسير بشكل سيئ، تحقق من التنظيف والتثبيت قبل تغيير معلمة كهربائية واحدة.
الصيانة اليومية عندما تهيمن سبائك النيكل على الجدول الزمني
تعمل أعمال سبائك النيكل على تحميل الماكينة بشكل مختلف عن أعمال الفولاذ، وينبغي أن يعكس روتين الصيانة ذلك.
- تحقق من الموصلية العازلة في بداية كل نوبة، ومرة أخرى بعد قطع Inconel لفترة طويلة، لأن حمل الحطام يرفعه بسرعة.
- فحص وتنظيف فوهات التنظيف يوميا؛ يتراكم حطام النيكل في الفتحة ويقلل الضغط بهدوء.
- استبدل عناصر الفلتر على فترات زمنية أقصر من تلك الموصى بها من قبل الشركة المصنعة فيما يتعلق بالفولاذ عندما يتجاوز عمل النيكل حوالي ثلث ساعات تشغيل الماكينة.
- تحقق من معايرة شد السلك شهريًا، نظرًا لأن بكرات التغذية تتآكل بشكل أسرع مع وجود بقايا كاشطة.
- فحص أدلة الأسلاك واتصالات الطاقة. استبدلها وفقًا لجدول زمني محدد بدلاً من انتظار ظهور العيوب السطحية.
- حافظ على نظافة الخزان. تستقر الحمأة الناتجة عن أعمال النيكل ويمكن أن تقصر قطعة العمل على الطاولة.
- قم بتسجيل معلمات القطع والنتائج لكل مهمة Inconel جديدة. يتم تطوير معلمات النيكل عادة عن طريق التكرار، ويجب ألا تكرر المهمة الثانية عمل الأولى.
يتم قياس العائد على هذا الروتين في فواصل الأسلاك التي تم تجنبها، وهي تكلفة مباشرة مع سبائك النيكل لأن كل كسر يكلف دورة خيوط، وطول السلك، وفي كثير من الأحيان، خطأ صغير في الأبعاد عند نقطة القطع.
الوجبات الجاهزة الرئيسية: وفقًا لجدول زمني مثقل بالنيكل، قم بتقصير فترات استبدال الفلتر والدليل بدلاً من تمديدها لتتوافق مع دليل الصيانة المكتوب للصلب.
قائمة مراجعة الشراء: أسئلة يجب طرحها على الشركة المصنعة لـ Wire EDM
عندما يشتري متجر آلة بشكل أساسي لأعمال سبائك النيكل، يجب أن تتجاوز محادثة المواصفات حركة المحور والحد الأقصى للتناقص التدريجي. الأسئلة الواردة أدناه هي تلك التي تفصل بين الجهاز الذي سيعمل على تشغيل Inconel بشكل مريح والجهاز الذي سيحاربه.
| سؤال | لماذا يهم | تبدو الإجابة الجيدة |
|---|---|---|
| كم عدد التمريرات التي يمكن للمولد تقديمها بالفعل؟ | يحدد ما إذا كان من الممكن إزالة طبقة إعادة الصياغة في مكانها | تسلسلات قطع محددة ومختبرة لسبائك النيكل، وليس مجرد ادعاء بالقطع المتعدد |
| ما هو نطاق ضغط التنظيف القابل للتعديل؟ | حطام النيكل هو السبب الرئيسي للكسور | نطاق يتضمن ضغوطًا أعلى مع ضبط دقيق، وليس مفتاحًا ذو موضعين |
| هل يمكن تخزين مجموعات المعلمات لكل مادة؟ | يجب عدم استبدال معلمات النيكل بوظائف الصلب | مكتبات المواد ذات الإدخالات القابلة للتحرير بواسطة المشغل |
| كيف يتم ضبط استجابة المؤازرة؟ | يعتبر ضرر الانحناء على Inconel دائمًا | إجراء ضبط المؤازرة الموثق وعرض التشخيص |
| ما هو الدليل والفاصل الزمني لاستبدال جهة الاتصال؟ | يؤدي تآكل النيكل الكاشطة إلى تقصير عمر المكونات | الفواصل الزمنية المنشورة وقطع الغيار المتوفرة بسهولة |
| هل يمكن تسليم الماكينة مهيأة لمزيج مواد محدد؟ | يحتاج العديد من المشترين إلى آلة مطابقة لأجزائهم الخاصة | الشركة المصنعة التي تقدم تكوينات آلة EDM Wire EDM وتكوينات آلة EDM Wire المخصصة |
تستحق الأسئلة المتعلقة بالسعر مستوى مماثلاً من الخصوصية. تكون مقارنات أسعار آلة EDM السلكية بين الموردين ذات معنى فقط عندما تغطي المقارنة نفس المولد ونفس عدد الديكورات ونفس نظام التوجيه ونفس شروط ما بعد البيع. الآلة الأرخص التي لا يمكنها حمل Ra 0.8 على Inconel ليست أرخص؛ فهو ببساطة ينقل تكلفة التشطيب إلى طاولة التلميع.
بالنسبة للمشترين الذين يستوردون مصادر من الخارج، فإن العمل مع الشركة المصنعة لـ Wire EDM بدلاً من وسيط تجاري يقصر المسار عندما يتعين تطوير مجموعة المعلمات لجزء جديد من النيكل. تعمل شركة Taizhou Xinchengyang Machinery Manufacturing Co., Ltd، الشركة التي تقف وراء العلامة التجارية POOSN، على تصنيع معدات EDM لقطع الأسلاك منذ عام 1999 وتعمل كشركة مصنعة مباشرة لـ EDM للأسلاك في الصين بدلاً من كونها موزعًا، مع تصدير النماذج إلى جنوب شرق آسيا وغرب آسيا وأوروبا والأمريكتين. تعتبر هذه العلاقة المباشرة مهمة عندما يتعين ضبط عملية سبائك النيكل على العينات الخاصة بالعميل.
يجب على المشترين الذين يحتاجون إلى الحجم أو وضع العلامات الخاصة أو الحاوية المختلطة أن يسألوا أيضًا عن شروط البيع بالجملة، نظرًا لأن المصنع الذي يوفر كلاً من الماكينات الفردية وطلبات آلات قطع الأسلاك بالجملة يمكنه عادةً استيعاب التسليم المرحلي مع نمو المتجر.
الوجبات الجاهزة الرئيسية: قم بشراء المولد ونظام التنظيف والدعم، وتعامل مع حجم الطاولة والحد الأقصى للاستدقاق كاعتبارات ثانوية.
حيث يتم قطع أجزاء Inconel في الممارسة العملية
تظهر سبائك النيكل في الصناعات التي تكون فيها مقاومة الحرارة أو مقاومة التآكل أو قوة درجات الحرارة العالية هي العامل الحاسم، وعادةً ما تكون الميزات التي تجلبها إلى ماكينة EDM السلكية هي نفسها: جدران رقيقة أو زوايا داخلية حادة أو تفاوتات ضيقة أو حالة صلبة.
- الفضاء الجوي. حلقات الختم، وأجهزة التوربينات، ومكونات الاحتراق والأقواس في Inconel 718 أو 625، حيث يكون نطاق التسامح محكمًا ويجب الانتهاء من الأجزاء الرفيعة دون تشويه.
- طبي. الأدوات والمكونات المتعلقة بالزرع في سبائك النيكل، حيث يتم فحص جودة الحافة وسلامة السطح عن كثب.
- النفط والغاز والطاقة. أجسام الصمامات وأجزاء أدوات قاع البئر ومكونات المبادلات الحرارية، غالبًا ما تكون في أقسام سميكة حيث يلزم القطع المستدق وسعة الطاولة الكبيرة.
- يموت والعفن. المدخلات وأدوات العمل على الساخن حيث يتم استخدام Inconel لمقاومة التآكل، وحيث يتم قطع الجدران المخططة في إعداد واحد على آلة مستدقة.
- معالجة المواد الخاصة. وظائف مختلطة تشمل الإنكونيل، والتيتانيوم، والكربيد، والفولاذ المقسى، حيث يتعين على الماكينة التنقل بين عائلات المواد دون فقدان الدقة.
هذه هي الحالات التي تدفع فيها العملية المطابقة للمادة تكاليفها. تستفيد المتاجر التي تتعامل مع هذا النوع من العمل المختلط والصعب بشكل عام من المورد الذي يمكنه تقديم المشورة بشأنه حلول معالجة المواد الخاصة بدلاً من مجرد بيع آلة قياسية وترك تطوير العملية للمشتري.
الوجبات الجاهزة الرئيسية: الصناعات التي تشتري أجزاء Inconel هي نفس الصناعات التي ستقوم بمراجعة طبقة إعادة الصياغة، لذا فإن توثيق العملية هو جزء من المنتج.
الأسئلة المتداولة حول Wire EDM لـ Inconel
هل يمكن لآلة EDM السلكية القياسية قطع Inconel 718؟نعم، بشرط أن يكون لديه مؤازرة مستقرة وثلاثة تمريرات على الأقل. لا يتطلب Aged Inconel أجهزة خاصة، ولكنه يتطلب خطة قطع مكتوبة لسبائك النيكل. الآلات التي تقدم تمريرة خشنة واحدة فقط ستقطع المادة ولكنها ستترك طبقة إعادة صب يصعب إزالتها بعد ذلك. |
ما مدى بطء سلك EDM لـ Inconel مقارنة بالفولاذ؟كرقم تخطيطي، توقع ما يقرب من ثلث معدل قطع فولاذ الأدوات المتصلب على نفس الماكينة. عادةً ما يصل مؤشر Inconel 718 المسن إلى حوالي 35 مقابل 78 لـ D2 على مقياس طبيعي. تفقد المقاطع السميكة معدلًا أكبر لأن التنظيف يصبح العامل المحدد. |
ما هو عدد القطع المطلوبة في Inconel 718؟عادة ما تكون ثلاثة ديكورات كافية للتحمل الهندسي العام والتشطيب حول Ra 1.6. تعتبر الزخارف الأربعة هي الخيار المحافظ للأجزاء الحرجة التي تعاني من إجهاد الطيران، أو حيث يلزم إجراء فحص ميتالوغرافي لطبقة إعادة الصياغة. |
أي قطب كهربائي يعمل بشكل أفضل على سبائك النيكل؟النحاس المطلي بالزنك at 0.25 mm is the usual starting point for roughing, because it evacuates debris well. High-tensile coated wire at 0.20 to 0.25 mm is preferred for the finishing passes. Molybdenum wire is common on high speed machines but gives limited multi-cut performance. |
هل يترك سلك EDM المنطقة المتأثرة بالحرارة في Inconel؟إنه يترك طبقة إعادة صب بعد المرور الخشن، عادة بعمق يتراوح من 5 إلى 15 ميكرومتر على سبائك النيكل، وهي أكثر سمكًا من فولاذ الأدوات بسبب الموصلية الحرارية المنخفضة. تؤدي عمليات القطع المتعاقبة إلى تقليله إلى مستوى يلبي معظم المواصفات الهندسية والفضائية، ويجب التحقق من العمق النهائي على عينة. |
هل آلة WEDM عالية السرعة اقتصادية بالنسبة لـ Inconel؟من الناحية الاقتصادية، يمكن أن يكون الأمر كذلك، ولكن فقط للتخشين أو للأجزاء ذات التفاوتات الفضفاضة. تعمل الآلة عالية السرعة التي تستخدم سلك الموليبدينوم على إزالة المواد بمعدل مقبول، ومع ذلك فإن الدقة والسطح بعد تمريرة واحدة ستحتاج عادةً إلى عملية ثانية. |
ما هو التسامح الذي يمكن توقعه من جزء Inconel؟مع تسلسل رباعي القطع وإعداد مستقر حراريًا، يكون نطاق التسامح الذي يتراوح من 0.005 إلى 0.01 ملم واقعيًا على الأجزاء الصغيرة والمتوسطة. يجب أن يتم اقتباس الأجزاء السميكة والقطع الطويلة بشكل أكثر تحفظًا بسبب الانجراف الحراري في قطعة العمل. |
هل يمكن طلب آلة تم تكوينها بالفعل لإنتاج سبائك النيكل؟نعم. يمكن للشركة المصنعة التي تقوم ببناء أجهزتها الخاصة أن تزود المنصة بالمولد ونظام التوجيه وتكوين التنظيف المطابق لمزيج المواد الخاص بالمشتري، ويمكنها توفير مجموعات معلمات البداية لـ Inconel والتيتانيوم والفولاذ المقوى. تعد هذه إحدى المزايا العملية للشراء من مصنع Wire EDM الذي يقدم أيضًا تكوينات OEM وتكوينات مخصصة بدلاً من الشراء من بائع للأغراض العامة. |
الخطوة التالية
إذا قام متجر بقطع Inconel مرة واحدة في الشهر، تكون الأولوية لمجموعة معلمات مخزنة وروتين تنظيف منضبط. إذا قامت بقطع سبائك النيكل كل أسبوع، فإن الأولوية تتحول إلى تكوين الماكينة: منصة متوسطة السرعة مع مولد حقيقي متعدد القطع، وتحكم مؤازر مستقر ونظام توجيه يمكن صيانته على فترات زمنية يمكن التنبؤ بها. وفي كلتا الحالتين، ينبغي مناقشة المادة مع مورد الآلة قبل الشراء، وليس بعد أول سلك مكسور.
أرسل الرسومات ودرجة المواد ونطاق التسامح، ويمكن إعداد توصية عملية للهندسة المحددة. هذه المحادثة لا تكلف شيئًا وعادةً ما تحفظ الجزء الأول من الخردة.
اتصل بالفريق الهندسي لمناقشة عملية قطع Inconel أو لطلب تكوين الماكينة لجدول المواد المختلط.
الوجبات الجاهزة الرئيسية: قم بمطابقة الماكينة والسلك وخطة القطع بالمادة قبل عرض الوظيفة، ويصبح Inconel عملية يمكن التنبؤ بها بدلاً من كونها حالة طوارئ متكررة.
-
هاتف
+86-0523-86268788 +86-13815960366 +86-13912191163البريد الإلكتروني
[email protected]العنوان
رقم 366، طريق يوشينغ، بلدة جيولونغ، منطقة هايلينغ، مدينة تايتشو، الصين
حقوق الطبع والنشر © Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. جميع الحقوق محفوظة.
ماكينة تشغيل بالتفريغ الكهربائي (EDM) مخصصة للبيع
مصنعي آلات EDM بالجملة
